
नर्लिंग को समझें: यह क्या है और निर्माण में यह क्यों महत्वपूर्ण है
इस पेज पर
नर्लिंग क्या है?
नर्लिंग एक विशेष मशीनिंग प्रक्रिया है जिसका उपयोग मुख्य रूप से ग्रिप के लिए होता है। इस प्रक्रिया में मटीरियल की सतह पर सीधी, तिरछी या क्रॉस रेखाओं की एक श्रृंखला उकेरी जाती है, आमतौर पर लेथ ऑपरेशन से। इससे बनने वाले पैटर्न, जिन्हें नर्ल कहते हैं, ऑटोमोटिव, एयरोस्पेस और उपभोक्ता वस्तु क्षेत्रों में कार्यात्मक और सौंदर्य दोनों उद्देश्य पूरे करते हैं।
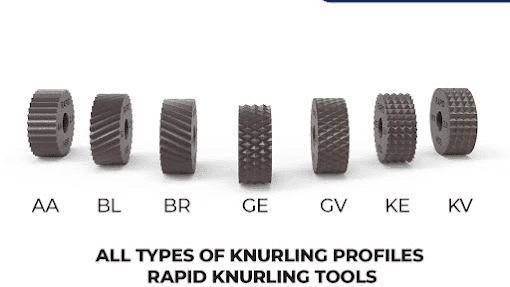
नर्लिंग पैटर्न के प्रकार
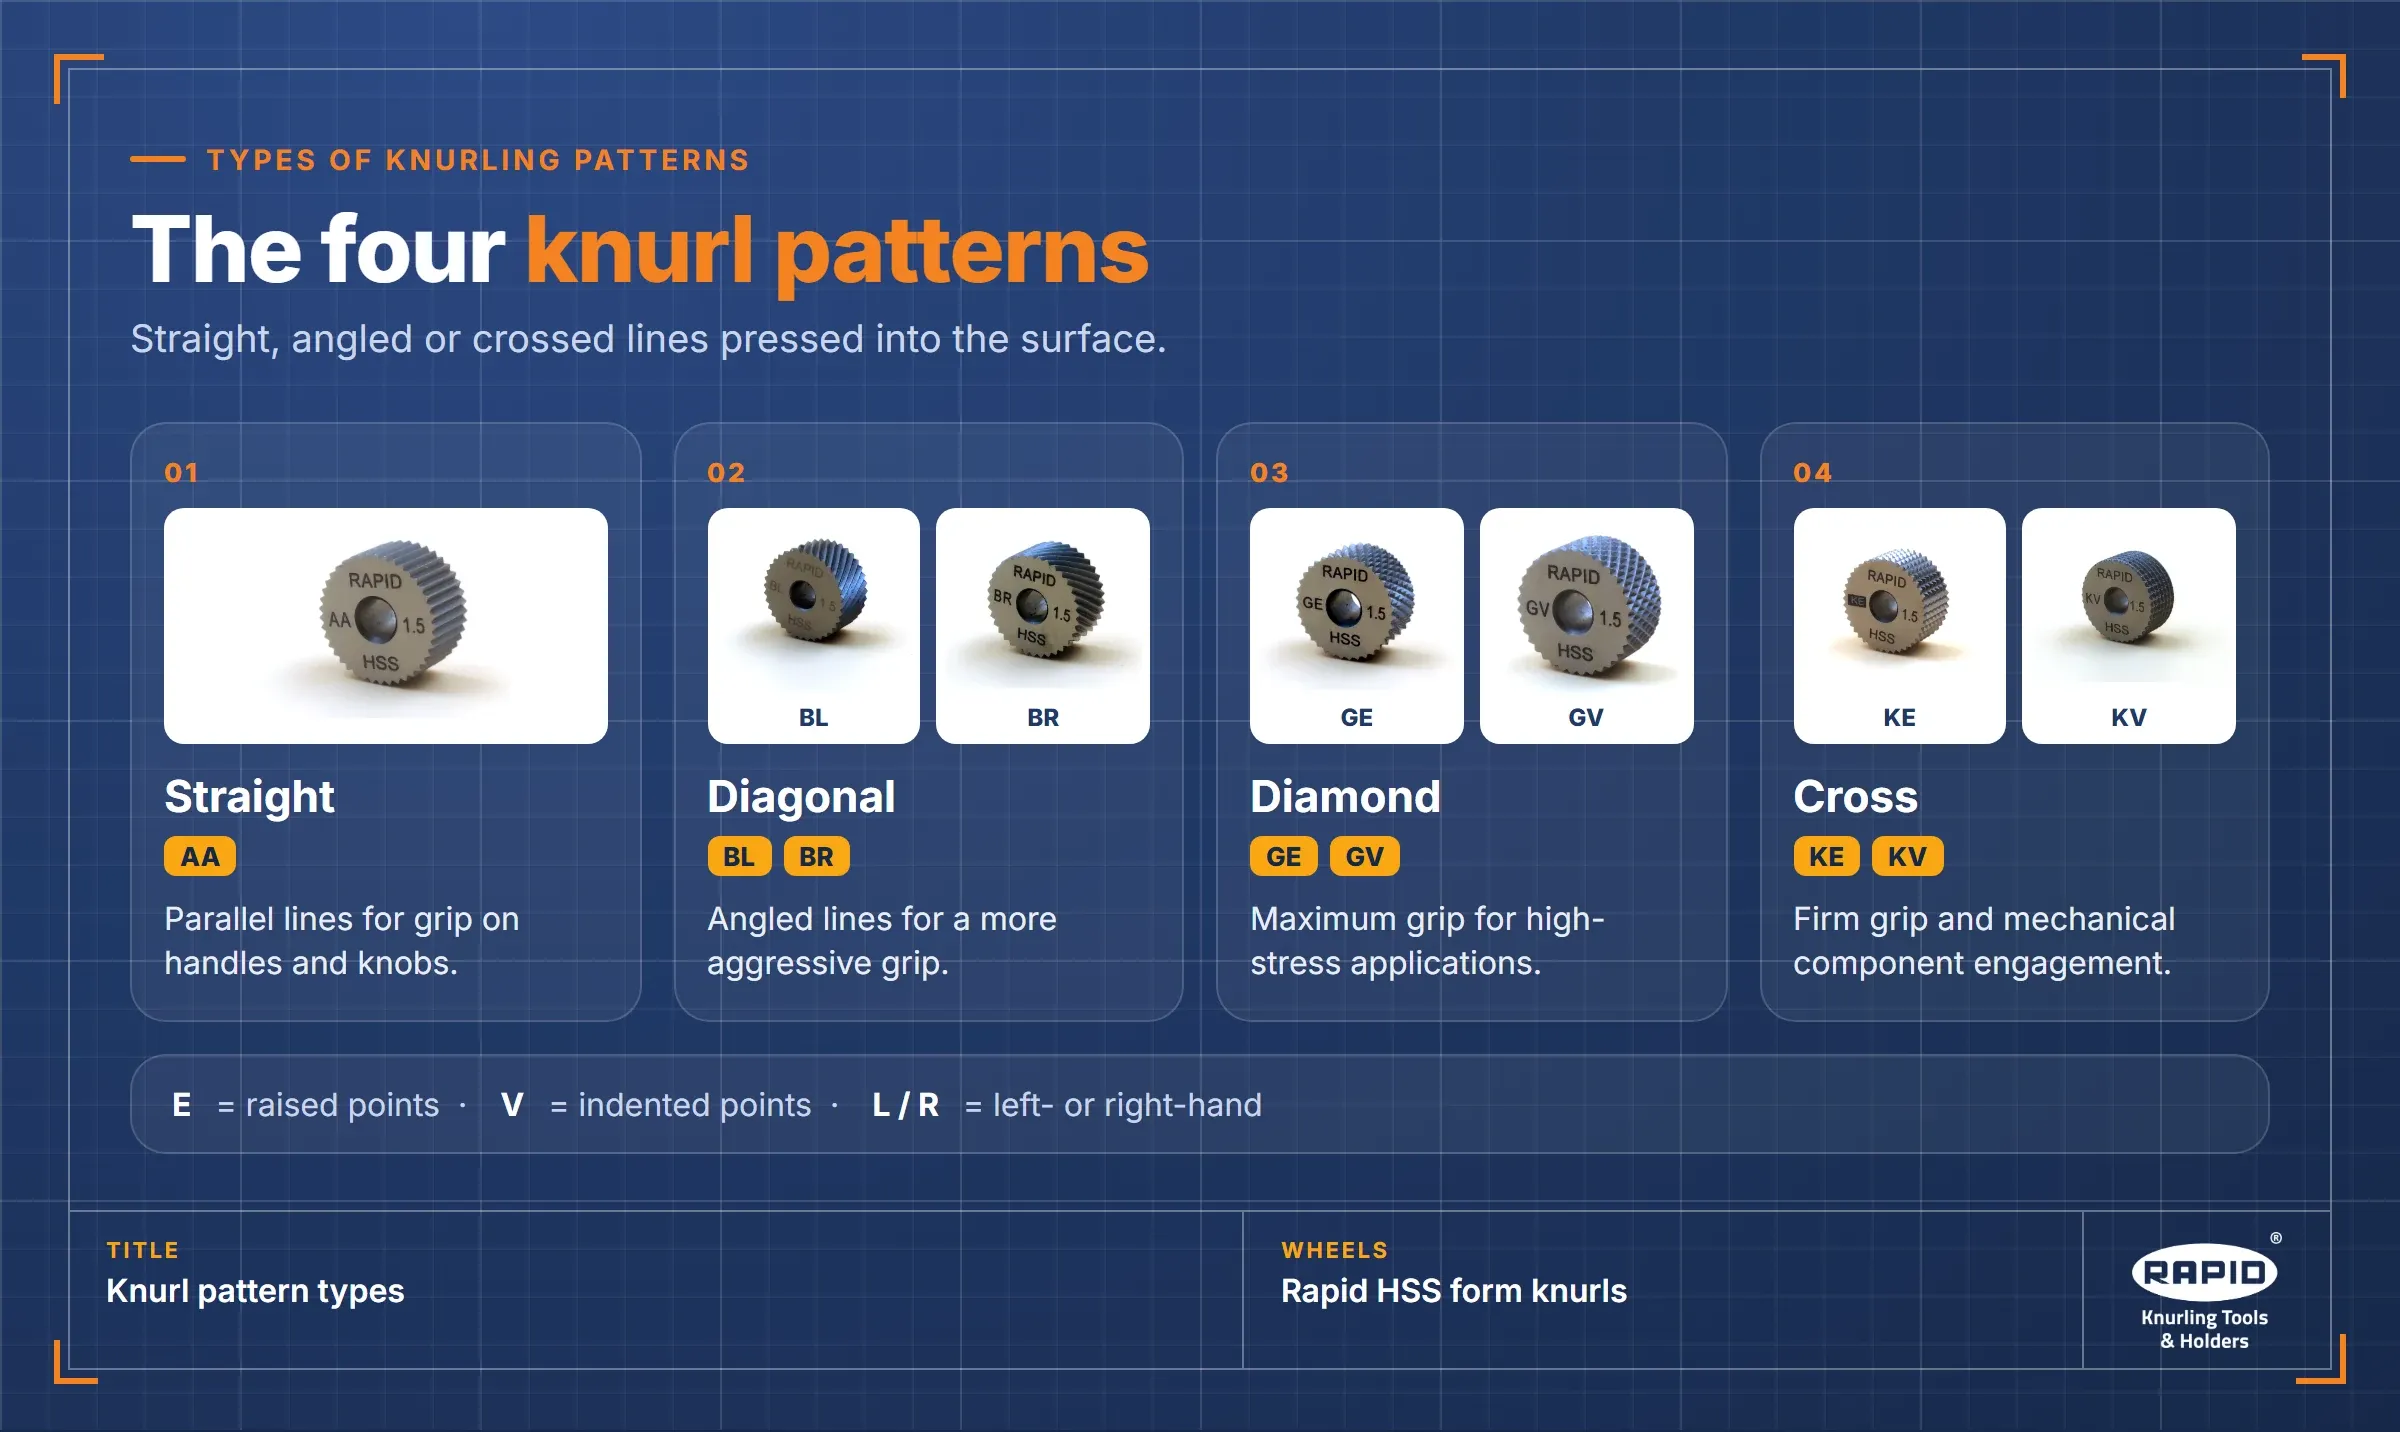
नर्लिंग पैटर्न की चार मुख्य श्रेणियाँ हैं।
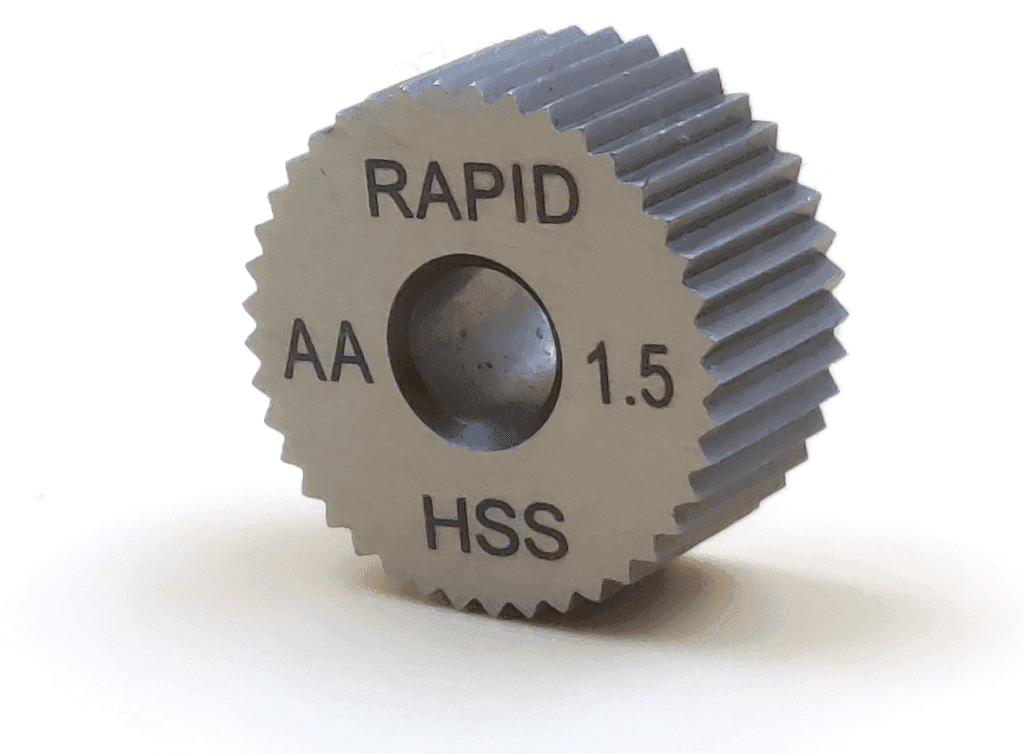
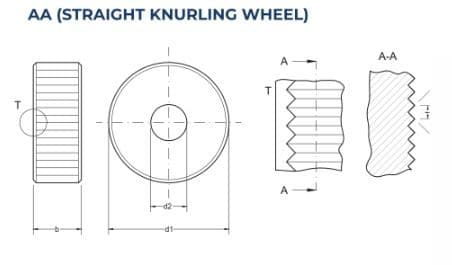
1. स्ट्रेट नर्लिंग (AA)
हैंडल और नॉब पर ग्रिप बढ़ाने के लिए समानांतर रेखाएँ बनाती है।
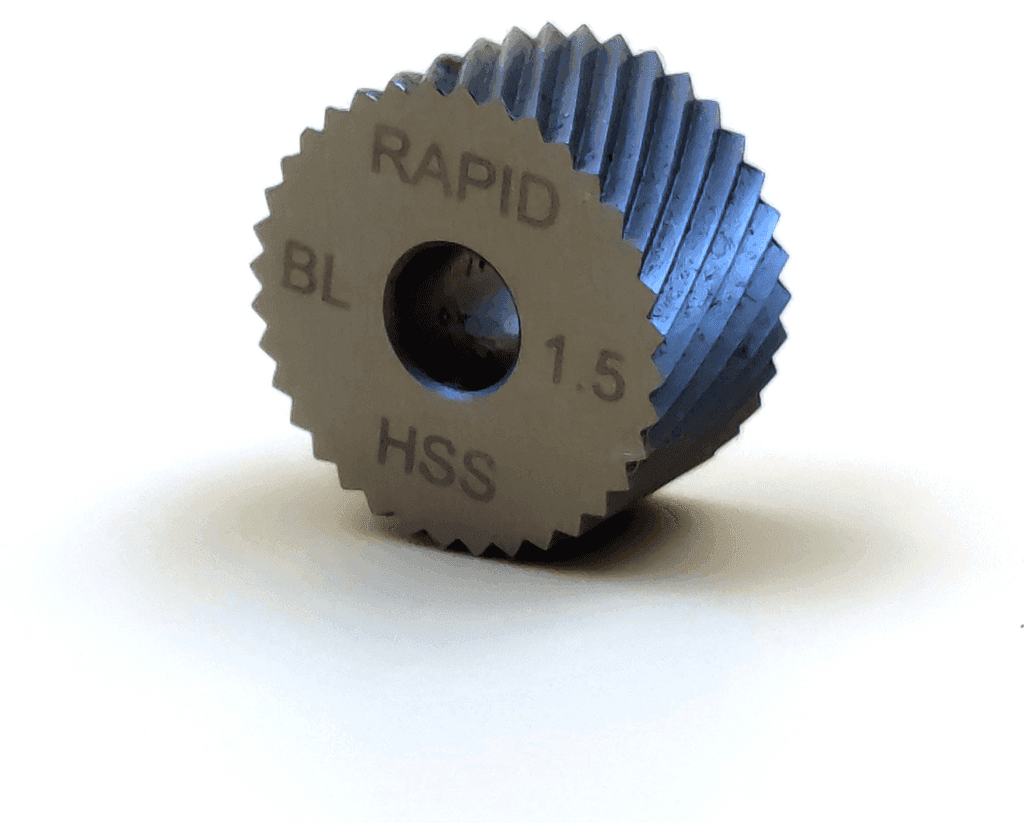
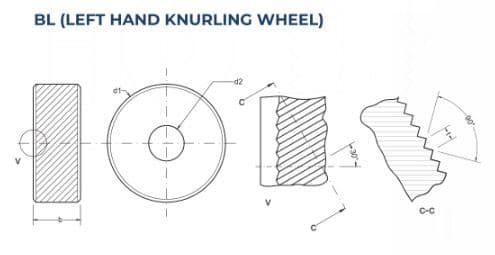
2. डायगोनल नर्लिंग (BL और BR)
अधिक मज़बूत ग्रिप के लिए तिरछी रेखाएँ।
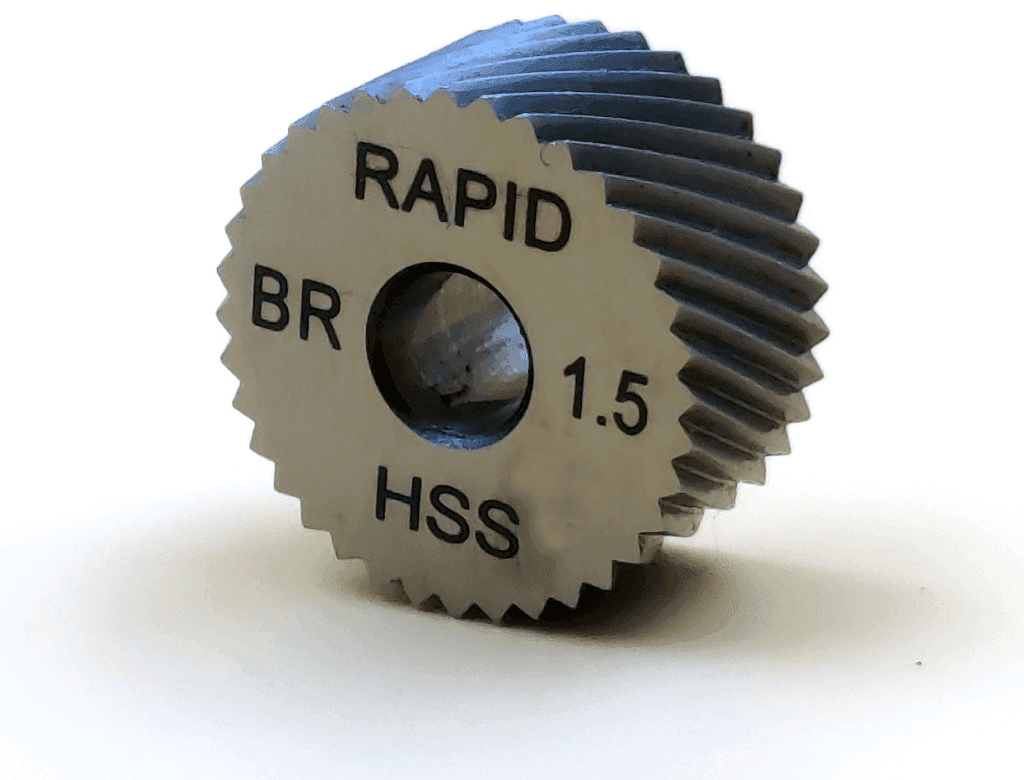
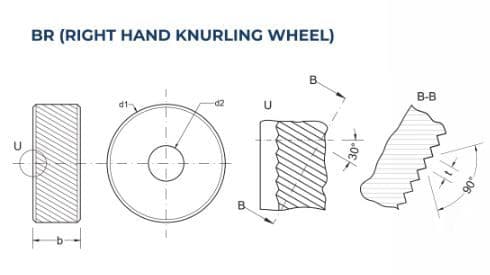
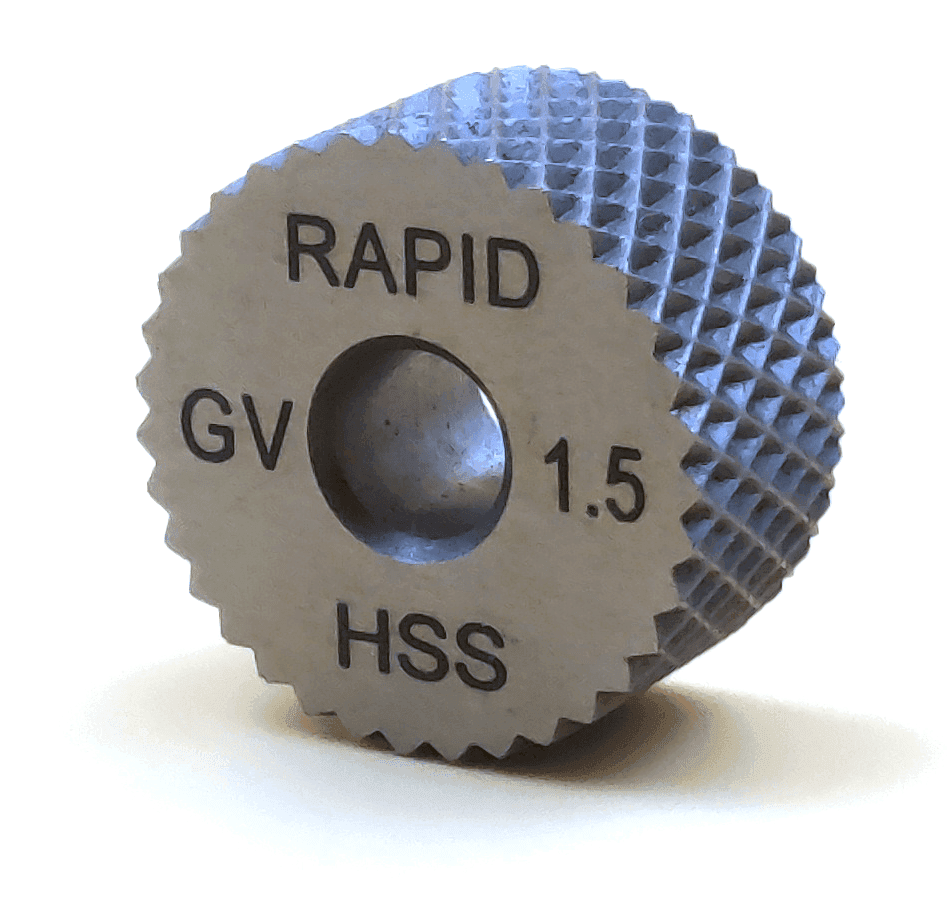
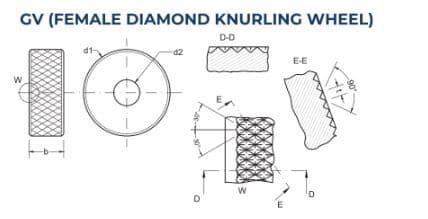
3. डायमंड नर्लिंग (GE और GV)
उच्च तनाव वाले उपयोगों के लिए अधिकतम ग्रिप देती है।
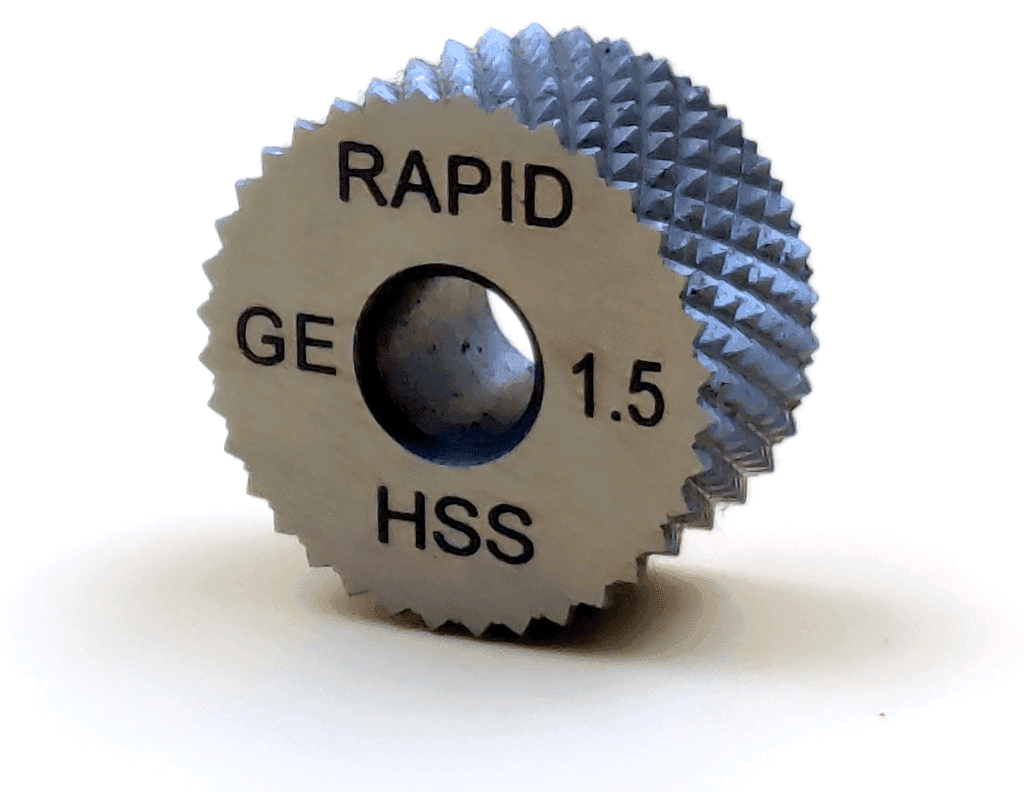
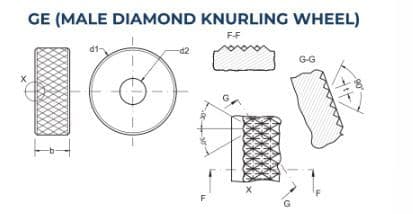
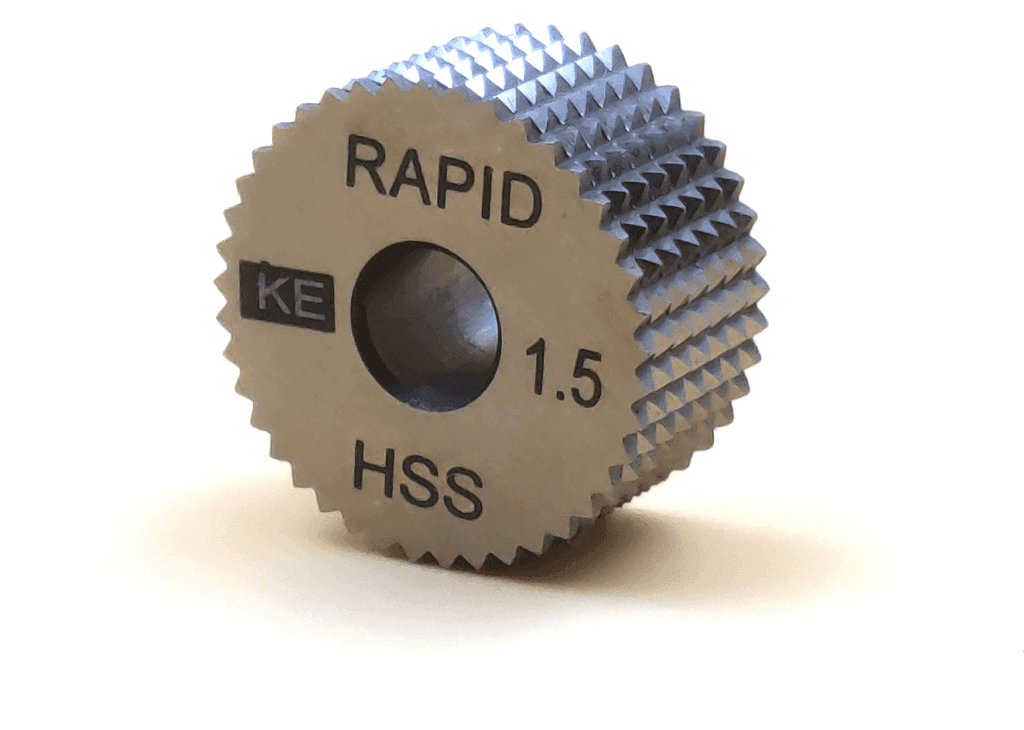
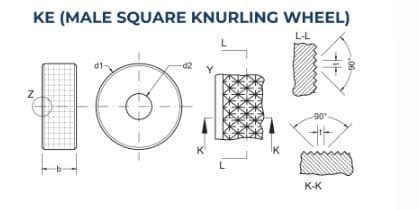
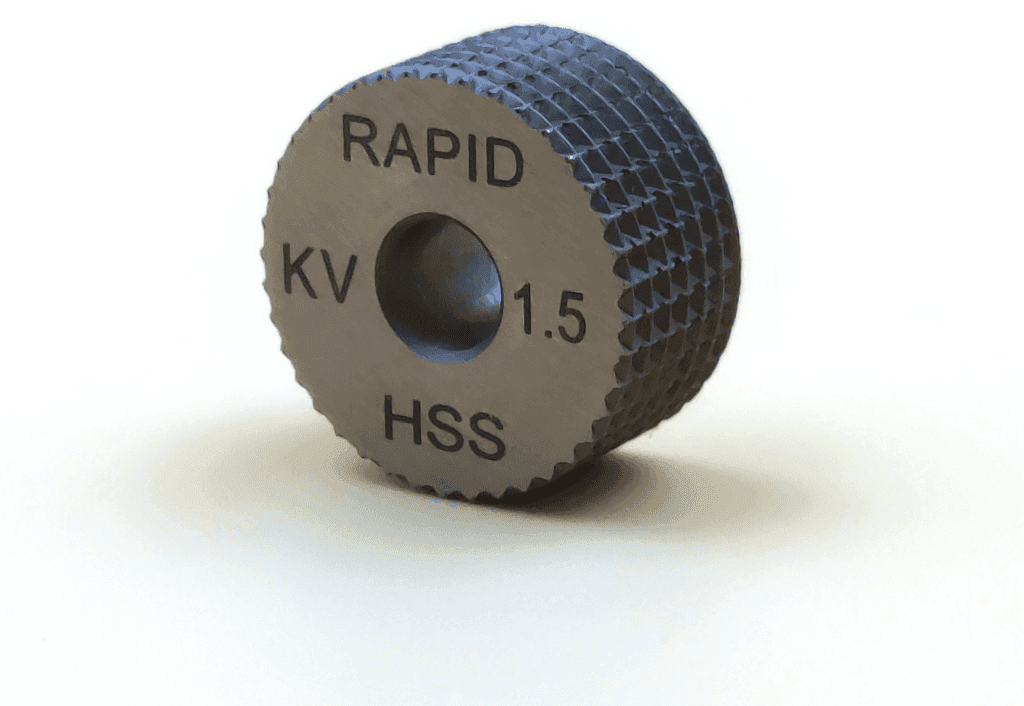
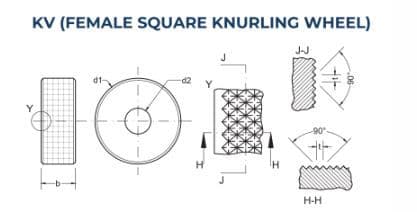
4. क्रॉस नर्लिंग (KE और KV)
मज़बूत ग्रिप और यांत्रिक कंपोनेंट एंगेजमेंट सुनिश्चित करती है।
नर्लिंग व्हील की विशेषताएँ
Rapid नर्लिंग टूल के व्हील की विशेषताएँ:
- रन-आउट सटीकता: फ़ेस और बाहरी व्यास की सटीकता से उत्कृष्ट आयामी एकरूपता
- मटीरियल और हीट ट्रीटमेंट: हाई-स्पीड स्टील से निर्मित, विशेष हीट ट्रीटमेंट के साथ जो एक-समान कठोरता और लंबी टूल लाइफ़ सुनिश्चित करता है
- शार्प एज प्रोफ़ाइल: मिल्ड प्रोफ़ाइल फ़ेरस और नॉन-फ़ेरस मटीरियल पर प्रदर्शन बढ़ाते हैं
- साइज़ की विविधता: 10x04x04 और 15x04x04 जैसे आयामों में उपलब्ध, 0.4 mm से 2.5 mm तक की पिच के साथ; अनुरोध पर कस्टम साइज़ उपलब्ध
दाँत का आकार और तकनीकी स्पेसिफ़िकेशन
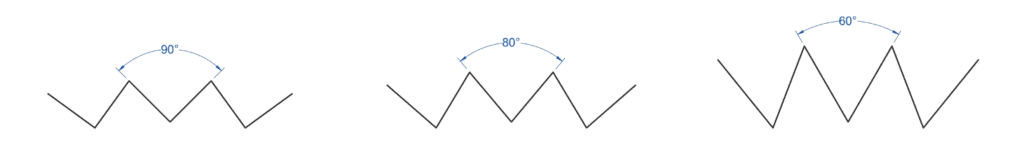
1. दाँत का आकार: नर्ल के दाँत आमतौर पर V-आकार के होते हैं, और दाँत की गहराई सैद्धांतिक V-आकार से कम होती है। विशेषताओं में गोल रूट और क्रेस्ट शामिल हैं; स्टैंडर्ड 90° कोण, और कस्टम 80° व 60° विकल्प उपलब्ध।
2. सर्कुलर एक्सियल पिच: लगातार दाँतों के बीच की दूरी mm में, जो वर्कपीस की सतह पर नर्ल की दूरी तय करती है।
3. TPI (प्रति इंच दाँत): प्रति रैखिक इंच दाँतों की संख्या, जिसकी गणना TPI = 1 / सर्कुलर एक्सियल पिच से होती है, और जो अंतिम टेक्सचर और ग्रिप विशेषताओं को प्रभावित करती है।
4. डायमेट्रल पिच: वर्कपीस के दाँतों को सैद्धांतिक ब्लैंक व्यास से भाग देकर गणना की जाती है, जिससे पैटर्न वर्कपीस के आयामों के अनुरूप रहता है।
नर्लिंग विधियाँ
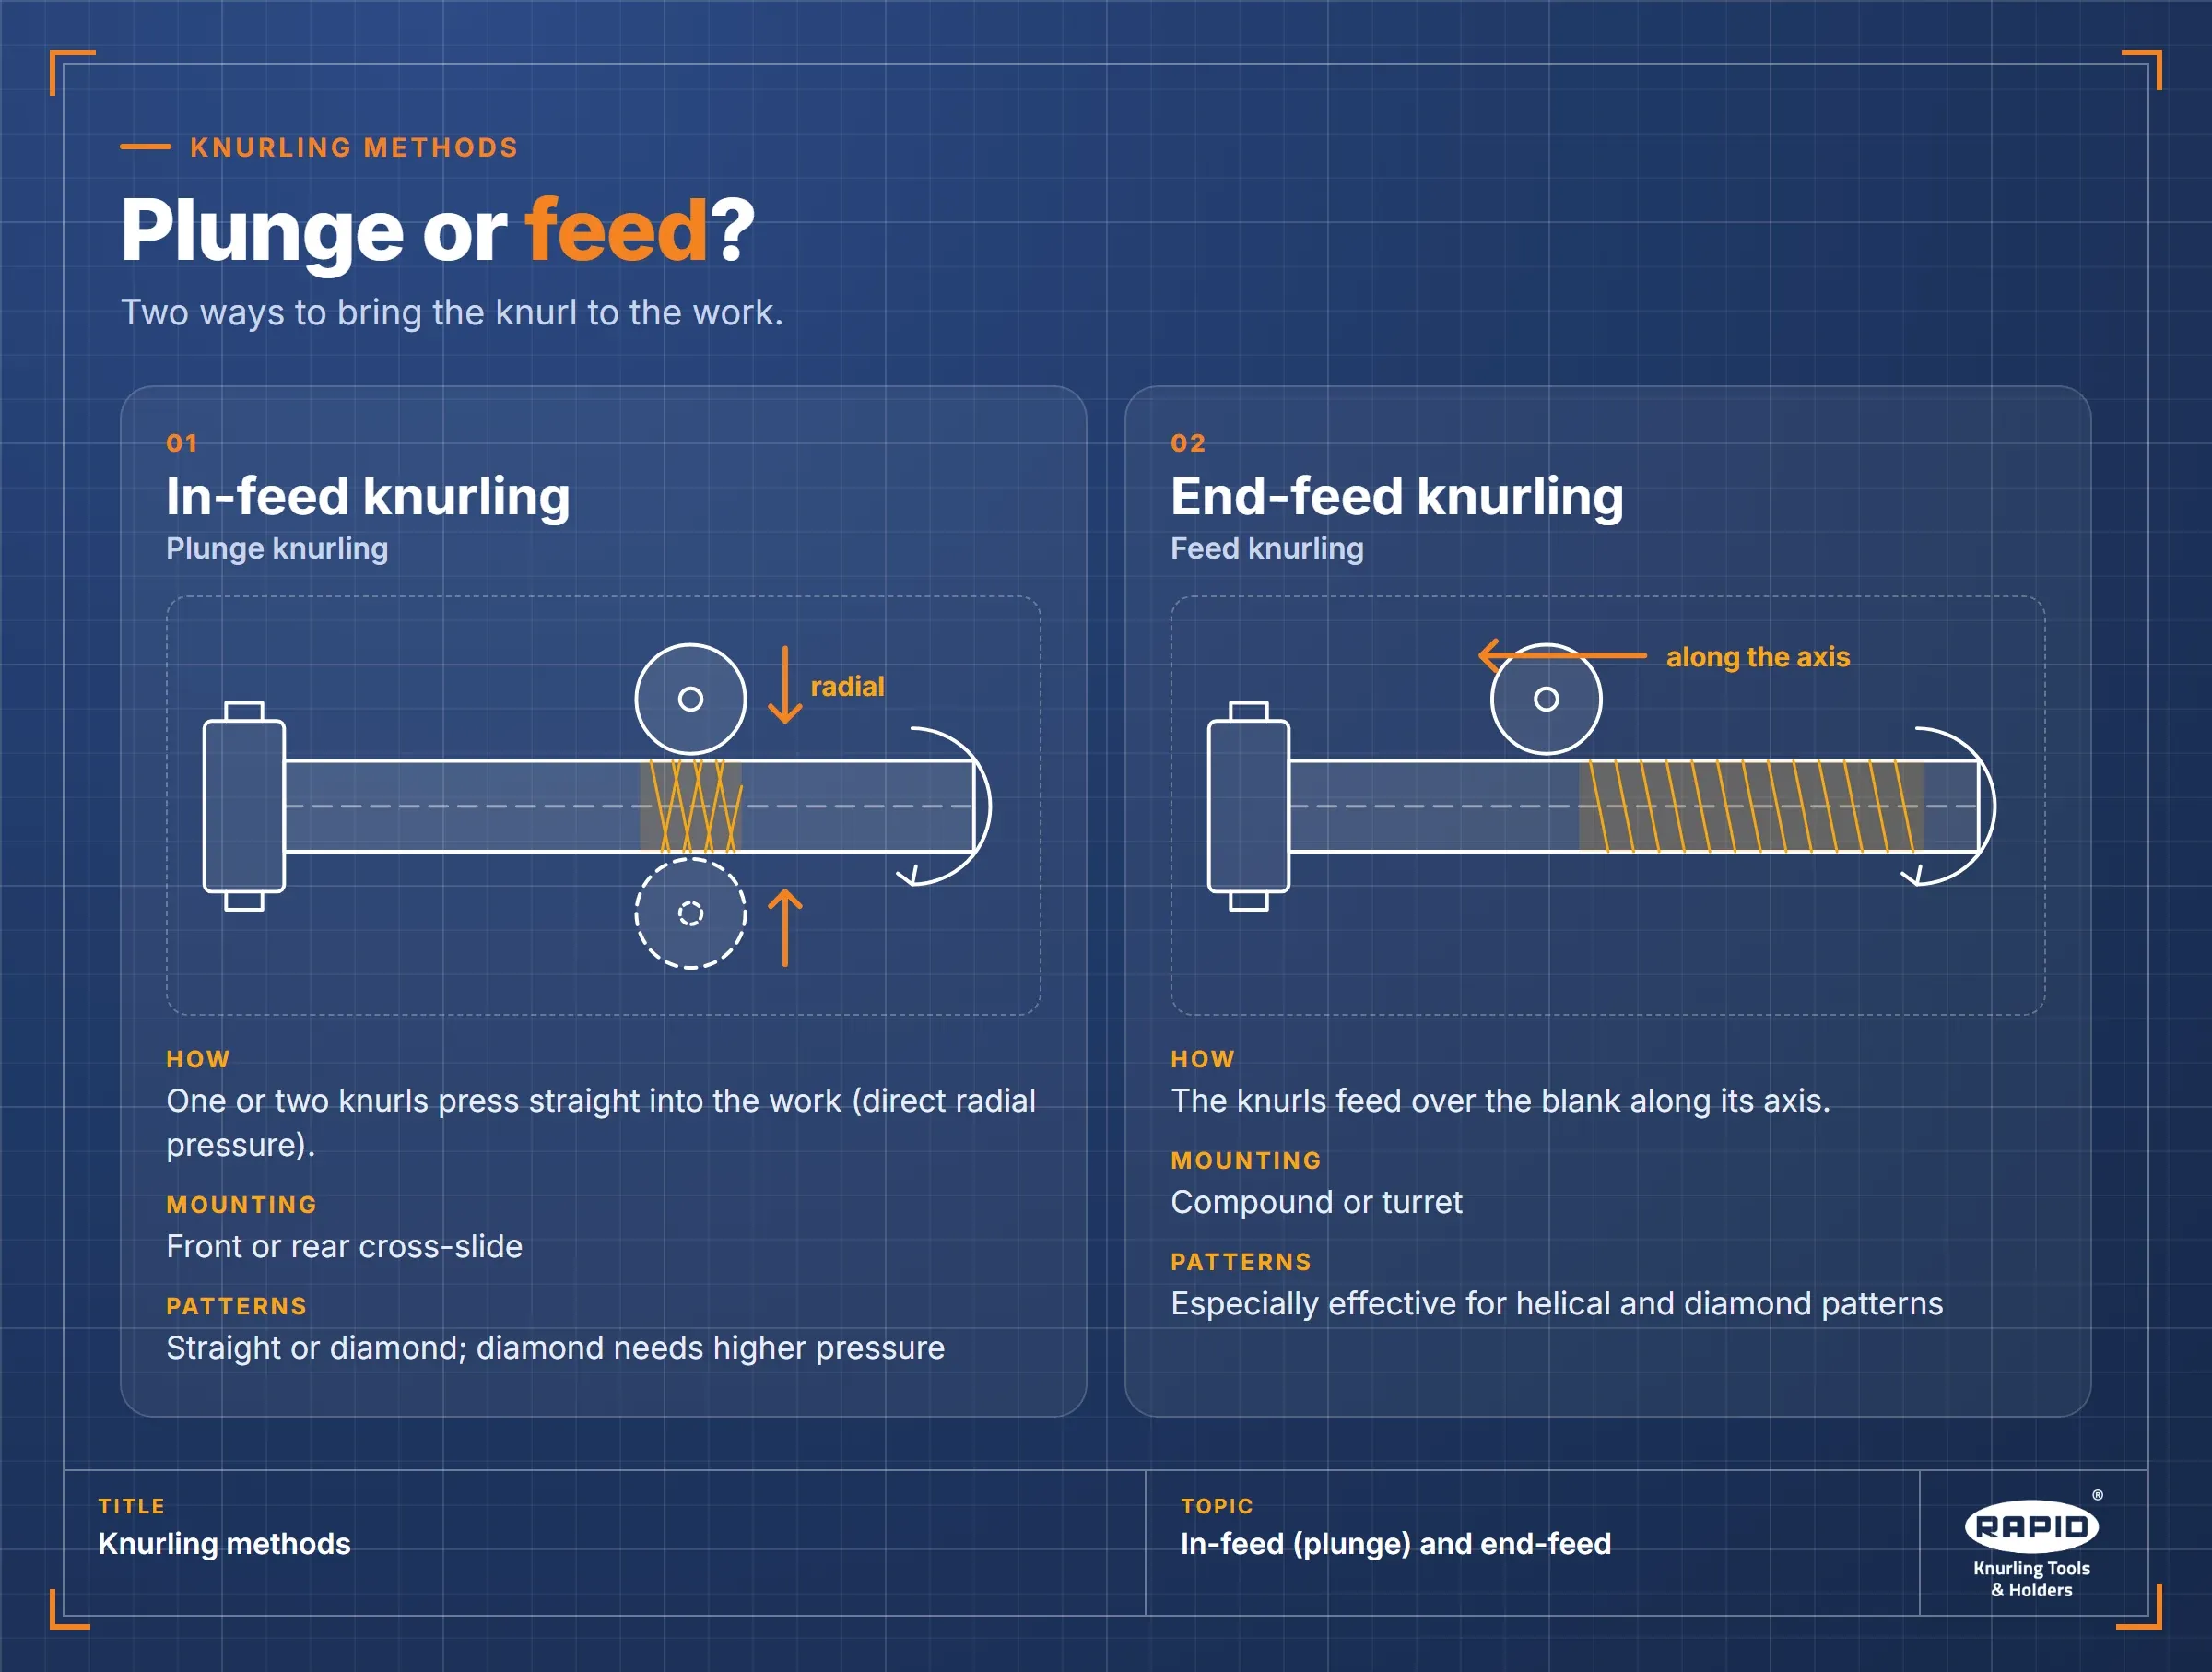
इन-फ़ीड नर्लिंग (प्लंज नर्लिंग)
एक या दो नर्ल आगे या पीछे की क्रॉस-स्लाइड माउंटिंग से सीधा दबाव डालते हैं, जो स्ट्रेट या डायमंड पैटर्न के लिए उपयुक्त है, हालाँकि डायमंड पैटर्न को अधिक दबाव भार चाहिए।
एंड-फ़ीड नर्लिंग
नर्ल कंपाउंड या टरेट माउंटिंग से ब्लैंक पर आगे बढ़ते हैं, जो हेलिकल और डायमंड पैटर्न के लिए विशेष रूप से प्रभावी है।
स्पीड और फ़ीड से जुड़े विचार
सर्वोत्तम परिणामों के लिए मटीरियल-विशिष्ट स्पीड और फ़ीड दरों का पालन ज़रूरी है:
- स्टील (600 N/mm² तक): 10 mm से कम व्यास वाले वर्कपीस के लिए, 25–55 m/min कटिंग स्पीड और 0.04–0.08 mm/rev रेडियल फ़ीड
- एल्युमिनियम: 50 mm व्यास तक के पार्ट के लिए, 30–65 m/min कटिंग स्पीड और 0.04–0.08 mm/rev रेडियल फ़ीड
नर्लिंग की सामान्य चुनौतियाँ और समाधान
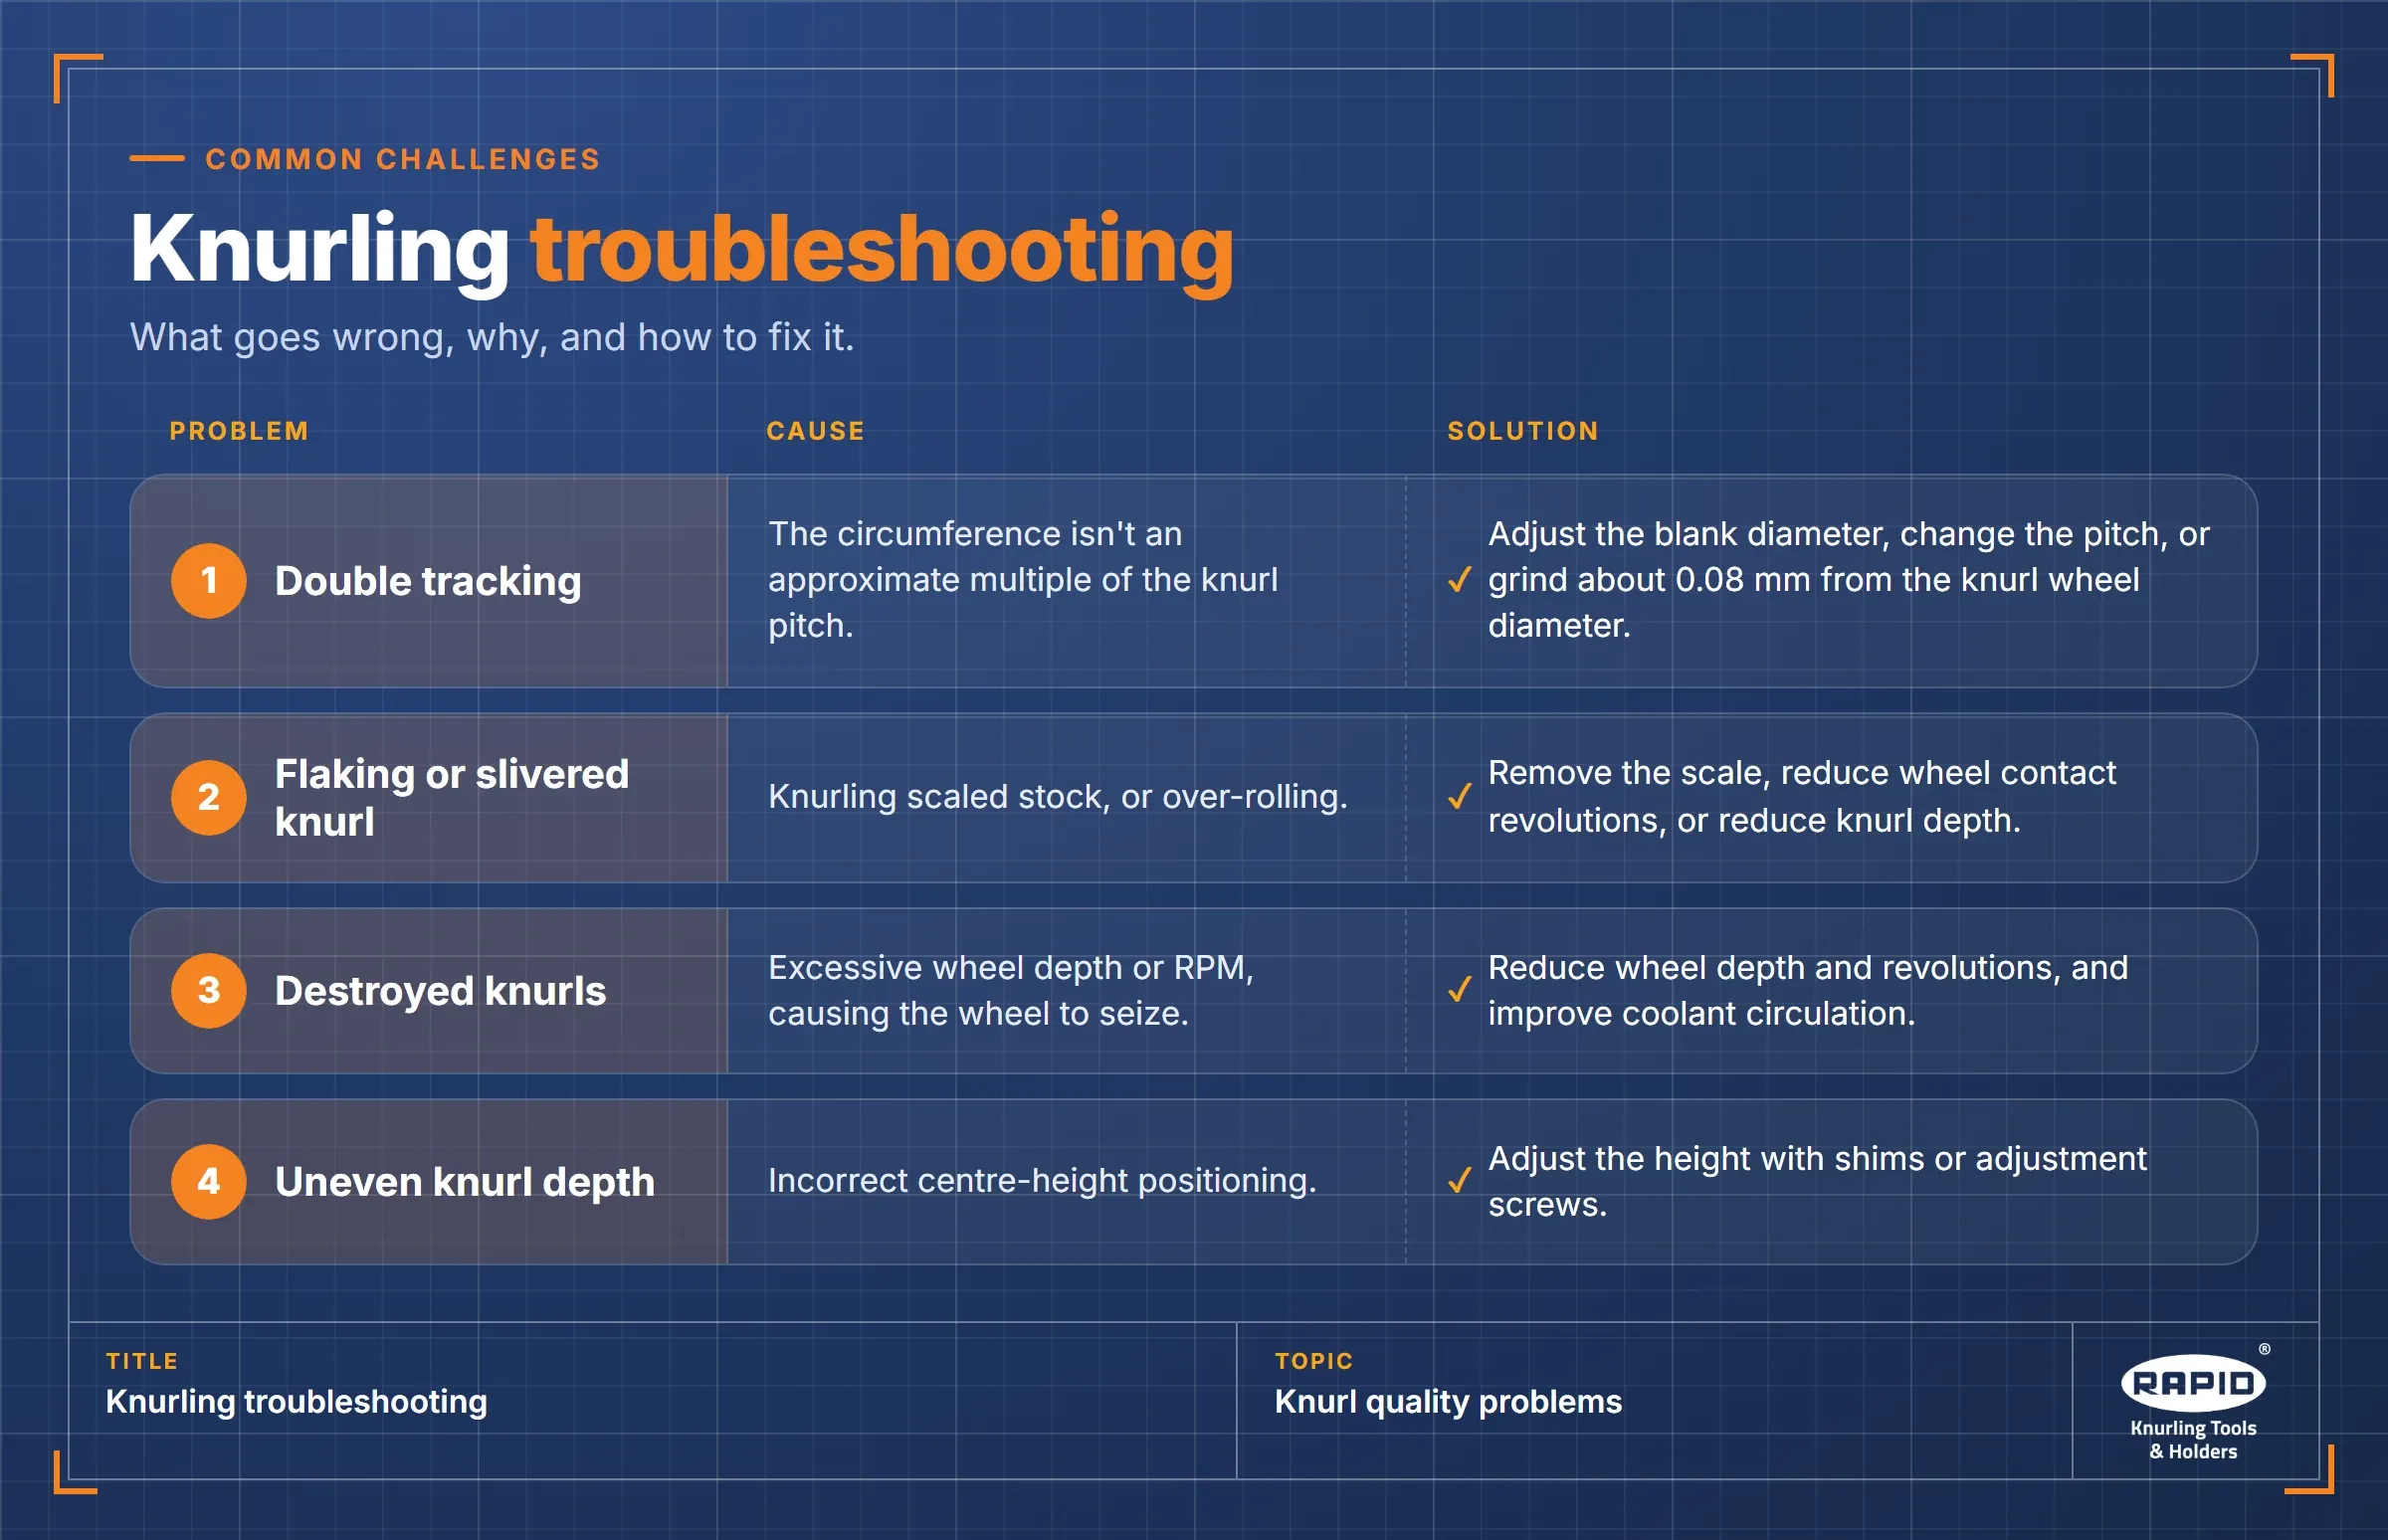
- डबल ट्रैकिंग: कारण: परिधि नर्ल पिच का लगभग गुणज नहीं है। समाधान: ब्लैंक व्यास समायोजित करें, पिच बदलें, या नर्ल व्हील व्यास से लगभग 0.08 mm ग्राइंड करें।
- फ़्लेकिंग या स्लिवर्ड नर्लिंग: कारण: स्केल वाले स्टॉक पर नर्लिंग या ओवर-रोलिंग। समाधान: स्केल हटाएँ, व्हील संपर्क चक्कर घटाएँ, या नर्ल गहराई घटाएँ।
- नर्ल का नष्ट होना: कारण: अत्यधिक व्हील गहराई या RPM से व्हील का जाम होना। समाधान: व्हील गहराई और चक्कर घटाएँ, और कूलेंट प्रवाह सुधारें।
- असमान नर्ल गहराई: कारण: गलत सेंटर-हाइट पोज़िशनिंग। समाधान: शिम या एडजस्टमेंट स्क्रू से ऊँचाई समायोजित करें।
निष्कर्ष
सतह उपचार से आगे, नर्लिंग एक ऐसी प्रक्रिया है जो कार्यक्षमता, सुरक्षा और सौंदर्य बढ़ाकर उत्पादों में मूल्य जोड़ती है। उपयुक्त टूल और तकनीकी ज्ञान से निर्माता सभी मटीरियल पर सटीकता और एकरूपता हासिल कर सकते हैं।