
सही लीड स्क्रू कैसे चुनें
इस पेज पर
लीड स्क्रू सिर्फ़ लंबाई और डायमीटर की बात नहीं है। एक्सियल फ़ोर्स की गणना से लेकर बकलिंग की सीमाओं और थ्रेड बनाने के तरीकों के फ़ायदे-नुकसान तक, यहाँ वह सब है जो मशीन बनाने वालों, डिज़ाइनरों और उपकरण ऑपरेटरों को अगला लीड स्क्रू ख़रीदने से पहले जानना चाहिए।
परिचय: लीड स्क्रू का चुनाव क्यों मायने रखता है
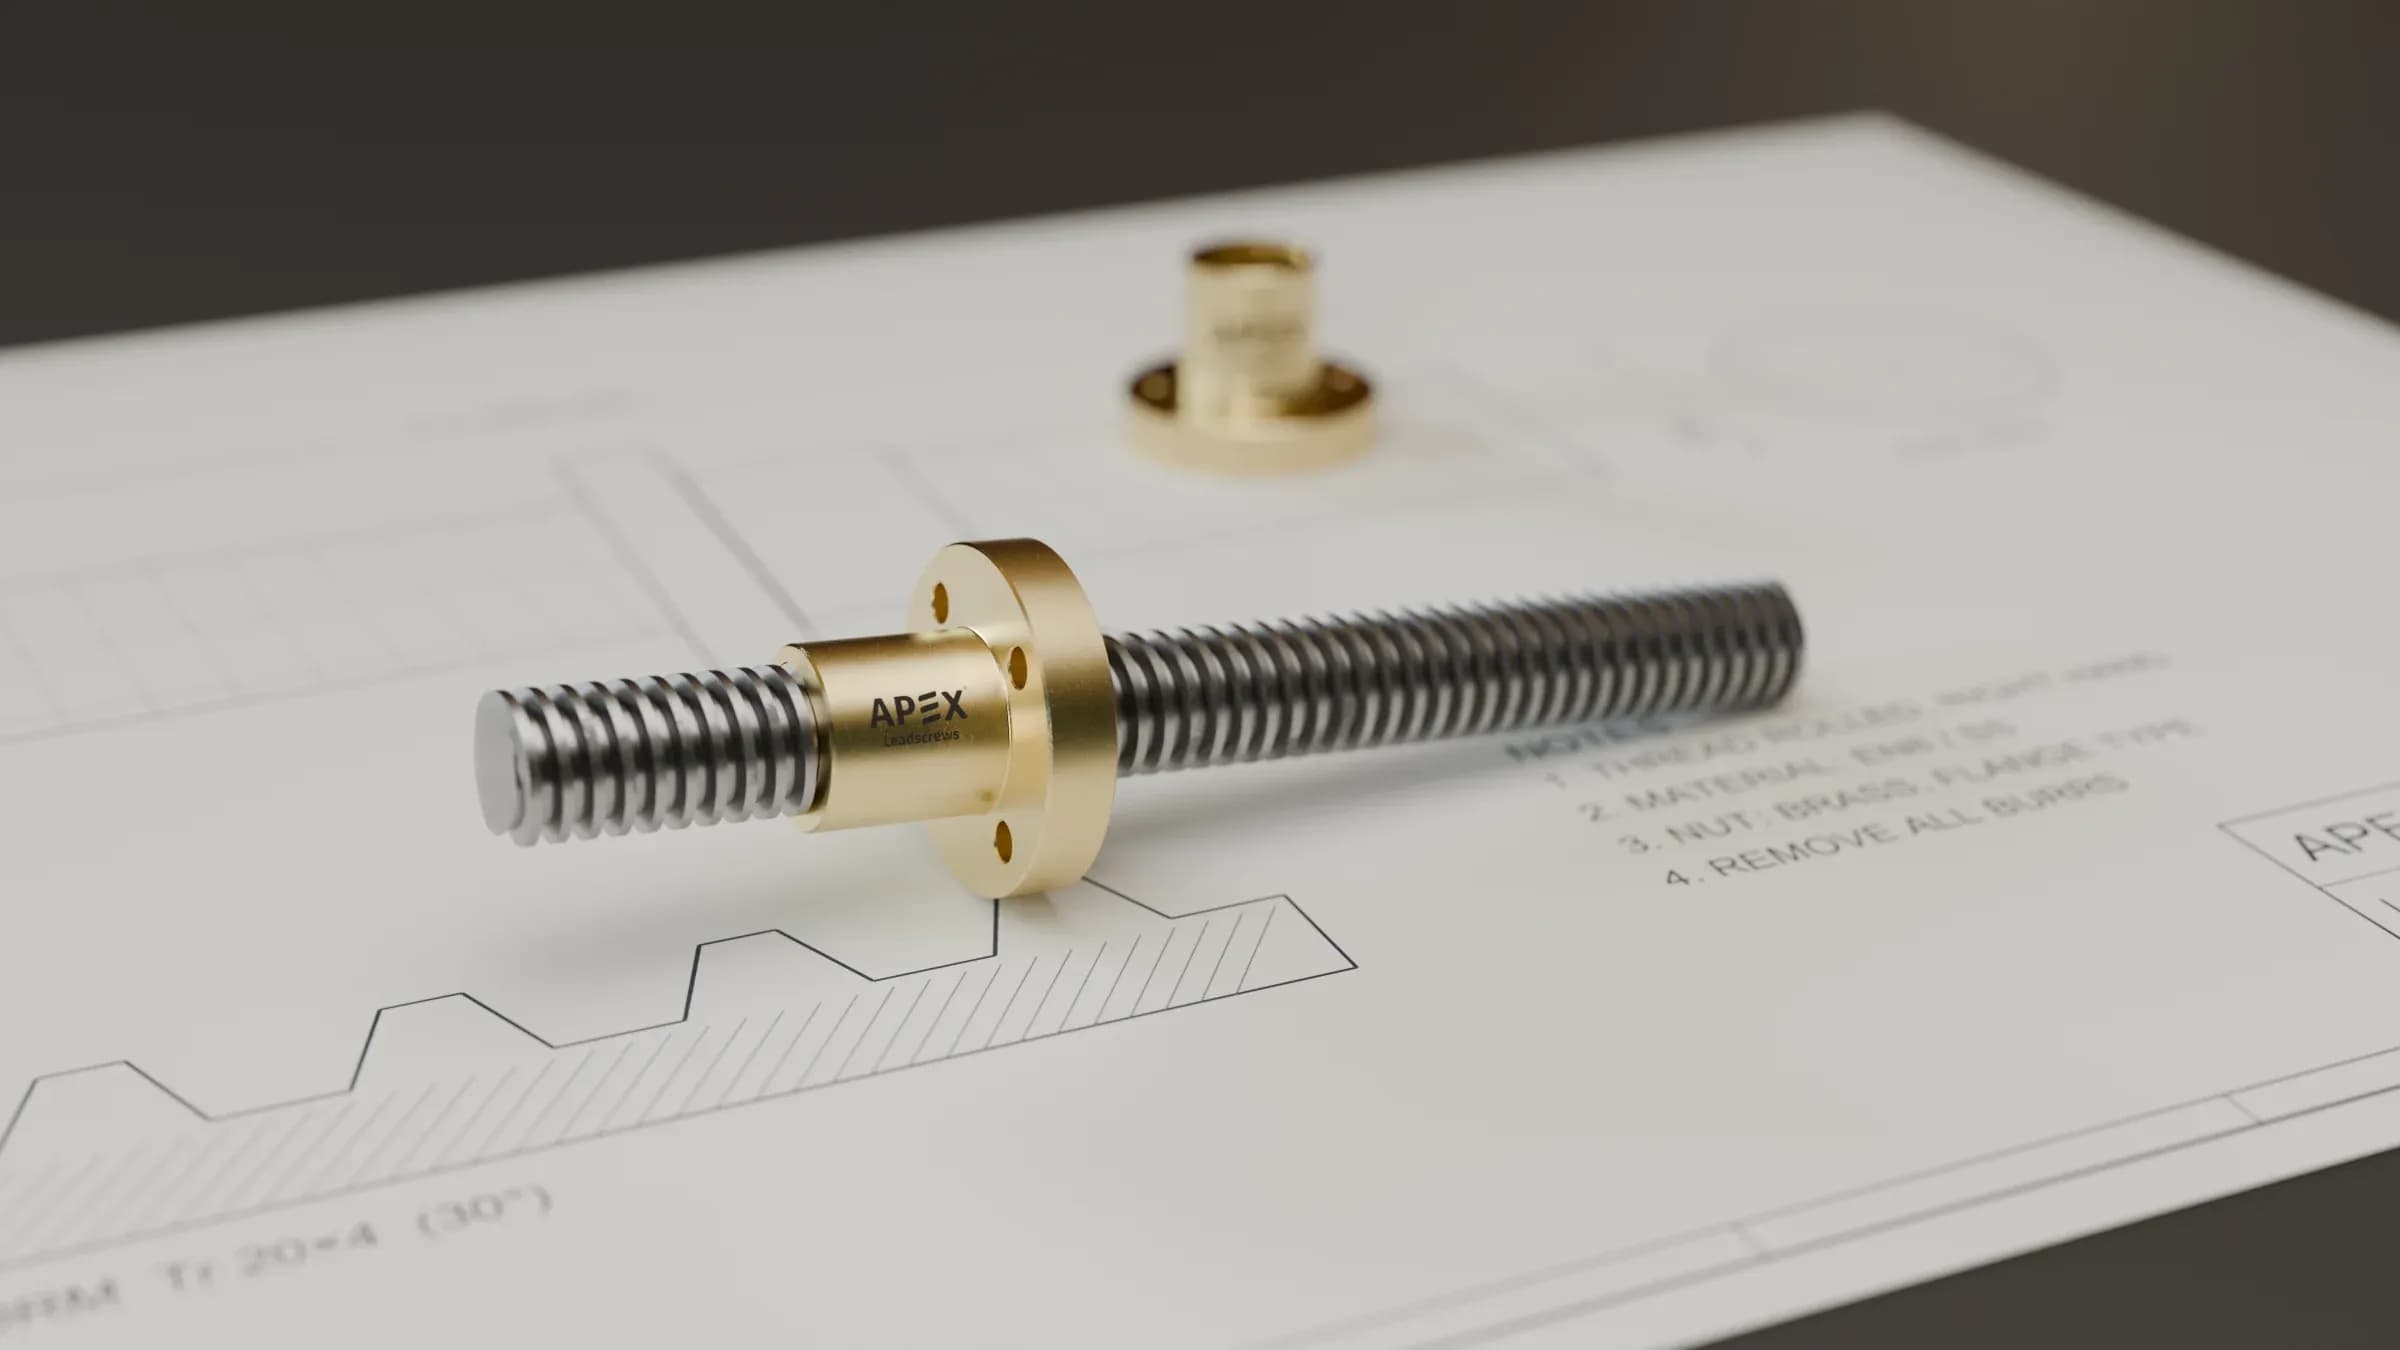
लीड स्क्रू एक अहम मैकेनिकल कंपोनेंट है जो घूमने की गति को सुचारु, नियंत्रित सीधी (लीनियर) गति में बदलता है। यह मशीन टूल के ऐक्सिस, CNC सिस्टम और 3D प्रिंटर से लेकर भारी ऑटोमेटेड लिफ़्टिंग प्लेटफ़ॉर्म, एयरोस्पेस सब-असेंबली और प्रिसिज़न पोज़िशनिंग उपकरणों तक सब कुछ चलाता है।
लेकिन लीड स्क्रू चुनना कोई भी डायमीटर उठाकर लंबाई में काट लेने जितना आसान नहीं है। ग़लत चुनाव से ज़्यादा बैकलैश, नट का जल्दी घिसना, कम्प्रेशन में शाफ़्ट का मुड़ना, मोटर टॉर्क की ज़्यादा ज़रूरत या महँगी मशीन ख़राबी हो सकती है।
Apex Leadscrews (Malkar Industries का एक ब्रांड) में हमारी मूल सोच सरल है: हम सबसे पहले समस्या हल करने वाली कंपनी हैं। हमारी प्रतिबद्धता प्रोसेस एफ़िशिएंसी, कौशल विकास, बर्बादी घटाने और ग्राहक की पूरी संतुष्टि पर केंद्रित है। चाहे आप हमारे पुराने ग्राहक हों या किसी दूसरे सप्लायर का सेटअप इस्तेमाल कर रहे हों, हम समस्या की जड़ तक पहुँचने और सही मोशन सॉल्यूशन ढूँढ़ने में आपकी मदद करने में विश्वास रखते हैं।
आपके ऐप्लिकेशन के लिए बिल्कुल सही लीड स्क्रू चुनने की पूरी गाइड यह रही।
चरण 1: अपने ऐप्लिकेशन के मापदंड समझें
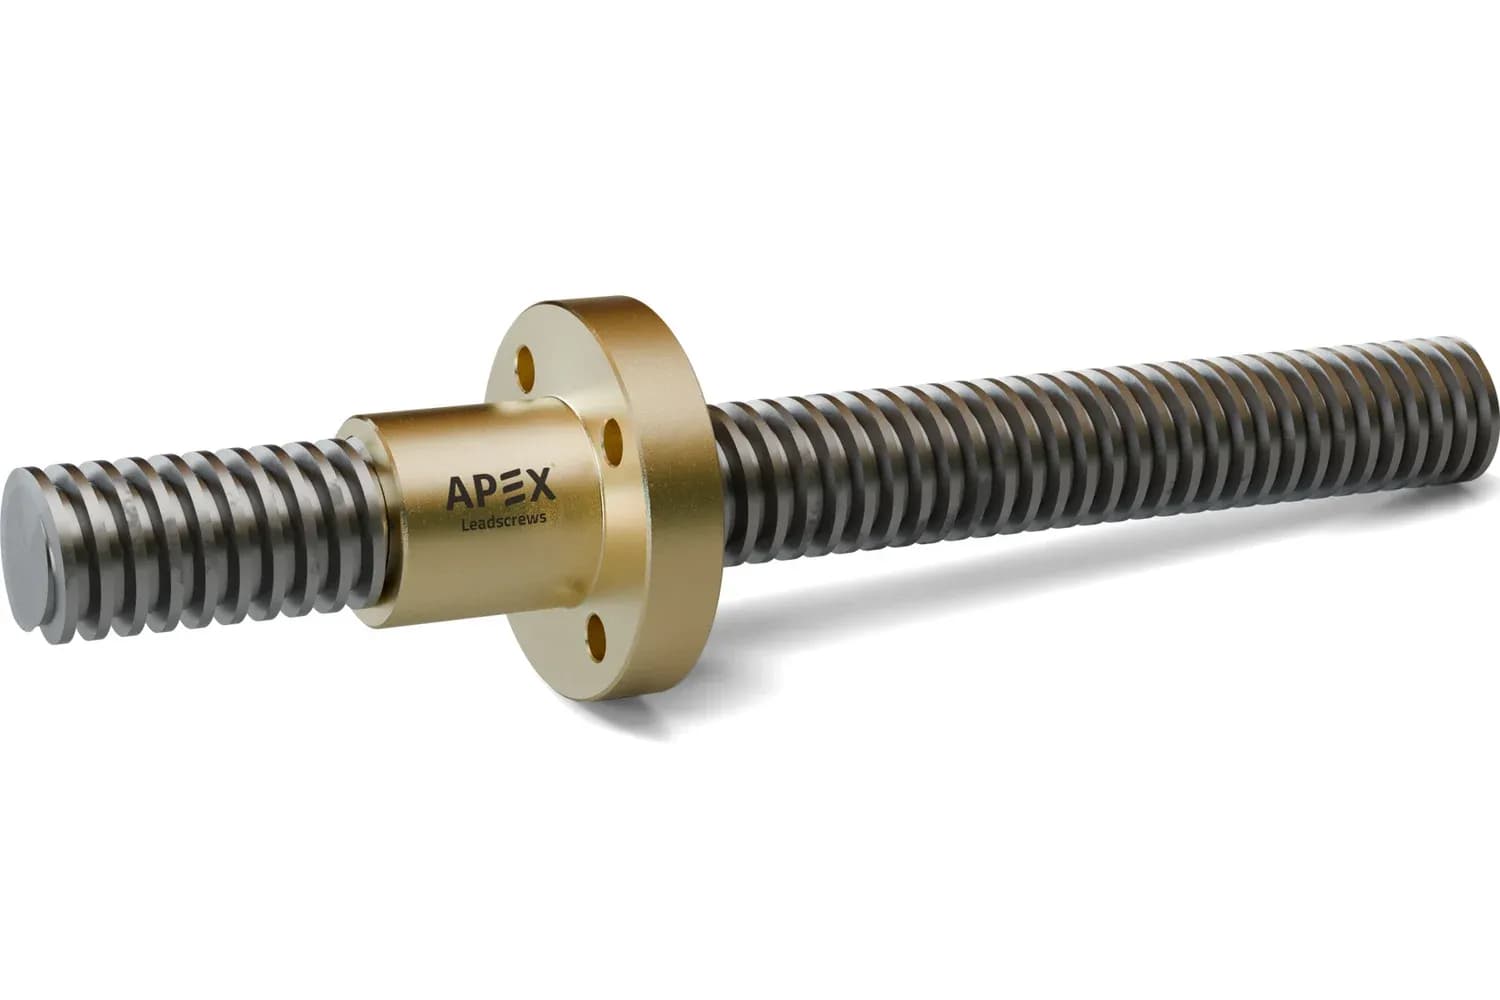
प्रोडक्ट कैटलॉग देखने से पहले अपने ऑपरेटिंग माहौल और सिस्टम के पैरामीटर तय करें।
- कौन-सा कंपोनेंट चल रहा है, और लीड स्क्रू को कितना बल या वज़न सँभालना है?
- कुल ट्रैवल दूरी और ज़रूरी ऑपरेटिंग स्पीड कितनी है?
- पोज़िशनिंग की कितनी सटीकता और बैकलैश की कितनी टॉलरेंस चाहिए?
- सिस्टम लगातार चलेगा (हाई ड्यूटी साइकिल) या कभी-कभार?
- माउंटिंग हॉरिज़ॉन्टल है, वर्टिकल है या ढलान पर?
एक्सियल लोड और टॉर्क की ज़रूरत की गणना
असेंबली पर लगने वाला अधिकतम एक्सियल लोड () तय करें। इस लोड को चलाने के लिए ज़रूरी ड्राइविंग टॉर्क () लीड पर और स्क्रू-नट जोड़ी की एफ़िशिएंसी पर निर्भर करता है:
जहाँ टॉर्क है N·m में, एक्सियल लोड N में, लीड मीटर में (एक चक्कर में तय दूरी) और स्क्रू-नट जोड़ी की एफ़िशिएंसी (एक भिन्न, आपके थ्रेड और नट मटेरियल के लिए सप्लायर के डेटा से)। उदाहरण के लिए, 4 mm लीड पर 1000 N लोड के लिए, 40% की मानी गई एफ़िशिएंसी पर, बेयरिंग घर्षण और एक्सेलरेशन जोड़ने से पहले लगभग 1.6 N·m चाहिए।
लीनियर स्पीड की गणना
नट की लीनियर ट्रैवल स्पीड () मोटर स्पीड (, rpm में) और लीड (, mm में) से निकलती है:
इससे mm/s में मिलती है। उदाहरण के लिए, 600 rpm पर घूमती 4 mm लीड नट को 40 mm/s की रफ़्तार से चलाती है।
व्यावहारिक सलाह: मशीन पर पहले जो लगा था सिर्फ़ उसके आधार पर कभी लीड स्क्रू न चुनें। हमेशा पहले मौजूदा लोड, स्पीड और ड्यूटी साइकिल की ज़रूरतें जाँचें।
चरण 2: लीड स्क्रू का सही डायमीटर तय करें
बाहरी डायमीटर शाफ़्ट की मैकेनिकल मज़बूती, टॉर्शनल कठोरता और लोड में मुड़ने के प्रतिरोध को तय करता है।
- बहुत छोटे स्क्रू: कम्प्रेसिव लोड में मुड़ सकते हैं, कंपन कर सकते हैं या बकल हो सकते हैं।
- बहुत बड़े स्क्रू: बेवजह वज़न, लागत और ड्राइविंग टॉर्क बढ़ाते हैं, जिससे बड़ी ड्राइव मोटर लगानी पड़ती है।
डायमीटर के चुनाव को प्रभावित करने वाले मुख्य कारक:
- स्क्रू पर लगने वाला एक्सियल लोड।
- बेयरिंग सपोर्ट के बीच बिना सहारे की लंबाई।
- कम्प्रेशन बनाम टेंशन लोडिंग (बकलिंग का ख़तरा)।
एक्सियल कम्प्रेशन में चलने वाले लंबे लीड स्क्रू के लिए स्ट्रक्चरल बकलिंग एक गंभीर फ़ेल्यर मोड है। भले ही मटेरियल स्थिर बल सँभालने के लिए काफ़ी मज़बूत हो, लंबाई और डायमीटर का अनुपात विनाशकारी कॉलम बेंडिंग पैदा कर सकता है।
व्यावहारिक सलाह: डायमीटर हमेशा बिना सहारे की लंबाई और बकलिंग सीमाओं के आधार पर तय करें, सिर्फ़ लोड क्षमता के आधार पर नहीं।
चरण 3: सही मटेरियल चुनें और शाफ़्ट स्ट्रेस जाँचें
लीड स्क्रू का मटेरियल मज़बूती, घिसाव प्रतिरोध, जंग प्रतिरोध और थर्मल प्रदर्शन को प्रभावित करता है।
आम मटेरियल जोड़ियाँ:
- कार्बन / एलॉय स्टील (जैसे EN8, EN19, EN24): सामान्य मशीनरी और पावर ट्रांसमिशन के लिए उच्च मज़बूती।
- स्टेनलेस स्टील (SS303, SS304, SS316, SS410, SS420): जंग वाले माहौल, फ़ूड प्रोसेसिंग, मेडिकल सिस्टम या आउटडोर ऑटोमेशन के लिए ज़रूरी।
- नट मटेरियल (ब्रॉन्ज़, इंजीनियरिंग प्लास्टिक, एसिटल/Delrin): नट और स्क्रू एक ट्राइबोलॉजिकल जोड़ी की तरह काम करते हैं। ब्रॉन्ज़ ज़्यादा एक्सियल लोड और थर्मल स्थितियाँ सँभालता है, जबकि सेल्फ़-लुब्रिकेटिंग पॉलिमर हल्के कामों में घर्षण और आवाज़ घटाते हैं।
चुने गए शाफ़्ट को लोड के सामने जाँचने के लिए उसके रूट (माइनर) डायमीटर पर स्ट्रेस निकालें। ड्राइविंग टॉर्क शियर स्ट्रेस पैदा करता है, और एक्सियल लोड टेंसाइल या कम्प्रेसिव स्ट्रेस:
दोनों स्क्रू मटेरियल के अनुमत स्ट्रेस से काफ़ी नीचे रहने चाहिए। कम्प्रेशन में लंबे शाफ़्ट के लिए आम तौर पर इन स्ट्रेस से पहले बकलिंग (चरण 2) सीमा तय करती है।
चरण 4: सबसे उपयुक्त थ्रेड प्रोफ़ाइल चुनें
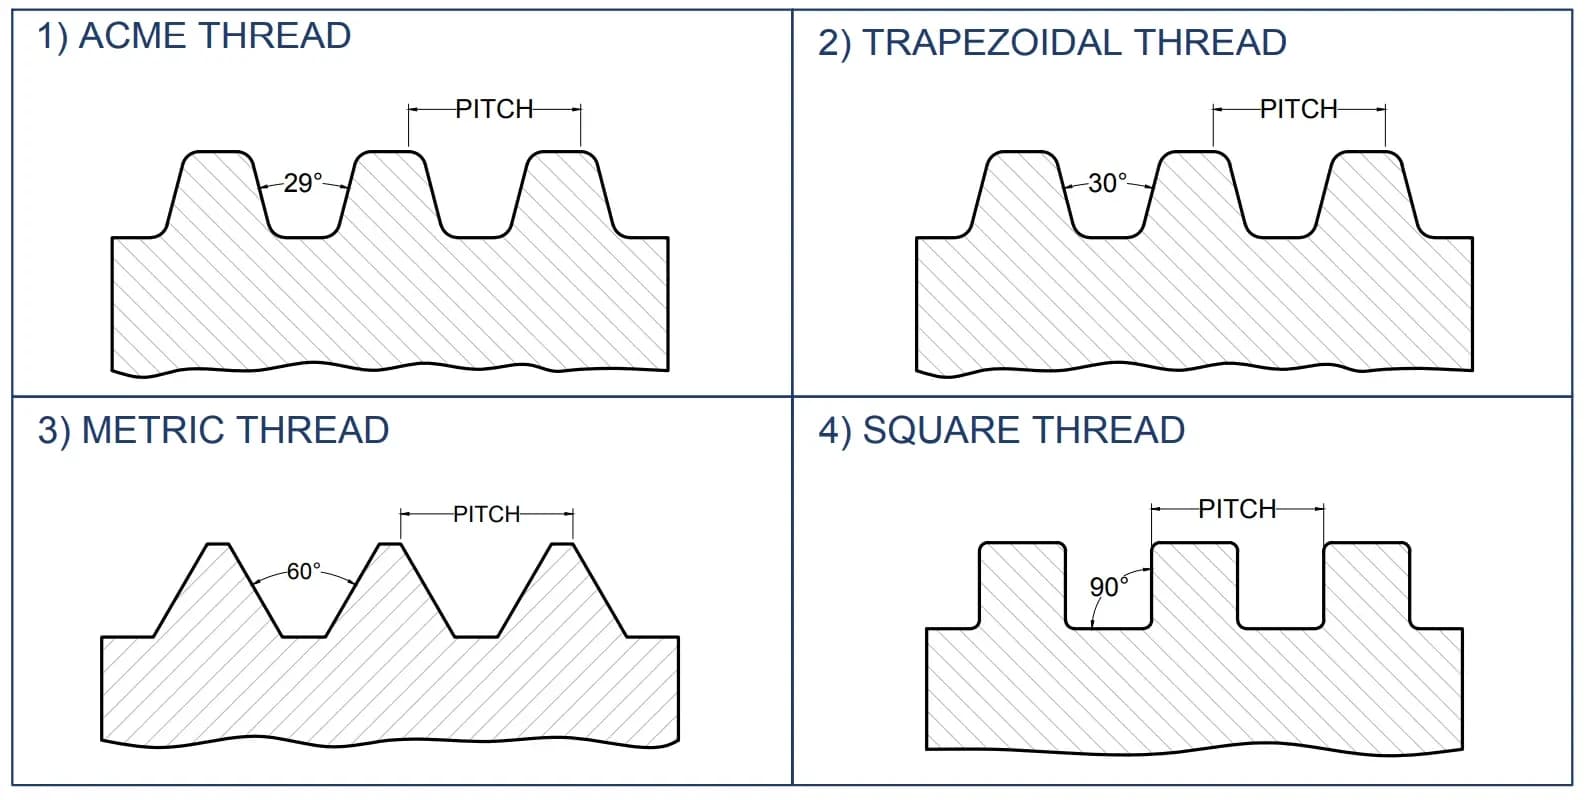
थ्रेड की ज्यामिति पावर एफ़िशिएंसी, लोड क्षमता, प्रिसिज़न और निर्माण लागत में संतुलन बनाती है।
- Acme थ्रेड (29° एंगल): इम्पीरियल क्षेत्रों में पावर ट्रांसमिशन, जैक और मशीन एडजस्टमेंट का मानक प्रोफ़ाइल।
- ट्रेपेज़ॉइडल थ्रेड (30° एंगल): दुनिया भर के ऑटोमेशन में मेट्रिक इंडस्ट्रियल मानक, ज़्यादा शियर मज़बूती और नट के साथ सुचारु एंगेजमेंट।
- मेट्रिक थ्रेड (60° एंगल): छोटे प्रिसिज़न उपकरणों, हल्की पोज़िशनिंग या सामान्य फ़ास्टनिंग में इस्तेमाल।
- स्क्वेयर थ्रेड (90° एंगल): रेडियल बल शून्य होने से ज़्यादा मैकेनिकल एफ़िशिएंसी देता है, लेकिन बनाना कठिन है और घिसाव की भरपाई करना मुश्किल।
Apex के लीड स्क्रू ट्रेपेज़ॉइडल और ACME थ्रेड में बनते हैं, और स्क्वेयर थ्रेड लीड स्क्रू के रूप में भी।
व्यावहारिक सलाह: मौजूदा स्क्रू बदलते समय थ्रेड को सिर्फ़ देखकर जाँचना काफ़ी नहीं। फ़िटिंग की दिक्कतों से बचने के लिए ऑर्डर से पहले पिच, थ्रेड एंगल और प्रोफ़ाइल मानक की पुष्टि करें।
चरण 5: पिच और लीड में फ़र्क़ समझें
पिच और लीड बुनियादी पैरामीटर हैं जो लीनियर स्पीड और मोटर के आकार को तय करते हैं।
- पिच (P): पास-पास के दो थ्रेड क्रेस्ट के बीच की एक्सियल दूरी।
- लीड (L): एक पूरे 360° चक्कर में नट द्वारा स्क्रू पर तय की गई एक्सियल दूरी।
लीड बराबर है पिच गुणा स्टार्ट की संख्या :
- सिंगल-स्टार्ट स्क्रू: लीड = पिच (उदाहरण: 2 mm पिच = हर चक्कर में 2 mm लीनियर ट्रैवल)।
- डबल-स्टार्ट स्क्रू: लीड = पिच × 2 (उदाहरण: 2 mm पिच = हर चक्कर में 4 mm लीनियर ट्रैवल)।
- फ़ोर-स्टार्ट स्क्रू: लीड = पिच × 4 (उदाहरण: 2 mm पिच = हर चक्कर में 8 mm लीनियर ट्रैवल)।
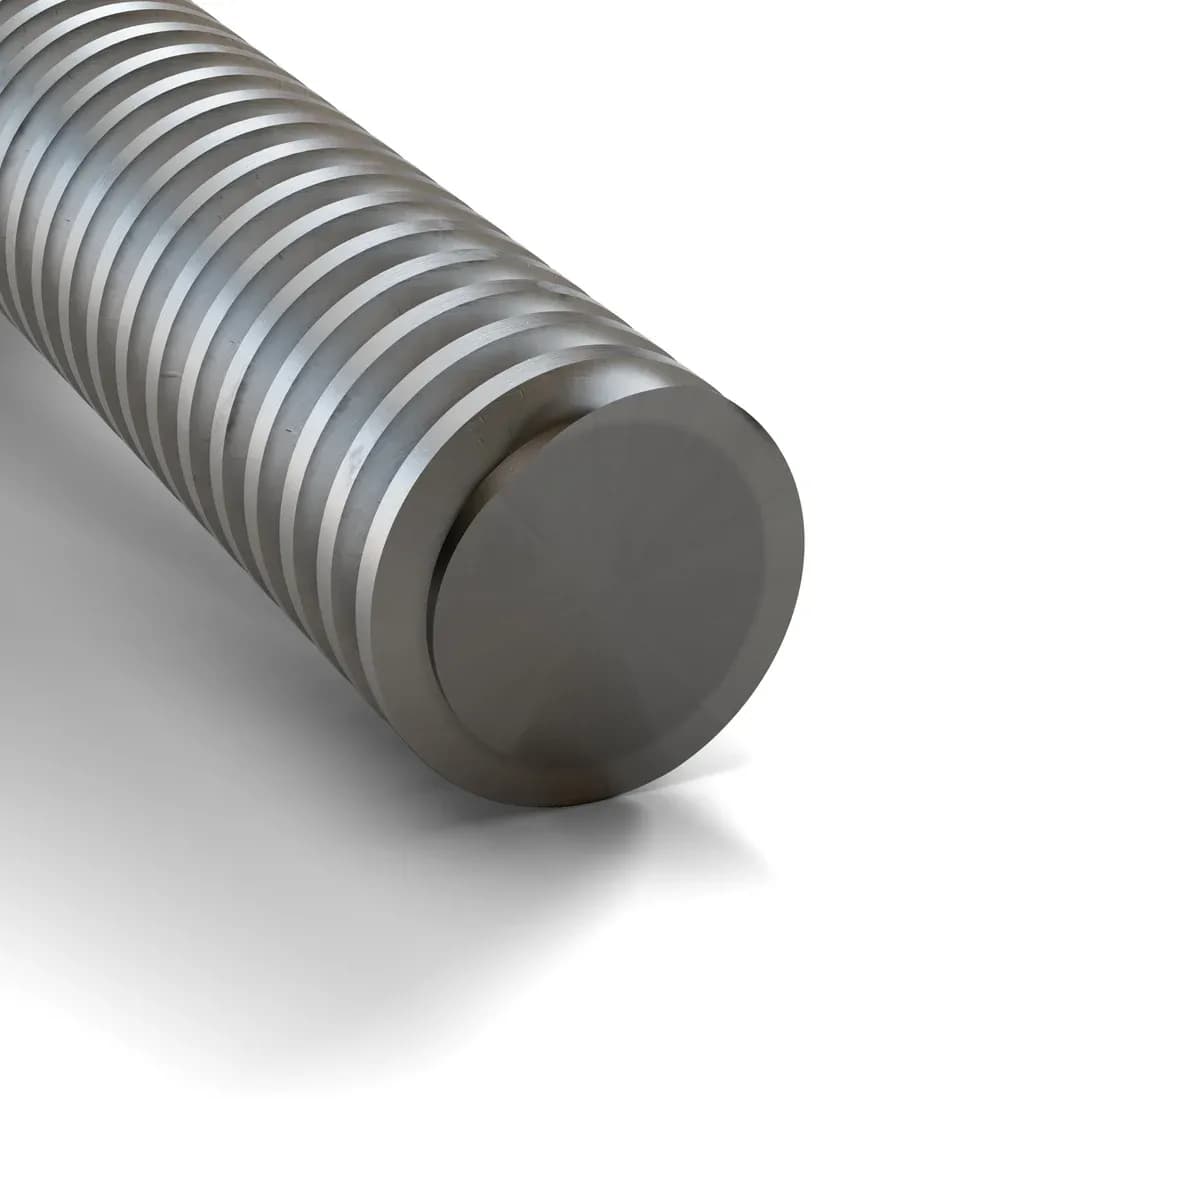 सिंगल स्टार्ट: Ø20, पिच 4 mm, लीड 4 mm
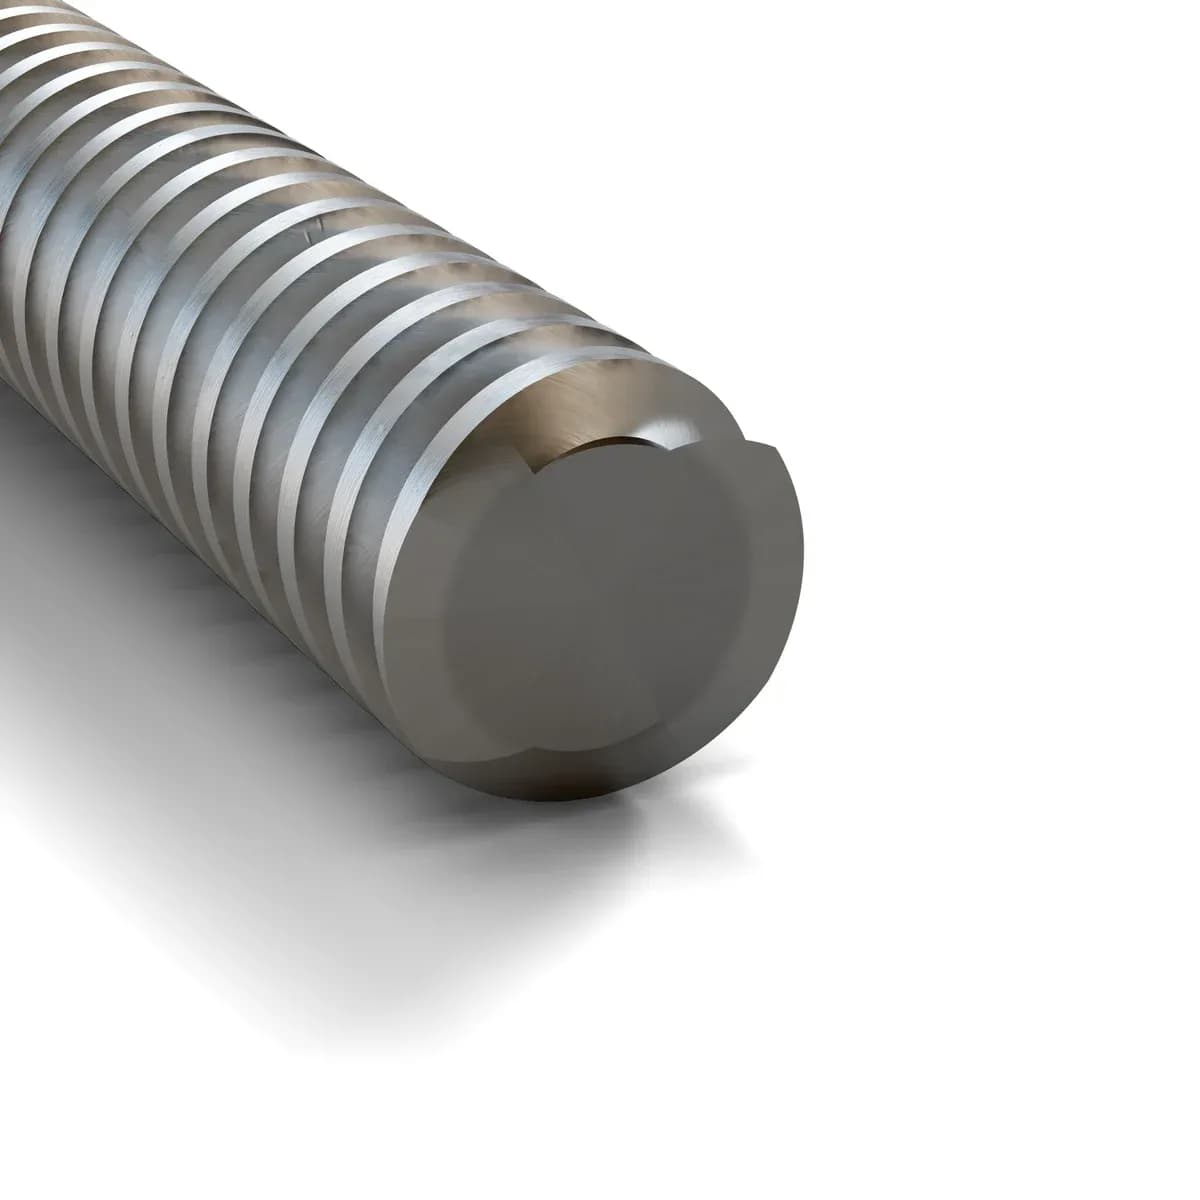 दो स्टार्ट: Ø8, पिच 2 mm, लीड 4 mm
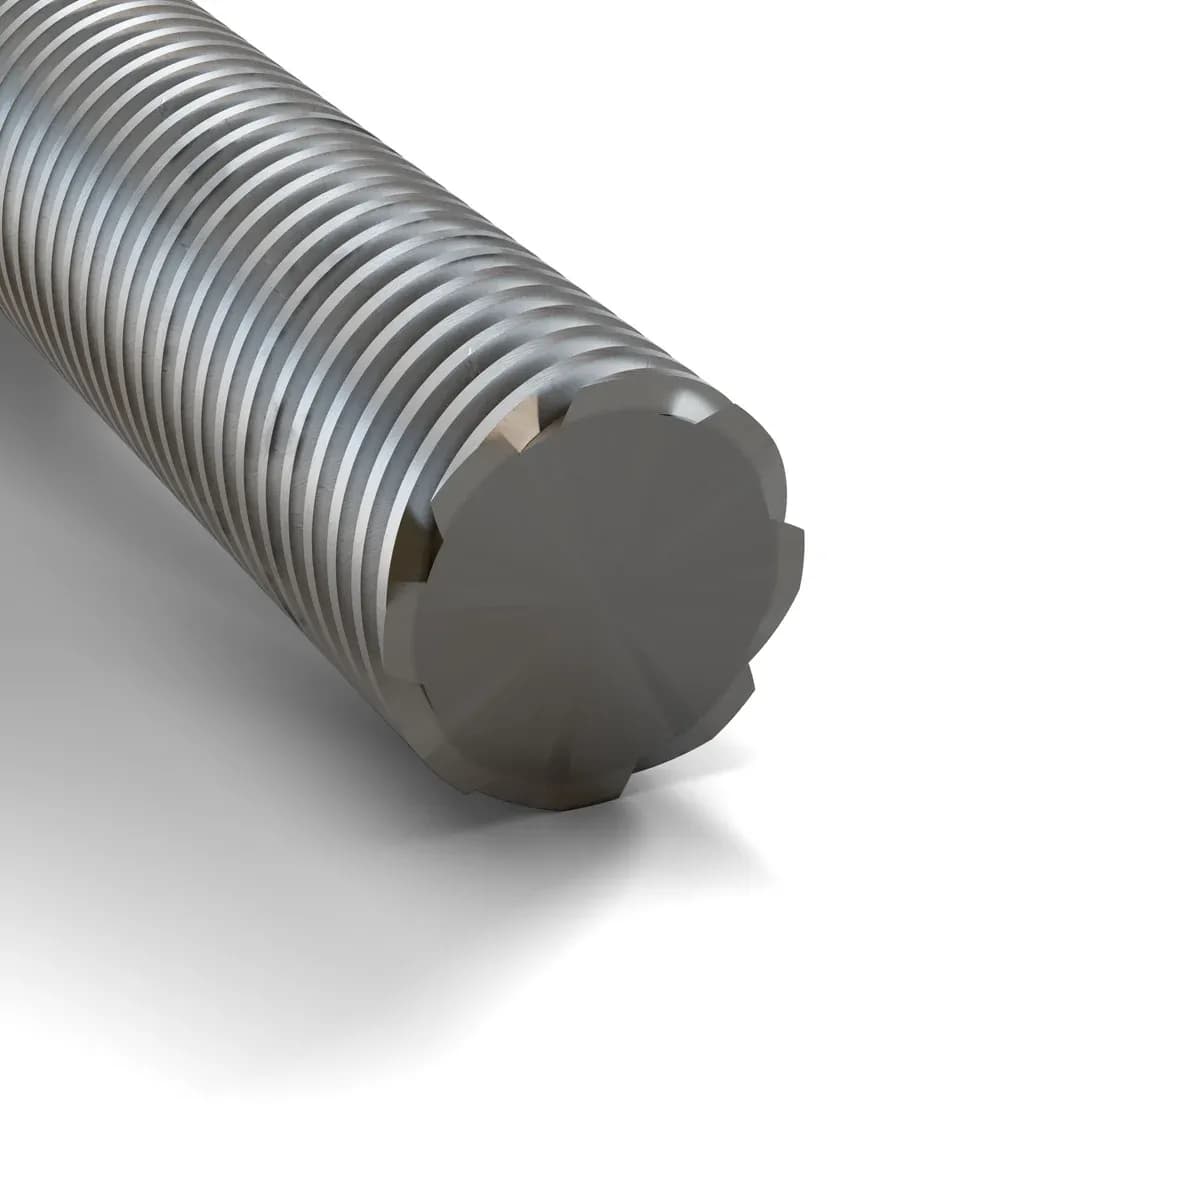 आठ स्टार्ट: Ø16, पिच 2 mm, लीड 16 mm
मल्टी-स्टार्ट स्क्रू कम मोटर RPM पर तेज़ लीनियर गति देते हैं। लेकिन ज़्यादा लीड मैकेनिकल एडवांटेज घटाती है और वर्टिकल लोड में बैक-ड्राइविंग का ख़तरा बढ़ाती है। Apex के मल्टी-स्टार्ट लीड स्क्रू देखें।
व्यावहारिक सलाह: सिंगल या मल्टी-स्टार्ट ज्यामिति चुनने से पहले हिसाब लगाएँ कि मोटर के हर चक्कर में आपकी मशीन को ठीक कितनी दूरी चलना है।
चरण 6: नट का प्रकार चुनें और बैकलैश को सँभालें
नट घूमते शाफ़्ट से कैरिज तक बल पहुँचाता है। ग़लत नट चुनने से पोज़िशन खिसकती है, ज़्यादा क्लियरेंस आता है या समय से पहले जाम होने लगता है।
नट के प्रकार
- प्लेन नट: कॉम्पैक्ट और किफ़ायती, जहाँ सामान्य मैकेनिकल क्लियरेंस चल सकता है।
- फ़्लैंज नट: मशीन टेबल पर सीधे बोल्ट से लगाने के लिए माउंटिंग फ़्लैंज के साथ।
- एंटी-बैकलैश नट: प्रीलोडेड स्प्रिंग मैकेनिज़्म या स्प्लिट-नट डिज़ाइन, जो दिशा बदलते समय एक्सियल प्ले ख़त्म करता है।
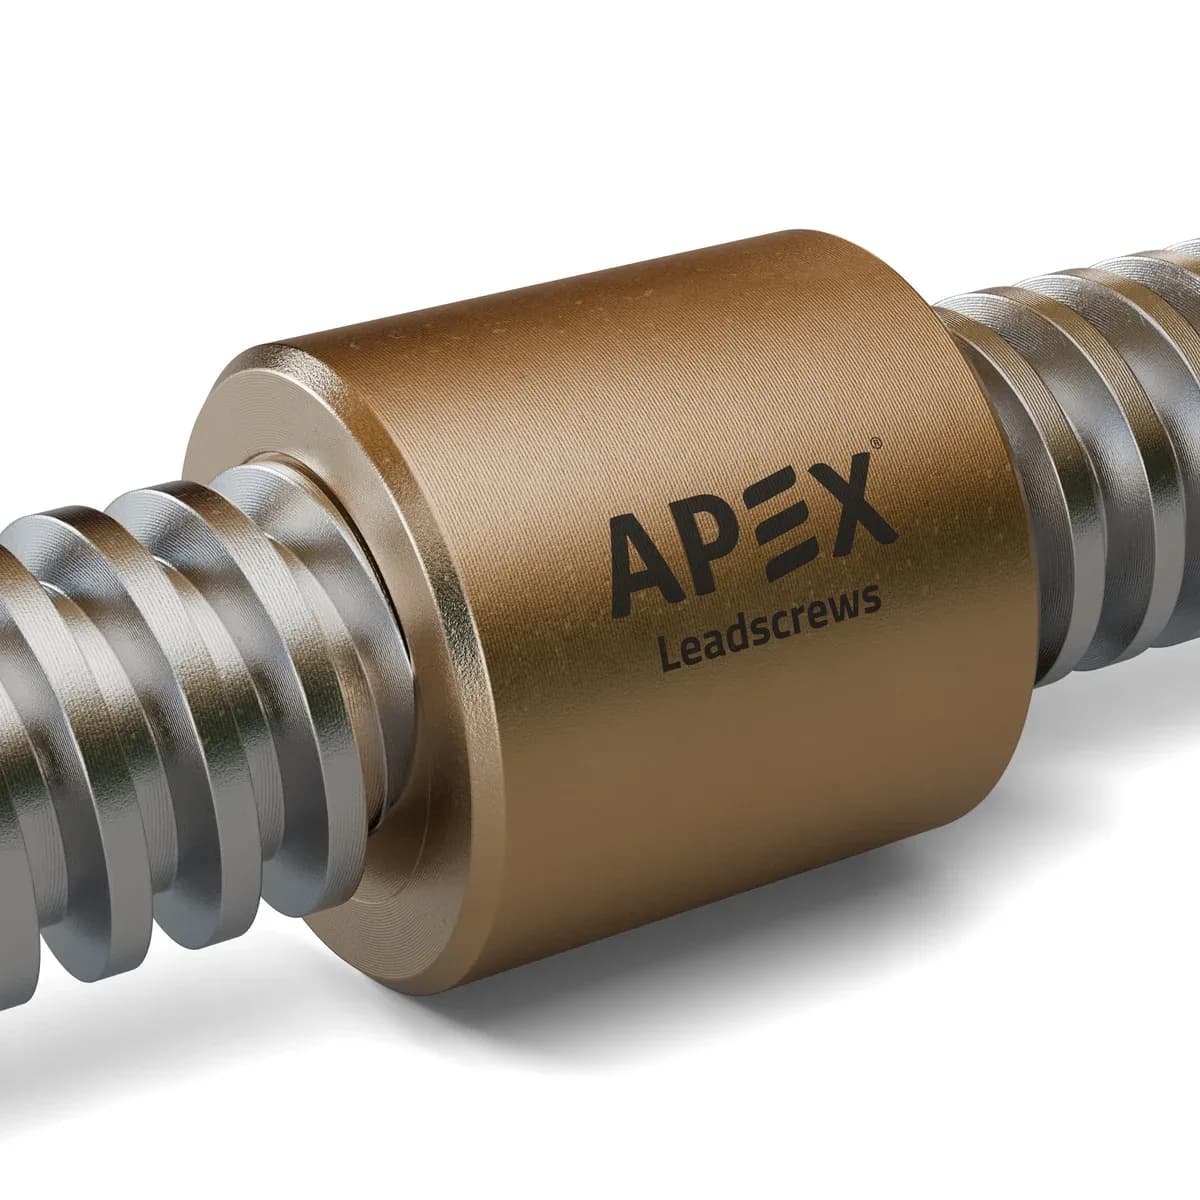 प्लेन (स्लीव) नट, ब्रॉन्ज़
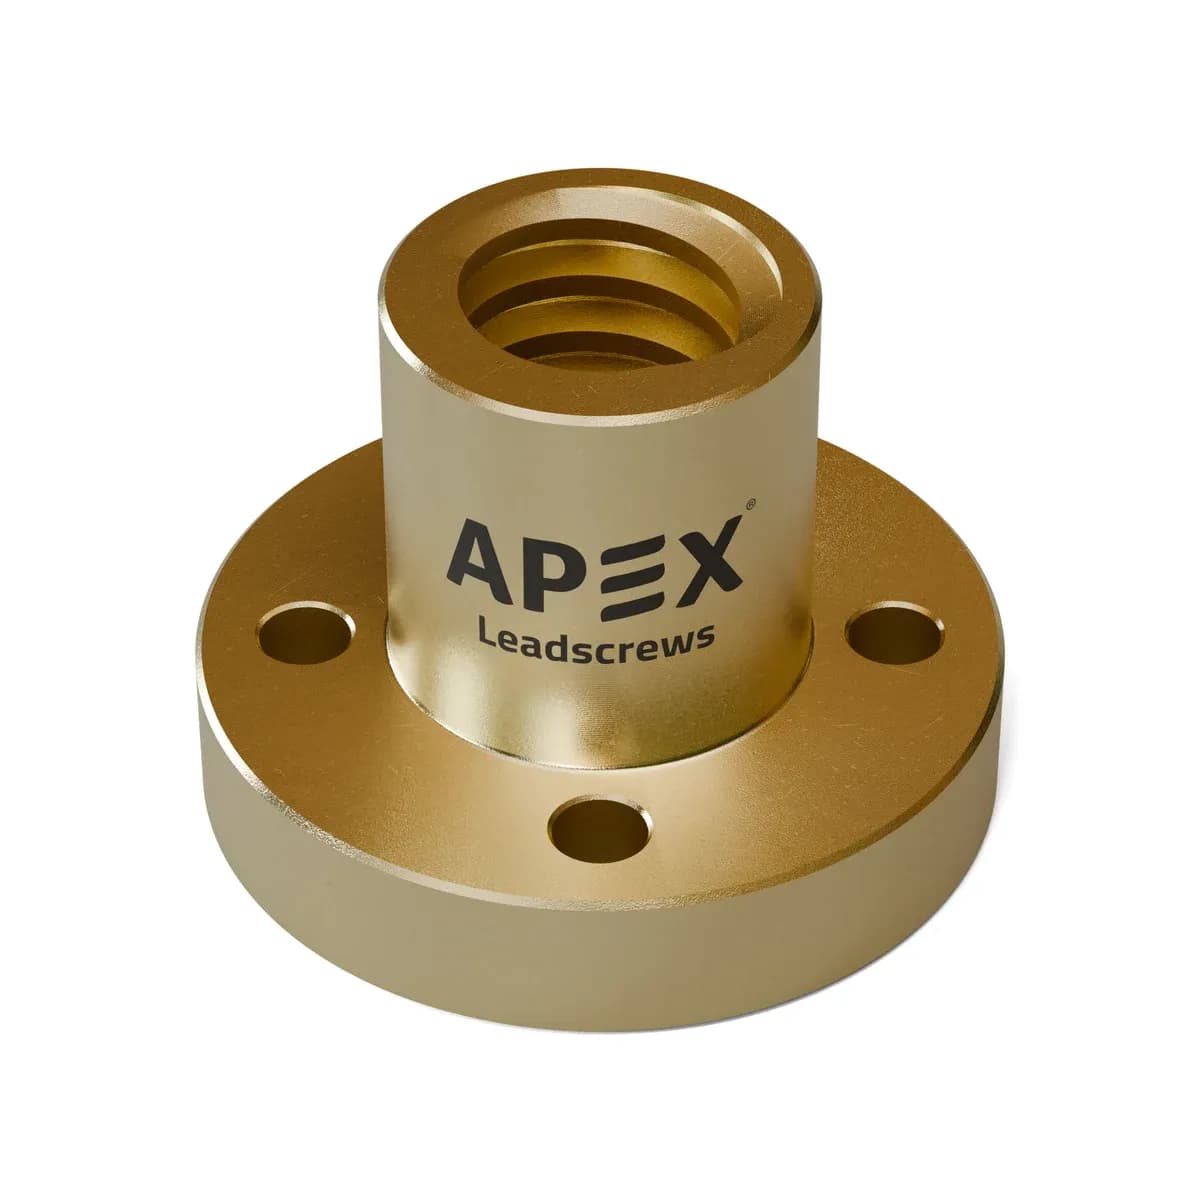 फ़्लैंज नट, ब्रास
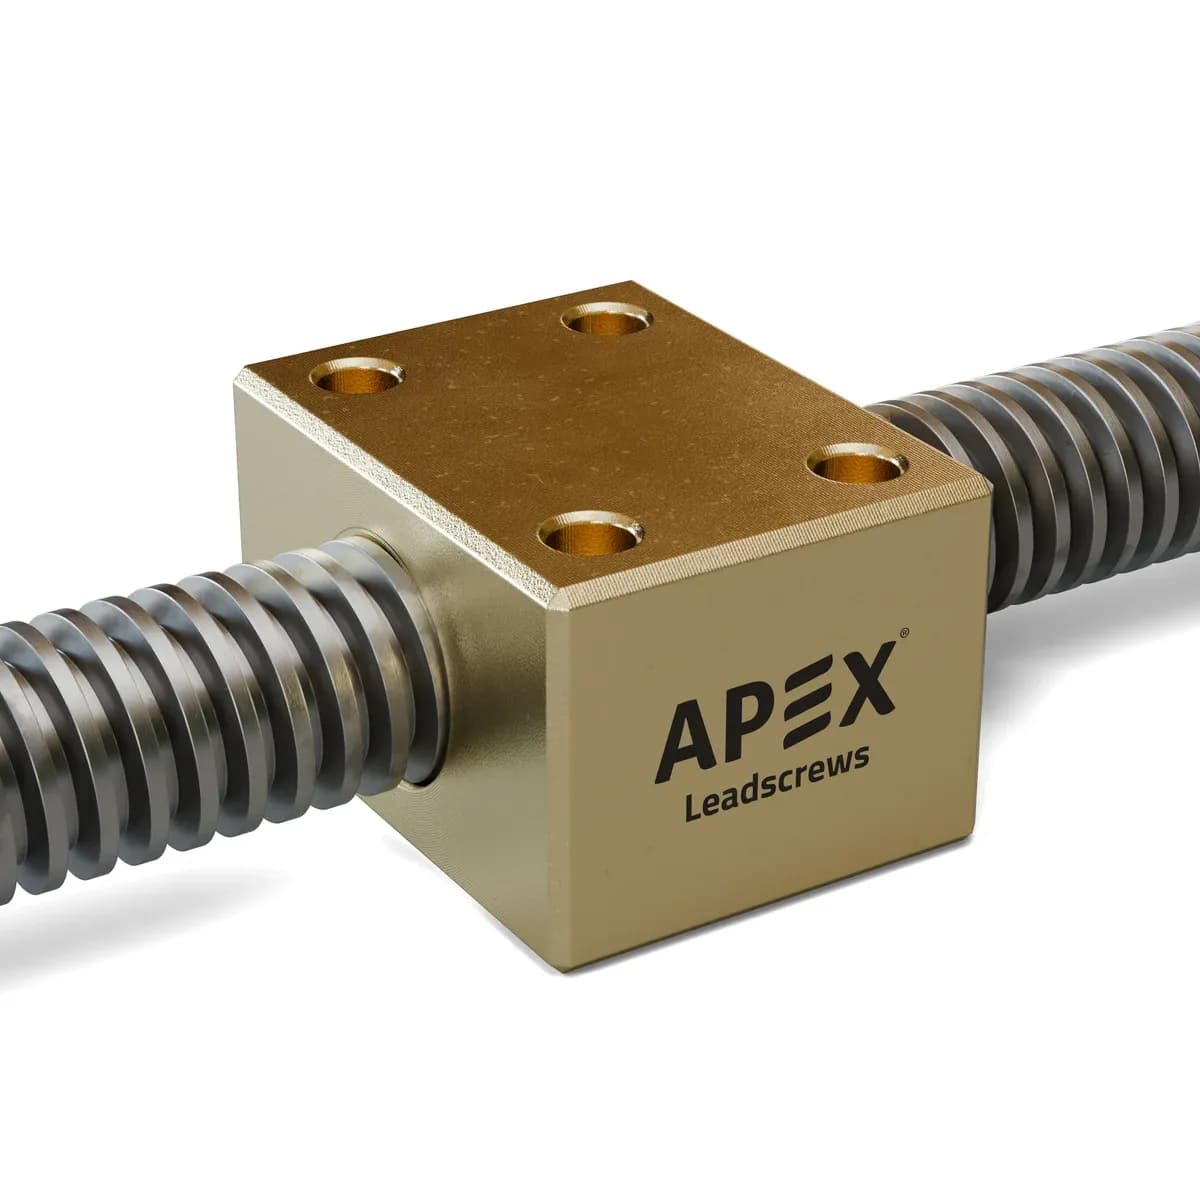 ब्लॉक नट, ब्रास
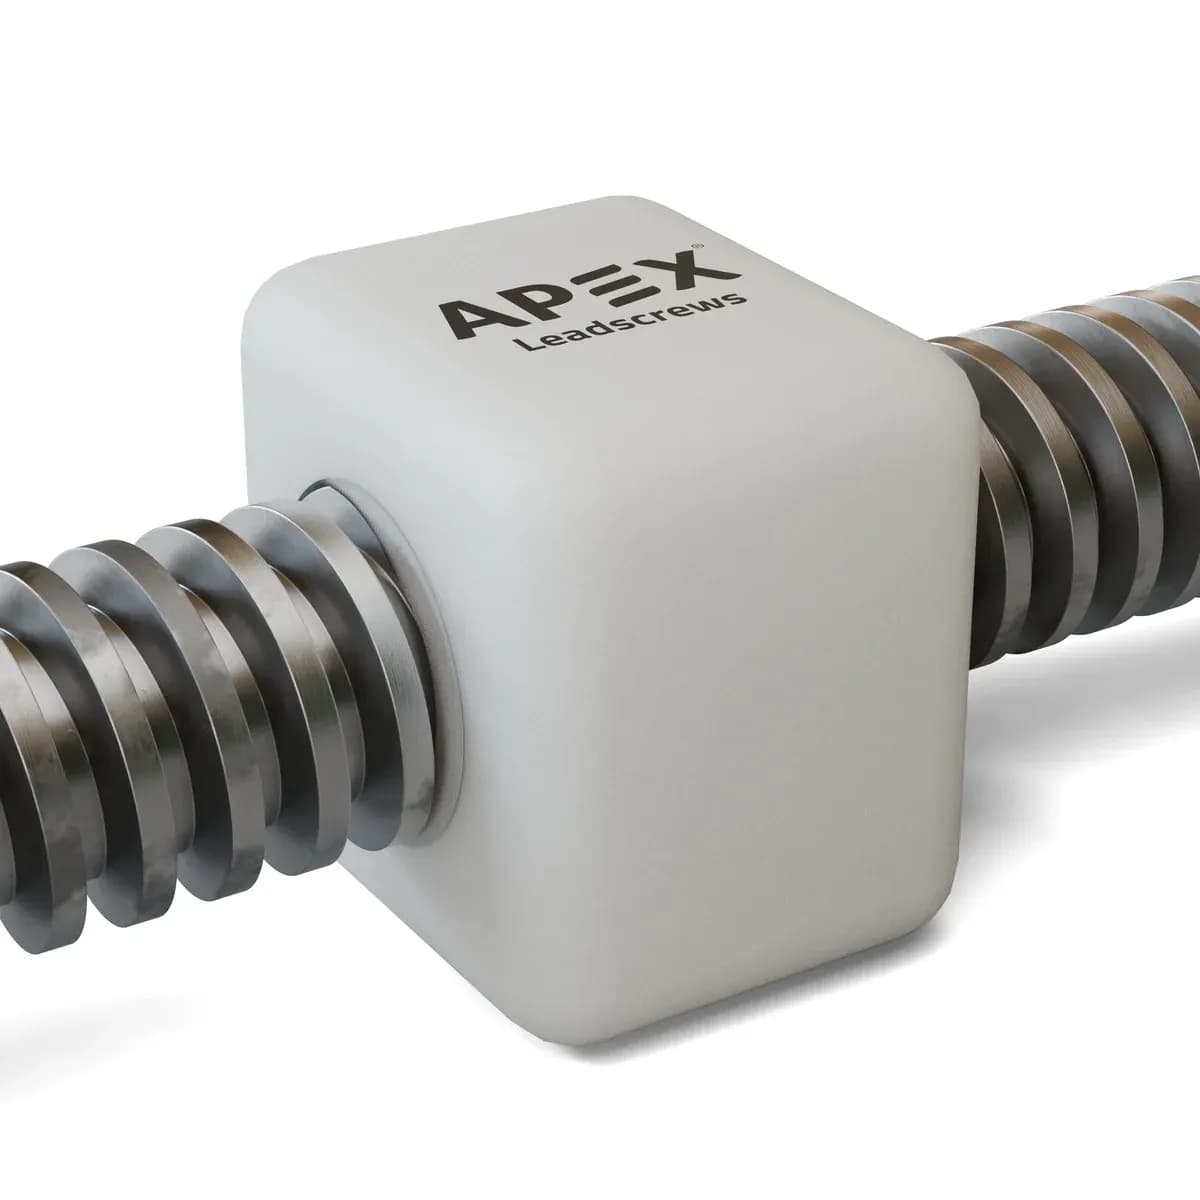 ब्लॉक नट, Delrin (सेल्फ़-लुब्रिकेटिंग)
बैकलैश गति उलटने पर स्क्रू और नट के थ्रेड के बीच का एक्सियल फ़्री प्ले है। अगर आपका CNC, 3D प्रिंटर या इंस्पेक्शन सिस्टम बार-बार दिशा बदलता है और सटीक रिपीटेबिलिटी चाहता है, तो एंटी-बैकलैश नट ज़रूरी है।
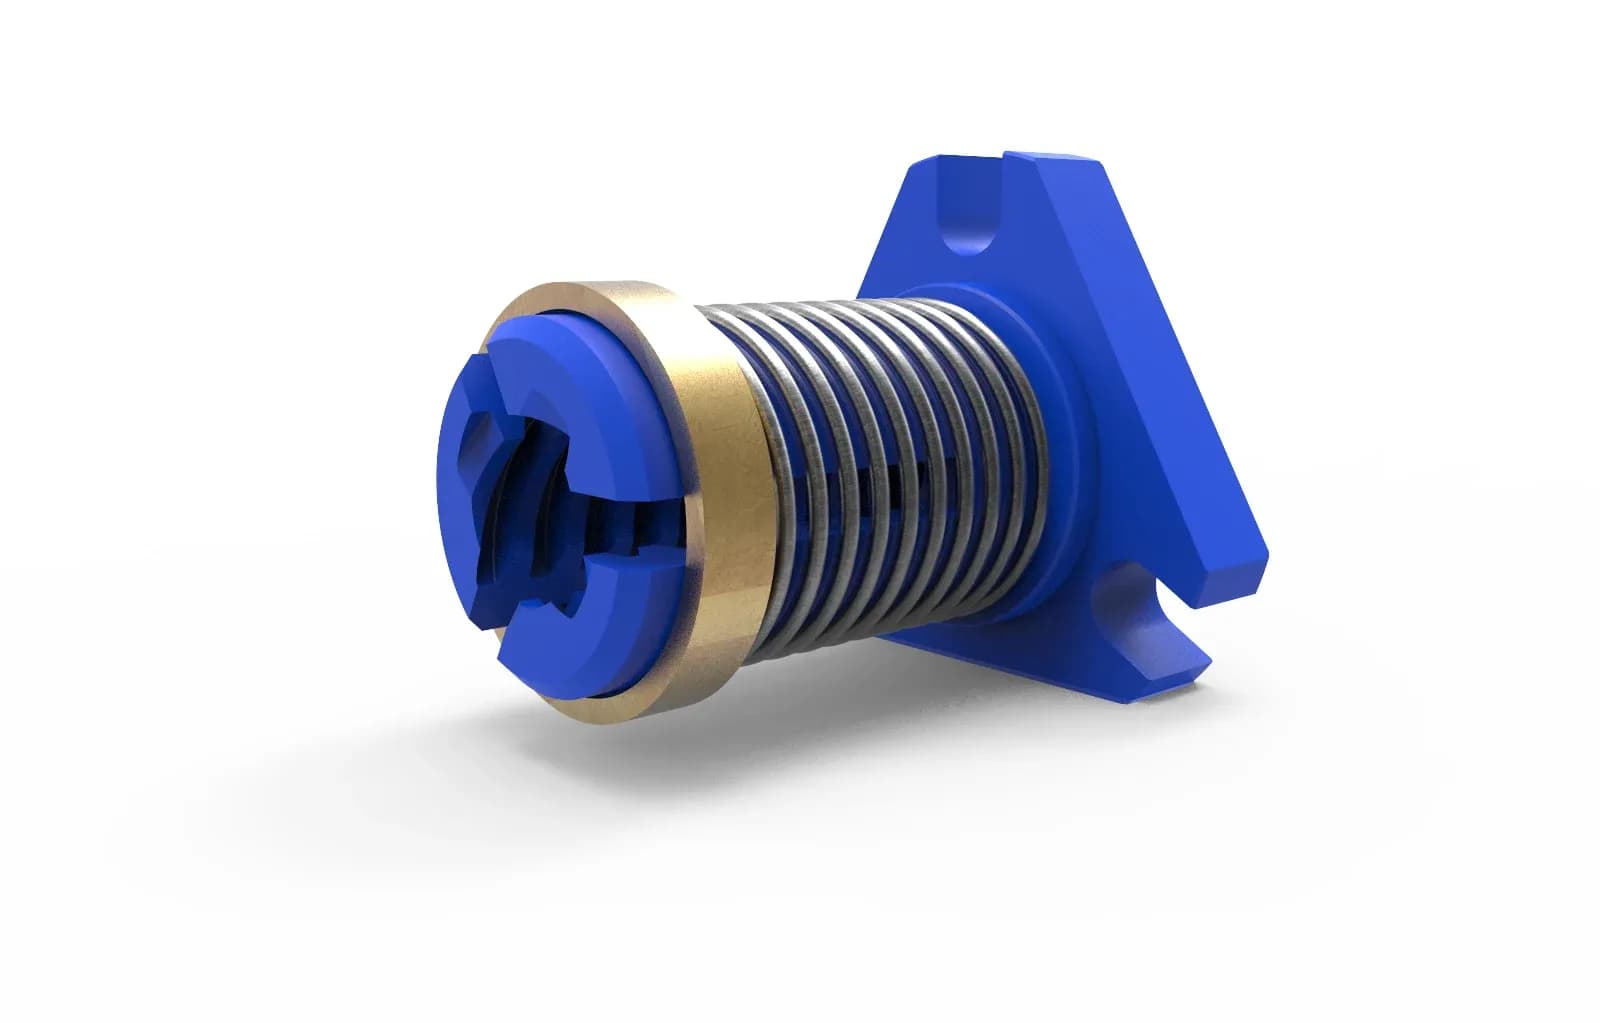
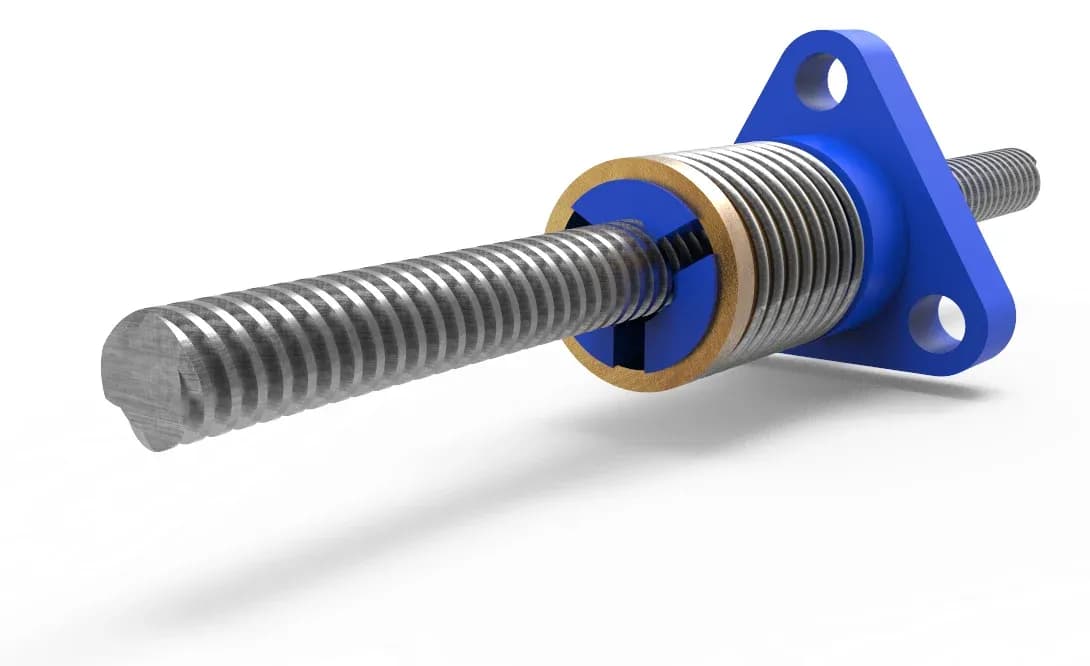
व्यावहारिक सलाह: अपने सप्लायर को अपनी सटीक पोज़िशनल टॉलरेंस बताएँ। एंटी-बैकलैश नट ड्रैग टॉर्क थोड़ा बढ़ाते हैं, जिसे मोटर चुनते समय ध्यान में रखना चाहिए।
Apex के सभी प्रकार के नट लीड नट पेज पर हैं।
चरण 7: माउंटिंग, अलाइनमेंट और ड्यूटी साइकिल जाँचें
सही गणना वाला लीड स्क्रू भी अलाइनमेंट ग़लत होने पर कम प्रदर्शन करेगा या जल्दी ख़राब होगा।
- सपोर्ट व्यवस्था: फ़िक्स्ड-फ़्री, फ़िक्स्ड-सपोर्टेड या फ़िक्स्ड-फ़िक्स्ड बेयरिंग सेटअप क्रिटिकल रोटेशनल स्पीड और बकलिंग सीमाओं को काफ़ी बदल देते हैं।
- अलाइनमेंट की सटीकता: लीड स्क्रू ऐक्सिस और लीनियर गाइड रेल के बीच मिसअलाइनमेंट से साइड लोडिंग, आवाज़, ज़्यादा करंट और तेज़ घिसाव होता है।
- ड्यूटी साइकिल और घर्षण: लगातार ऊँची स्पीड घर्षण से गर्मी पैदा करती है। ड्यूटी साइकिल के लिए सही ग्रीस, ऑयल या ड्राई लुब्रिकेंट तय करें।
व्यावहारिक सलाह: अगर ड्राइव मोटर ज़्यादा करंट ले रही है या घिसने जैसी आवाज़ कर रही है, तो लीड स्क्रू को ख़राब मानने से पहले एंड-बेयरिंग अलाइनमेंट और गाइड रेल की समानांतरता फिर से जाँचें।
चरण 8: मैन्युफ़ैक्चरिंग प्रोसेस और कुल ऑपरेटिंग वैल्यू की तुलना करें
थ्रेड कैसे बनाया जाता है, यह सीधे उसकी लीड सटीकता, सतह फ़िनिश, रन-आउट और कुल लागत तय करता है।
| तकनीकी गुण | थ्रेड फ़ॉर्मिंग (रोल्ड) | थ्रेड कटिंग (मशीन्ड) | थ्रेड ग्राइंडिंग |
|---|---|---|---|
| सापेक्ष क़ीमत | कम | मध्यम | ऊँची / प्रीमियम |
| पोज़िशनल सटीकता | अच्छी | बेहतर | बहुत सटीक |
| प्रोफ़ाइल फ़िनिश | चिकनी / सटीक | मध्यम चिकनी | अत्यंत सटीक |
| शाफ़्ट रन-आउट | मध्यम (0.1 mm तक) | मध्यम (0.1 mm तक) | बहुत कम (अधिकतम 0.03 mm तक) |
| पिच सटीकता (प्रति m) | 300 μm | 500 μm | 50 μm |
| प्रोडक्शन समय (1000 पीस) | 1–2 सप्ताह | 2–4 सप्ताह | 5–9 सप्ताह |
| अनुकूल मटेरियल | MS, EN8, SS303, SS304, SS316 | EN8, EN19, WPS, EN24, SS303, SS304, SS410, SS420 | सभी फ़ेरस और हार्डन्ड धातुएँ |
व्यावहारिक सलाह: अगर सामान्य थ्रेड रोलिंग आपकी सटीकता की ज़रूरत पूरी करती है, तो थ्रेड-ग्राउंड लीड स्क्रू न ख़रीदें। इसी तरह, शुरुआती लागत बचाने के लिए मेडिकल मशीन पर प्रिसिज़न से समझौता न करें। कुल ऑपरेटिंग वैल्यू पर ध्यान दें।
सारांश: लीड स्क्रू चुनते समय बचने वाली 8 बड़ी ग़लतियाँ
- लोड और बकलिंग सीमाएँ दोबारा गिने बिना सिर्फ़ मौजूदा पार्ट के आधार पर डायमीटर चुनना।
- थ्रेड पिच को लीनियर लीड मूवमेंट समझ लेना।
- शाफ़्ट की बिना सहारे की लंबाई और क्रिटिकल स्पीड सीमाओं को नज़रअंदाज़ करना।
- जहाँ रिवर्सल पोज़िशनिंग के लिए एंटी-बैकलैश तकनीक चाहिए, वहाँ सामान्य नट चुनना।
- लगातार हाई-स्पीड रन में ड्यूटी साइकिल और गर्मी बढ़ने को अनदेखा करना।
- इंस्टॉलेशन के समय शाफ़्ट और गाइड रेल के अलाइनमेंट की अनदेखी करना।
- यह मान लेना कि एक जैसे दिखने वाले सभी थ्रेड प्रोफ़ाइल आपस में बदले जा सकते हैं।
- लंबे समय की सटीकता और तकनीकी सहायता के बजाय सिर्फ़ शुरुआती क़ीमत पर सप्लायर को आँकना।
पक्का नहीं कि आपको कौन-सा लीड स्क्रू चाहिए?
Malkar Industries के Apex Leadscrews में हम मानते हैं कि हमारी ज़िम्मेदारी प्रिसिज़न हार्डवेयर बनाने से कहीं आगे है। चाहे आपके पास पूरी तरह तैयार प्रोडक्शन ड्रॉइंग हो या किसी मौजूदा मशीन पर बिना पहचानी मोशन समस्या, हमारी इंजीनियरिंग टीम मदद के लिए तैयार है। भले ही आप हमसे न ख़रीदें, तकनीकी मार्गदर्शन और इंजीनियरिंग मूल्यांकन के लिए आप हमसे संपर्क कर सकते हैं।