
अपने उपयोग के लिए सही नर्लिंग टूल चुनना
इस पेज पर
बेहतर ग्रिप, आकर्षक रूप और सटीक यांत्रिक एंगेजमेंट की ज़रूरत वाली निर्माण प्रक्रियाओं में सर्वोत्तम परिणाम पाने के लिए सही नर्लिंग टूल चुनना बेहद ज़रूरी है।
नर्लिंग टूल के प्रकारों को समझें
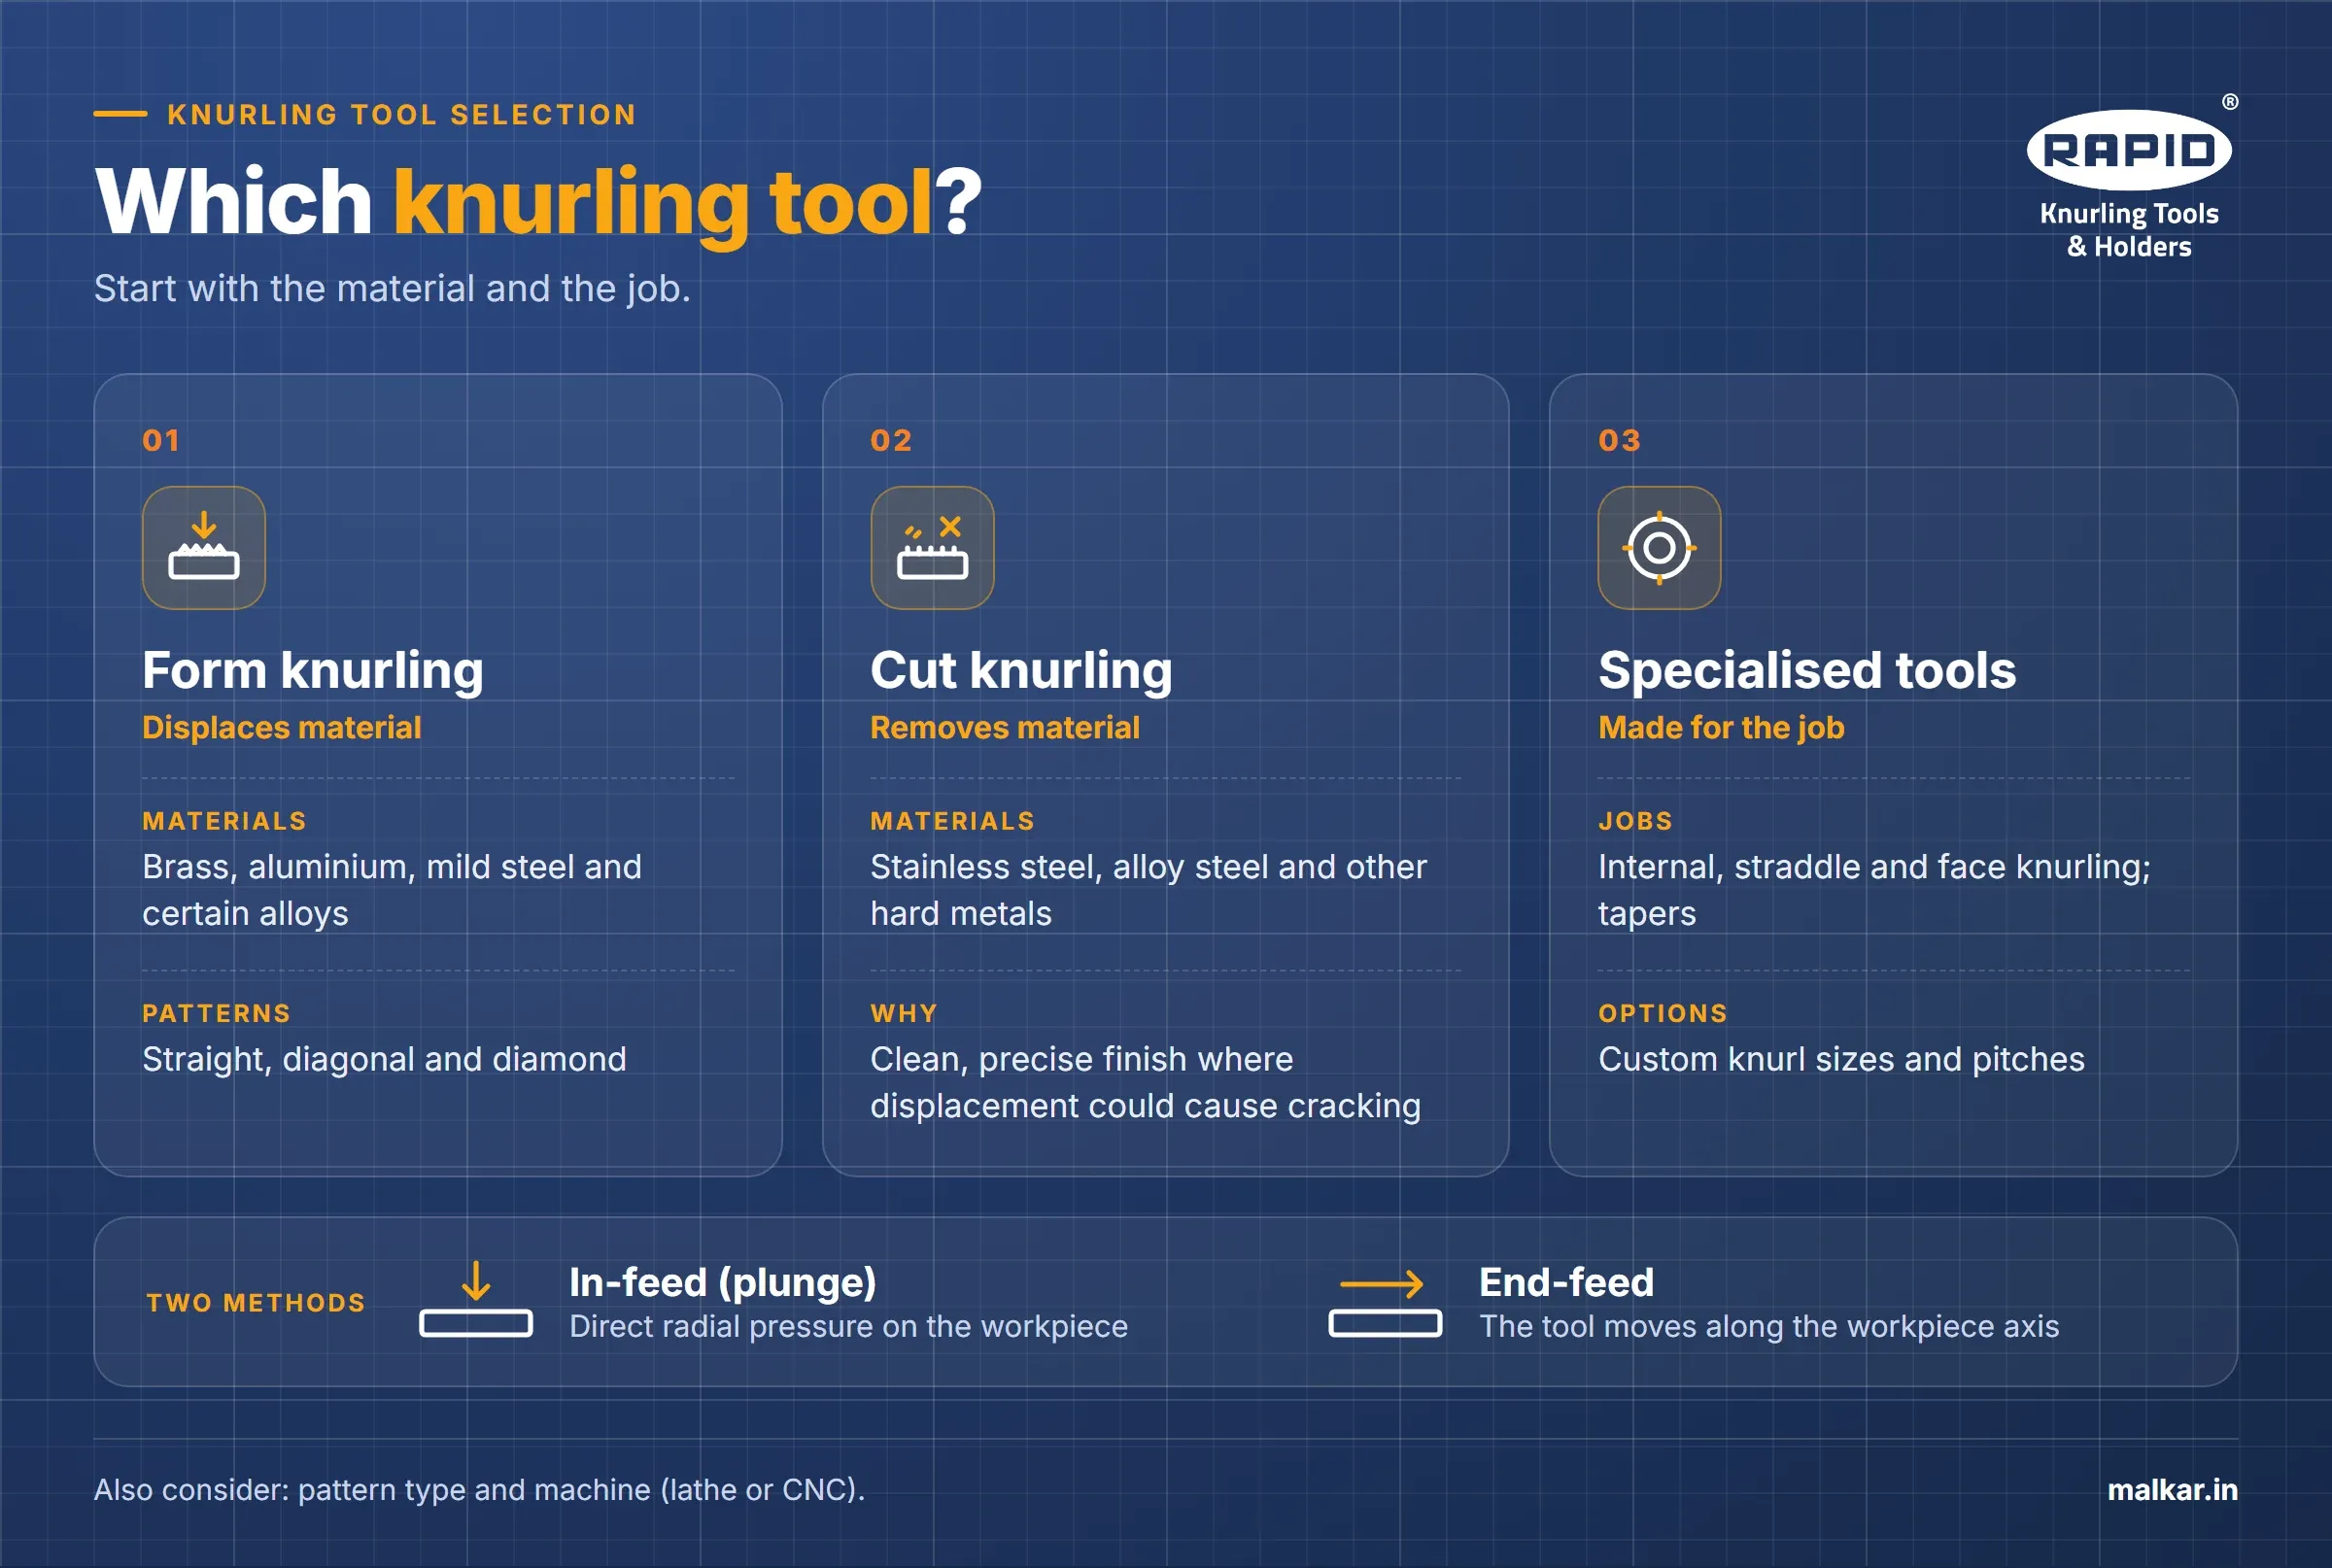
नर्लिंग टूल आमतौर पर तीन मुख्य प्रकार के होते हैं।
1. फ़ॉर्म नर्लिंग टूल
फ़ॉर्म नर्लिंग टूल मटीरियल हटाने के बजाय सतह विस्थापन से नर्ल पैटर्न मटीरियल में दबाते हैं। ये ब्रास, एल्युमिनियम, माइल्ड स्टील और कुछ अलॉय के लिए उपयुक्त हैं, और स्ट्रेट, डायगोनल और डायमंड पैटर्न बनाते हैं।
2. कट नर्लिंग टूल
कट नर्लिंग टूल पैटर्न बनाने के लिए वर्कपीस की सतह से मटीरियल हटाते हैं। ये स्टेनलेस स्टील, अलॉय स्टील और अन्य कठोर धातुओं के लिए उपयुक्त हैं, और जहाँ विस्थापन से दरार आ सकती है वहाँ साफ़, सटीक फ़िनिश देते हैं।
3. विशेष नर्लिंग टूल
इंटरनल, स्ट्रैडल या फ़ेस नर्लिंग जैसे विशिष्ट कार्यों के लिए कस्टम-डिज़ाइन: टेपर, फ़ेस या आंतरिक सतहों पर नॉन-स्टैंडर्ड ऑपरेशन, अनुकूलन योग्य नर्ल साइज़/पिच और उच्च टॉलरेंस तक प्रिसिशन इंजीनियरिंग के साथ।
नर्लिंग विधियाँ
इन-फ़ीड नर्लिंग (प्लंज नर्लिंग)
वर्कपीस पर सीधा रेडियल दबाव डाला जाता है।
एंड-फ़ीड नर्लिंग
टूल वर्कपीस के अक्ष के साथ चलता है, जिससे डायगोनल या स्ट्रेट पैटर्न बनते हैं।
उभरे बनाम धँसे पैटर्न
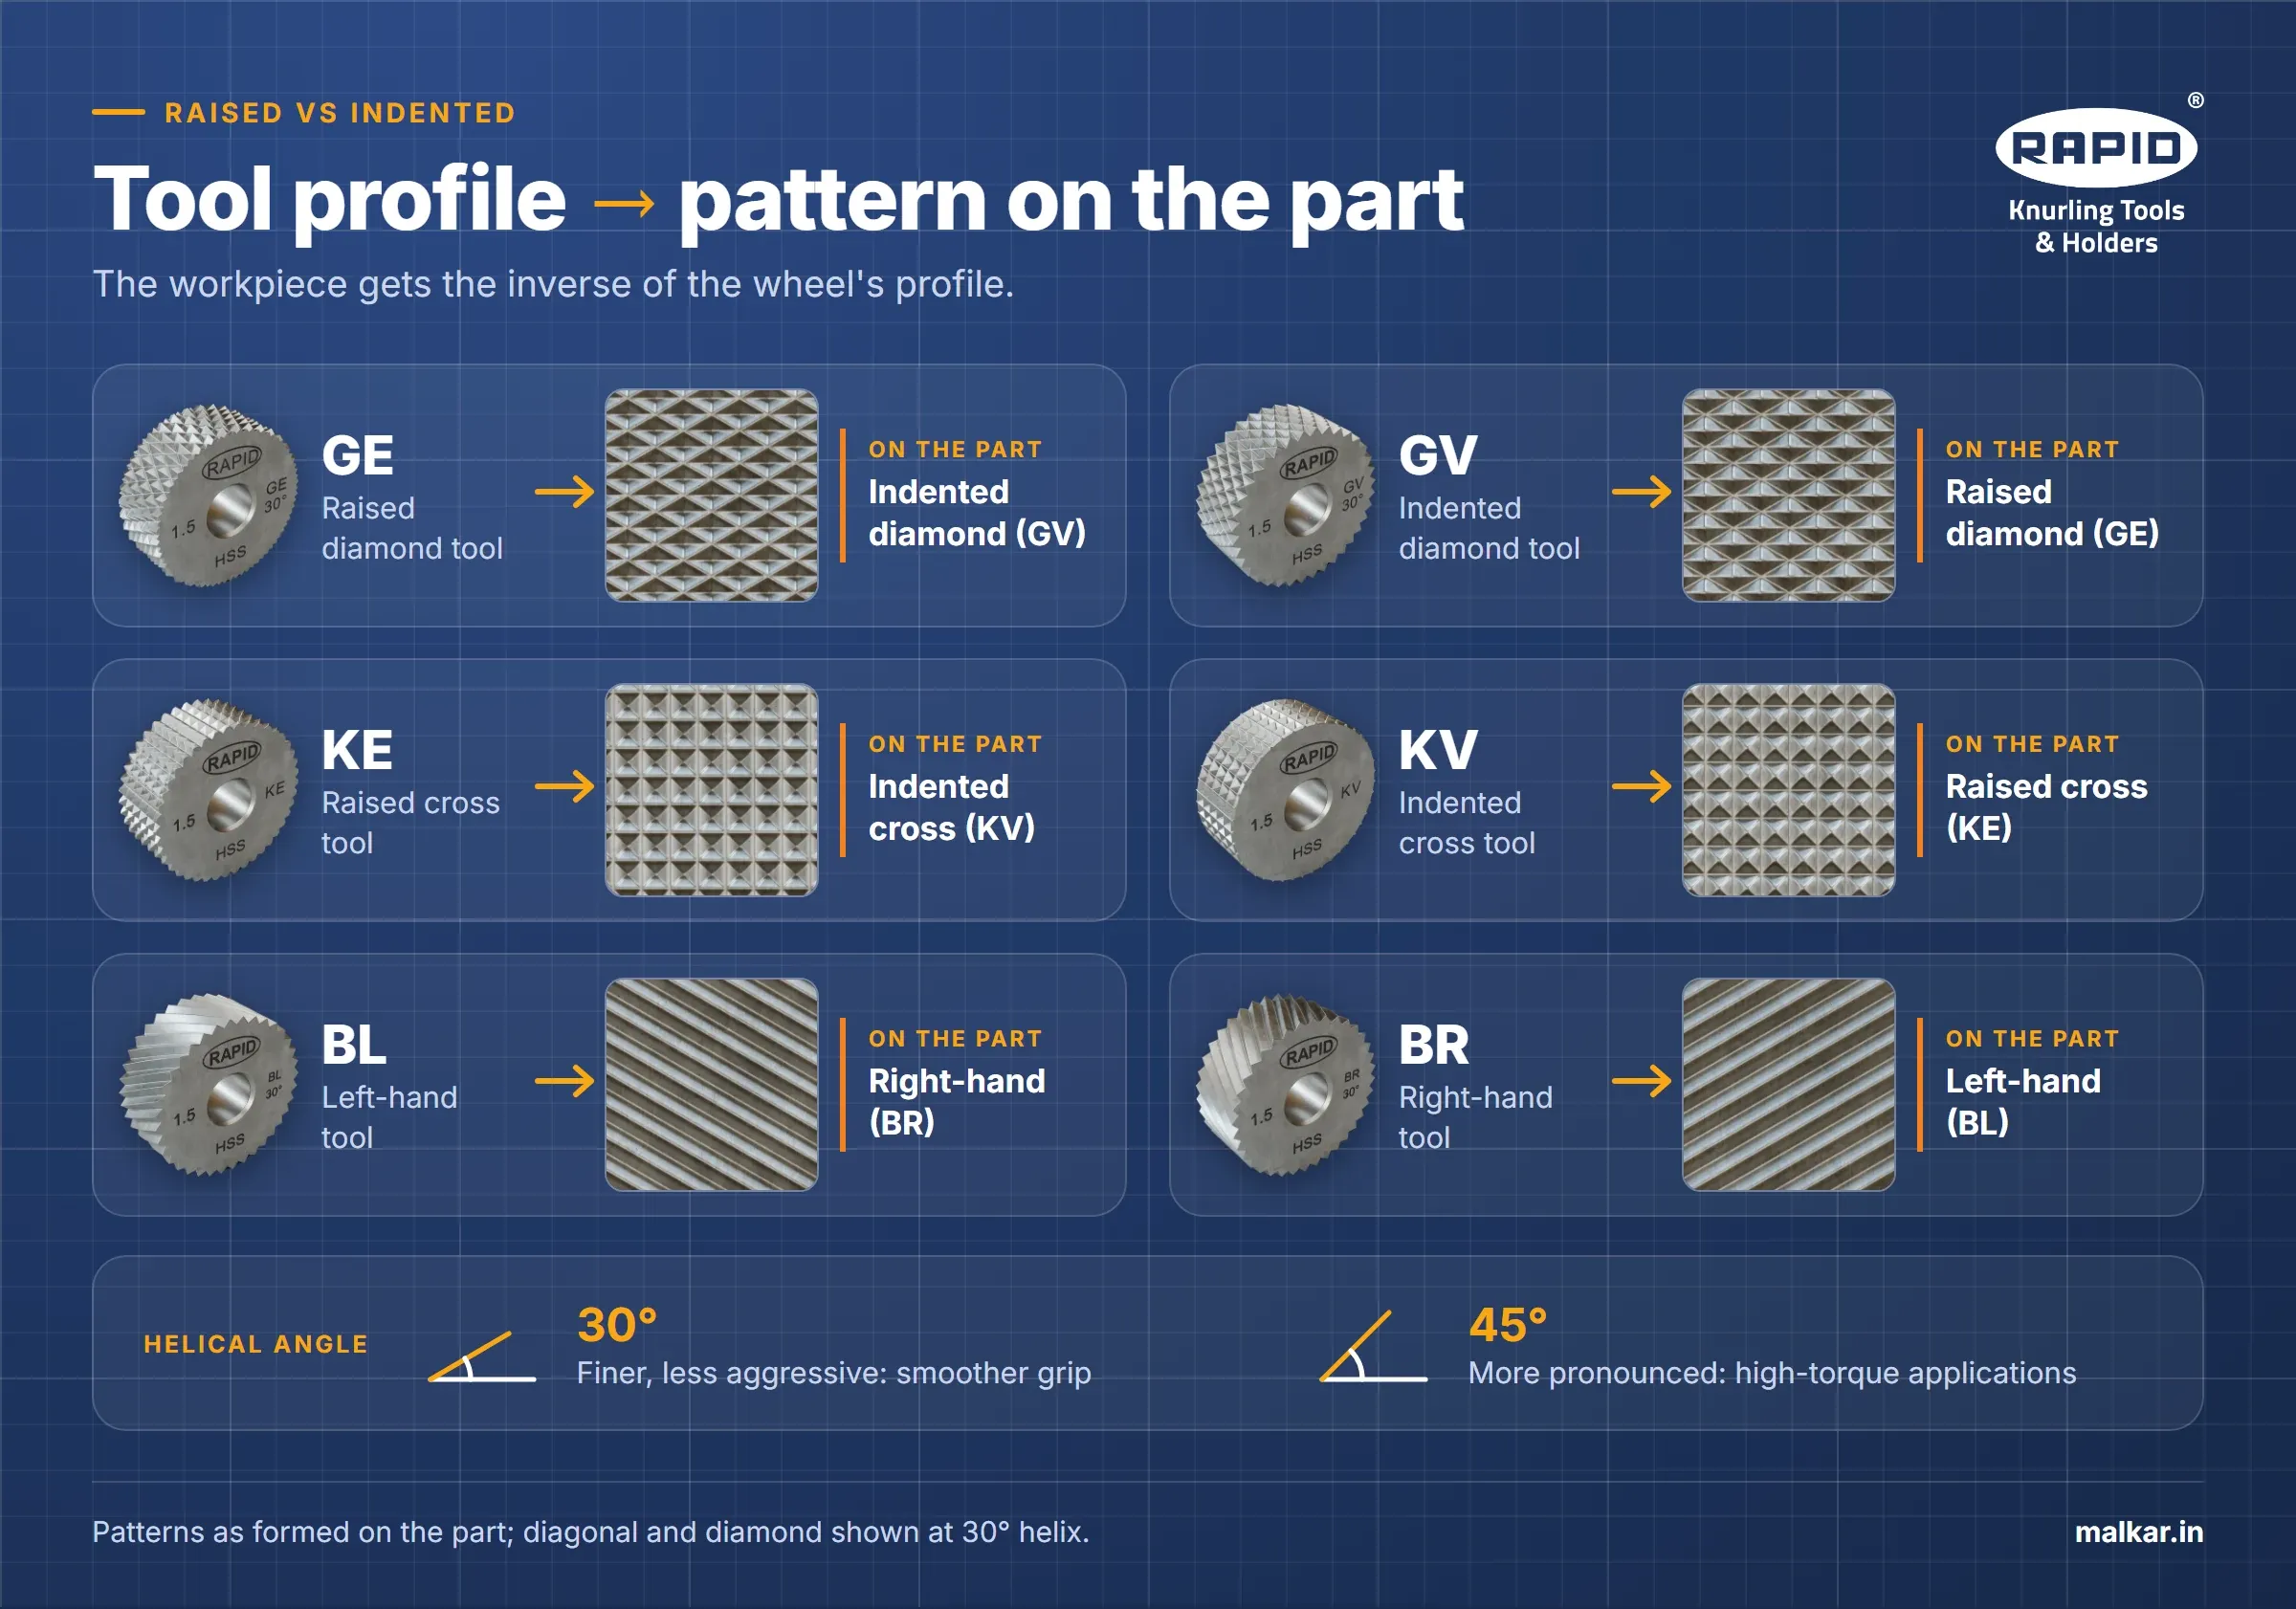
टूल की प्रोफ़ाइल और वर्कपीस पर बनने वाले पैटर्न के बीच उलटा संबंध होता है।
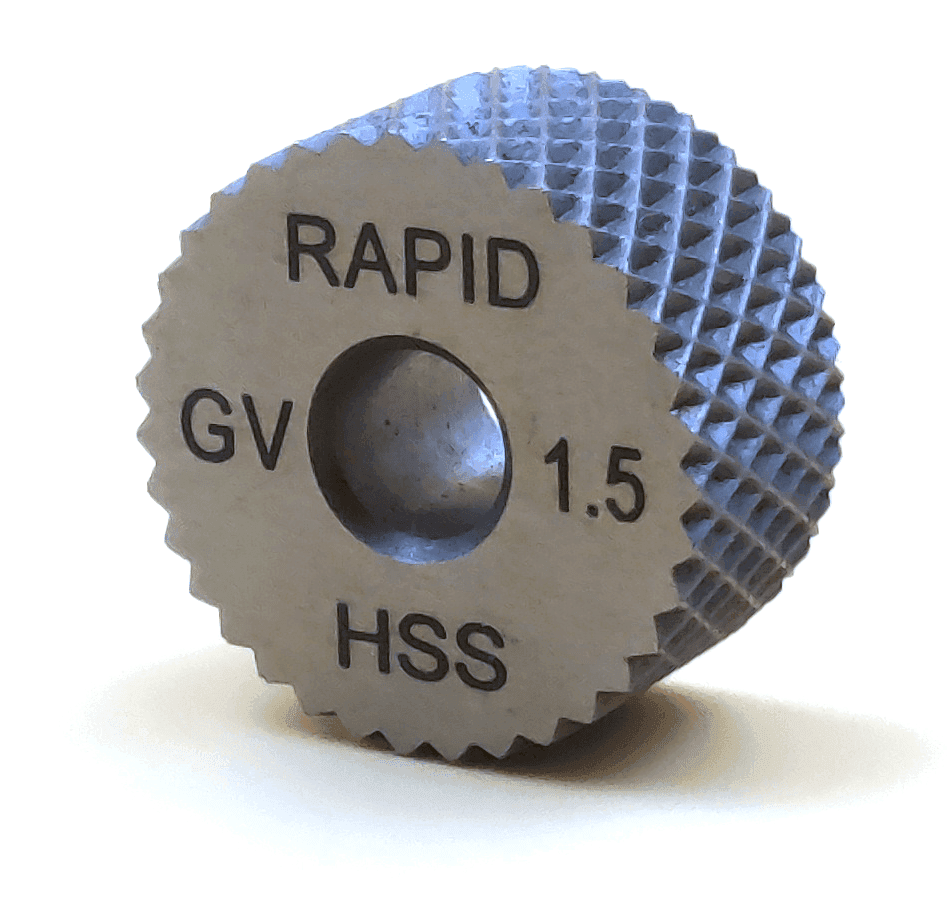
डायमंड पैटर्न
- GE (उभरा डायमंड टूल) → वर्कपीस पर धँसा पैटर्न
- GV (धँसा डायमंड टूल) → वर्कपीस पर उभरा पैटर्न
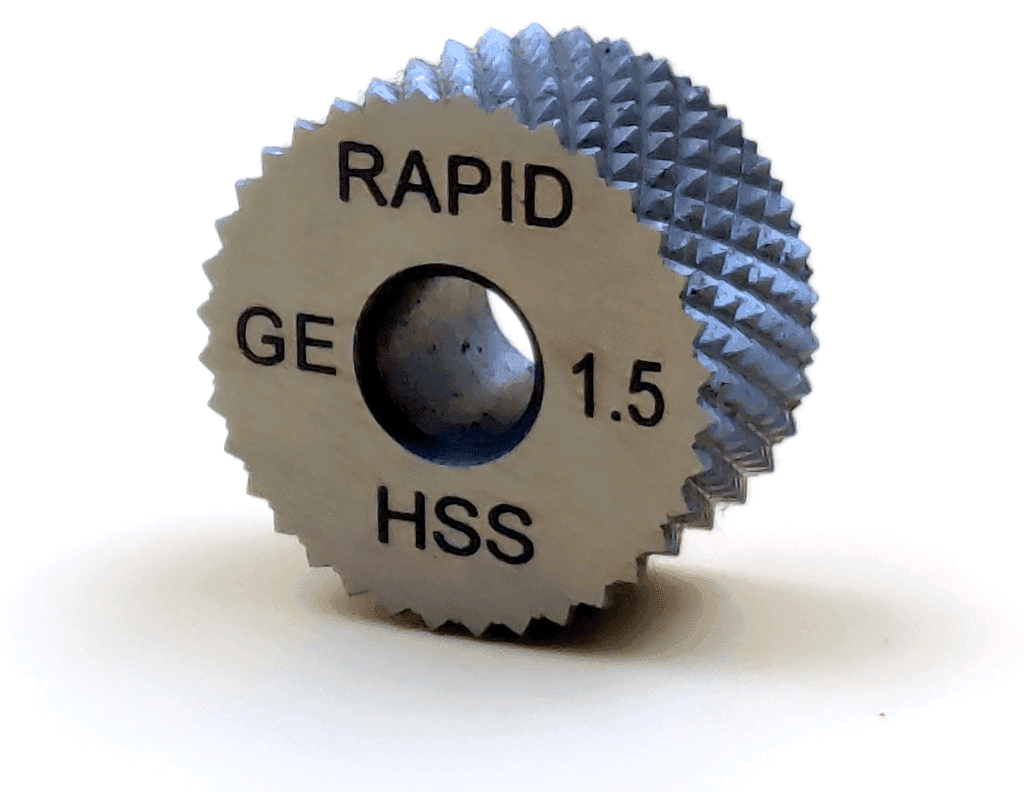


क्रॉस नर्लिंग
- KE (उभरा क्रॉस टूल) → धँसा क्रॉस-नर्ल पैटर्न
- KV (धँसा क्रॉस टूल) → उभरा क्रॉस-नर्ल पैटर्न
नर्लिंग टूल चुनते समय ध्यान रखने वाले कारक
1. वर्कपीस का मटीरियल: नरम मटीरियल के लिए शार्प एज प्रोफ़ाइल वाली फ़ॉर्म नर्लिंग बेहतर है; कठोर मटीरियल में सतह की दरार रोकने के लिए कट नर्लिंग टूल चाहिए।
2. नर्लिंग पैटर्न का प्रकार
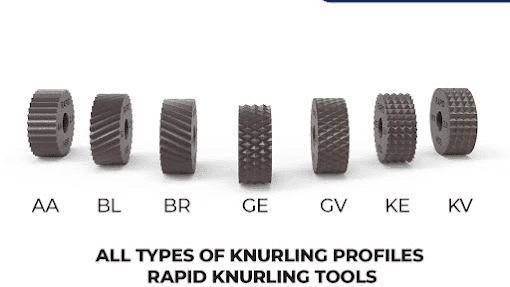
- स्ट्रेट नर्लिंग (AA): समानांतर उभारों से सरल, कार्यात्मक ग्रिप
- डायगोनल नर्लिंग (BL और BR): लेफ़्ट-हैंड या राइट-हैंड दिशा वाले पैटर्न
- डायमंड नर्लिंग (GE और GV): उभरे या धँसे टेक्सचर
- क्रॉस नर्लिंग (KE और KV): ग्रिड जैसे पैटर्न
3. मशीन अनुकूलता: पारंपरिक लेथ अधिकांश फ़ॉर्म/कट टूल के साथ काम करते हैं; CNC मशीनों को एकीकृत कार्बाइड पिन वाले प्रिसिशन टूल से लाभ होता है।
डायगोनल नर्लिंग की व्याख्या
लेफ़्ट-हैंड और राइट-हैंड नर्लिंग पर करीबी नज़र:
- BL (लेफ़्ट-हैंड नर्लिंग टूल): बाईं ओर झुके उभार, जो वर्कपीस पर राइट-हैंड (BR) पैटर्न बनाते हैं
- BR (राइट-हैंड नर्लिंग टूल): दाईं ओर झुके उभार, जो वर्कपीस पर लेफ़्ट-हैंड (BL) पैटर्न बनाते हैं
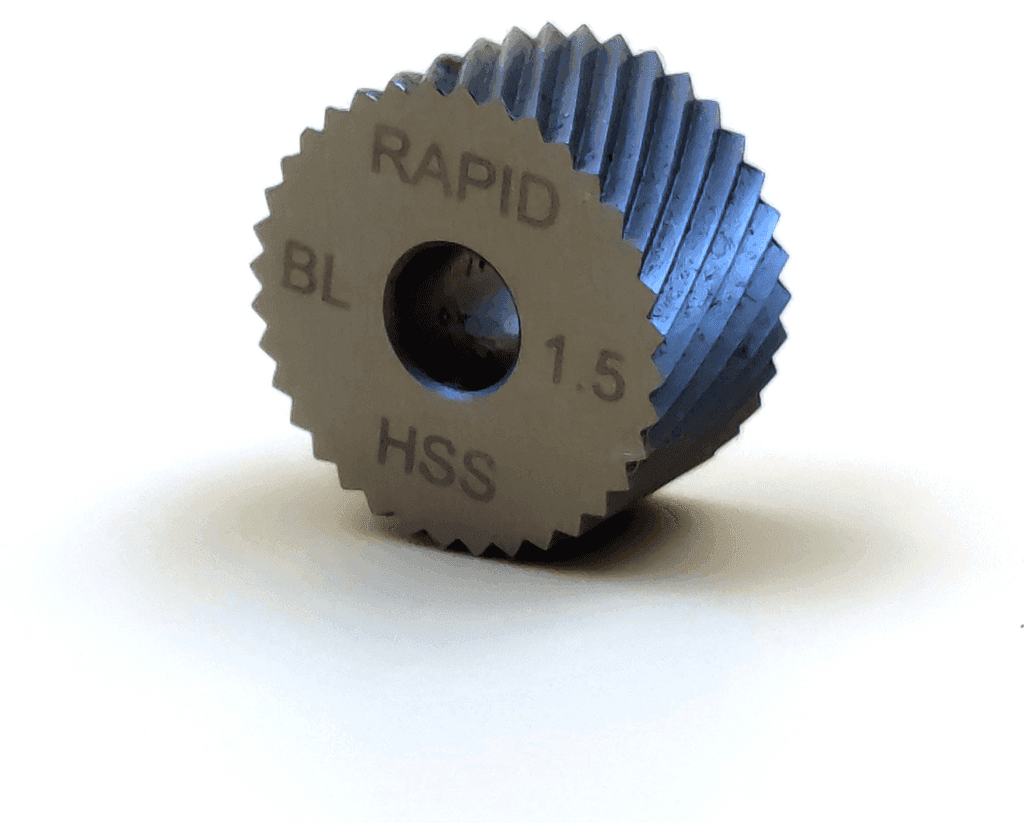
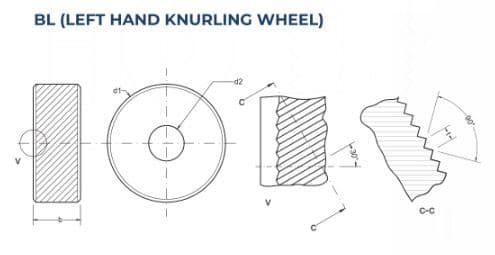
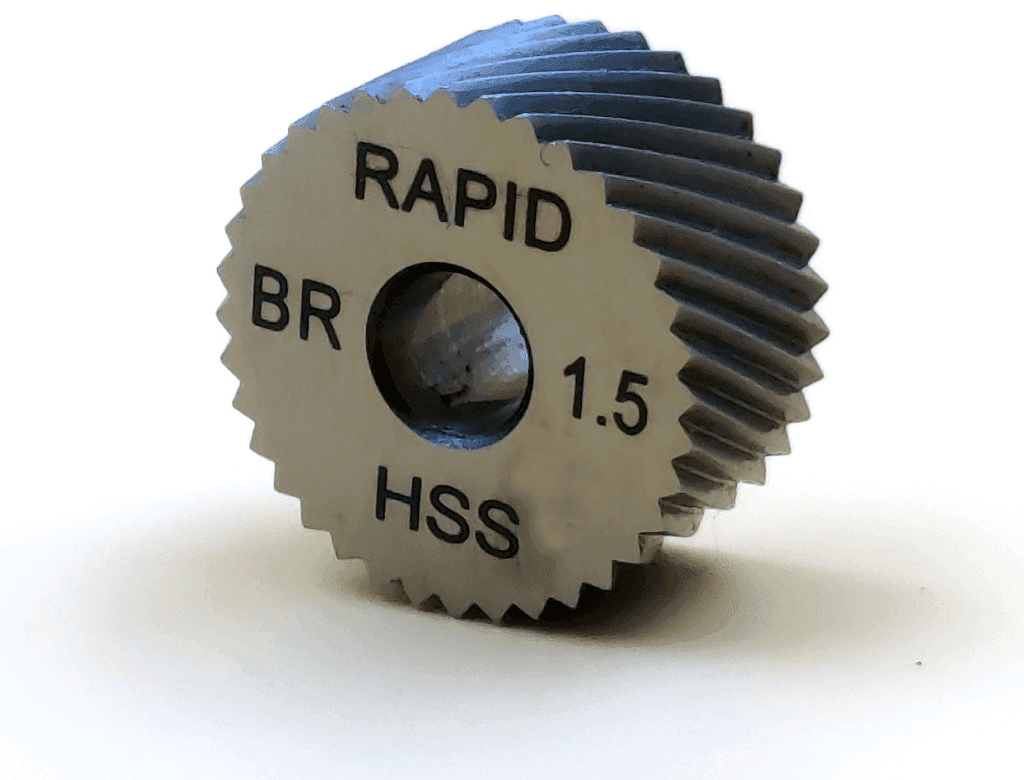
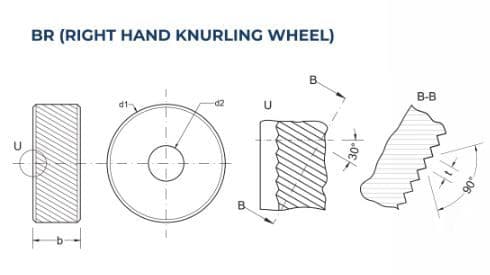
हेलिकल कोण आमतौर पर 30° और 45° के बीच होता है। 30° कोण चिकनी ग्रिप के लिए बारीक, कम तीखा पैटर्न बनाता है; 45° कोण उच्च टॉर्क उपयोगों के लिए अधिक स्पष्ट नर्ल बनाता है।
नर्लिंग टूल का रखरखाव
- नर्ल के दाँतों पर घिसाव की नियमित जाँच
- मिल्ड शार्प एज प्रोफ़ाइल वाले टूल की धार लगाना
- घर्षण और गर्मी कम करने के लिए उचित लुब्रिकेशन
निष्कर्ष
सही टूल चयन वर्कपीस मटीरियल, वांछित पैटर्न, मशीन अनुकूलता और नर्लिंग विधि पर सावधानीपूर्वक विचार पर निर्भर करता है। सही टूल नर्लिंग ऑपरेशन में सटीकता, टिकाऊपन और दक्षता सुनिश्चित करते हैं।
नर्लिंग टूल चुनने में मदद चाहिए?
हमारी इंजीनियरिंग टीम को अपना उपयोग और मटीरियल बताएँ, और हम सही पैटर्न, पिच और होल्डर सुझाएँगे।