
¿Por qué el moleteado cónico es tan frustrante? (Y cómo conseguir dientes perfectos siempre)
En esta página
Imagine esto: está preparando un trabajo de gran volumen para ejes de motores de limpiaparabrisas, inducidos de motores eléctricos o esferas de relojes de microprecisión. El plano de la pieza pide un moleteado nítido y limpio sobre una sección cónica.
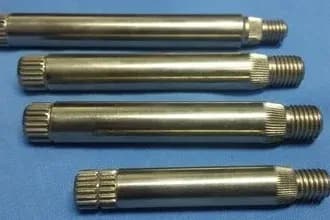 Ejes de motores de limpiaparabrisas
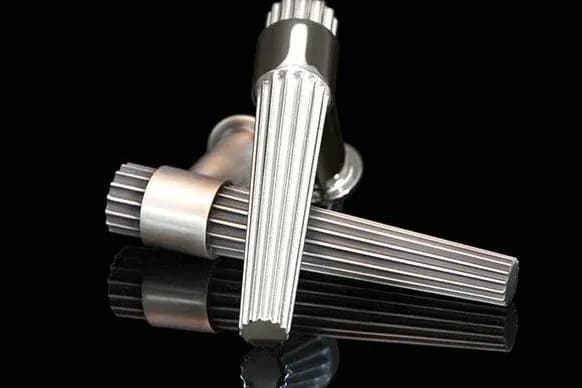 Ejes de inducidos de motores eléctricos
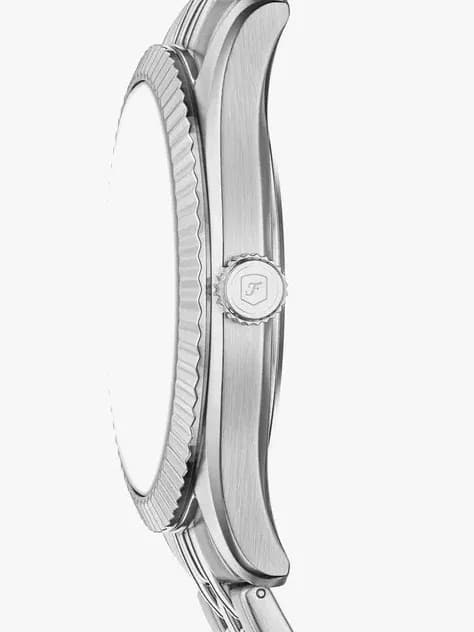 Biseles de reloj
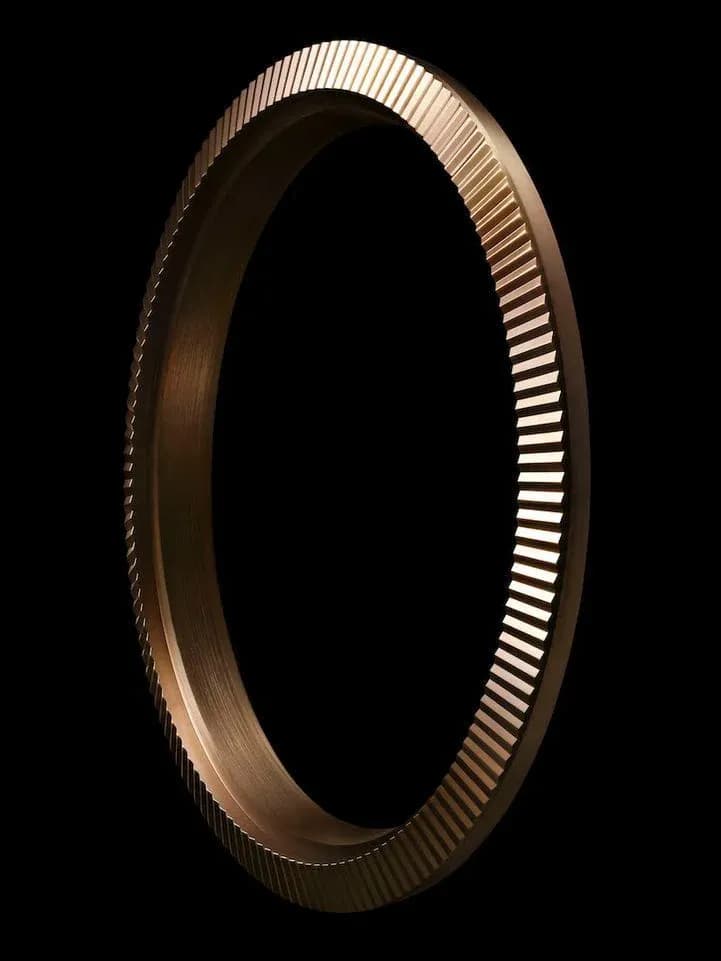 Anillos de bisel de pared delgada
Ajusta los correctores, pulsa el inicio de ciclo y saca la primera pieza de la máquina. En lugar de un patrón nítido y uniforme, tiene delante un desastre total. El extremo grande del eje se ve más o menos aceptable, pero el extremo pequeño está destrozado, con doble rastro y desprendiendo rebabas, con una pared muy delgada en el borde.
Ajusta los avances. Ajusta la profundidad. Lo intenta de nuevo y obtiene exactamente el mismo patrón arruinado. Sin darse cuenta, el tiempo de ciclo se va consumiendo, el contenedor de rechazos se llena y su cliente pregunta por qué no se envían las piezas.
Si esto le resulta familiar, no es el único. El moleteado cónico se considera ampliamente una de las operaciones más problemáticas en un torno.
¿Por qué es tan difícil el moleteado cónico?
Al moletear un cilindro recto normal, el diámetro nunca cambia. La moleta rueda de forma uniforme y cada diente cae exactamente donde debe en cada vuelta.
En un cono, las reglas cambian por completo:
- El problema del diámetro variable: el diámetro de la pieza disminuye continuamente del extremo ancho al extremo estrecho.
- La trampa del paso: para que una moleta forme limpiamente, la circunferencia de la pieza debe dividirse de forma exacta por la distancia entre los dientes de la moleta. Como la circunferencia cambia a lo largo del cono, una moleta estándar no puede caer en los mismos rastros en el diámetro pequeño que en el diámetro grande.
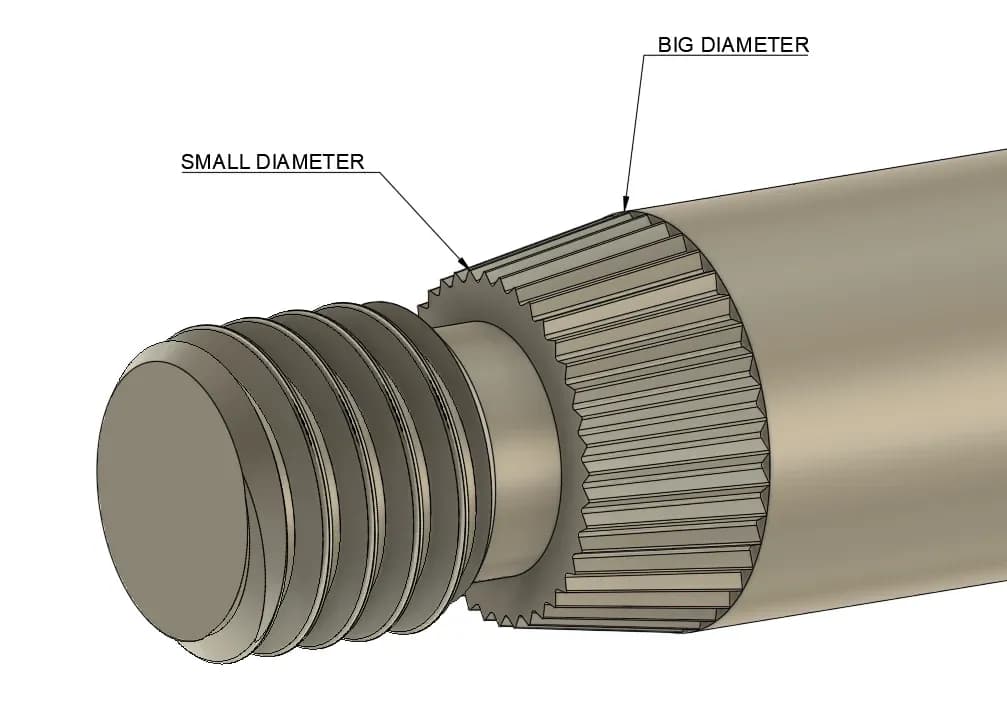
¿El resultado? La moleta empuja demasiado material hacia el extremo más pequeño, de modo que los dientes se superponen, saltan de rastro y aplastan la pieza.
Las 2 formas en que los ingenieros intentan moletear conos (y cuál funciona)
Si le cuesta obtener un acabado limpio en ejes o esferas cónicos, en general tiene dos enfoques principales entre los que elegir. Entender cómo funciona cada uno le ahorrará horas de prueba y error en la máquina.
Método 1: inclinar herramientas estándar para igualar el ángulo del cono
Es la solución improvisada más común que prueban los talleres cuando no saben que existen herramientas especializadas.
- En tornos manuales: los operarios inclinan el carro orientable o la torreta portaherramientas para que una moleta recta normal quede paralela al ángulo del cono.
- En tornos CNC: como las torretas CNC son fijas, los talleres usan portamoletas de ángulo fijo a medida o portamoletas con cabezal orientable para inclinar la moleta a su posición.
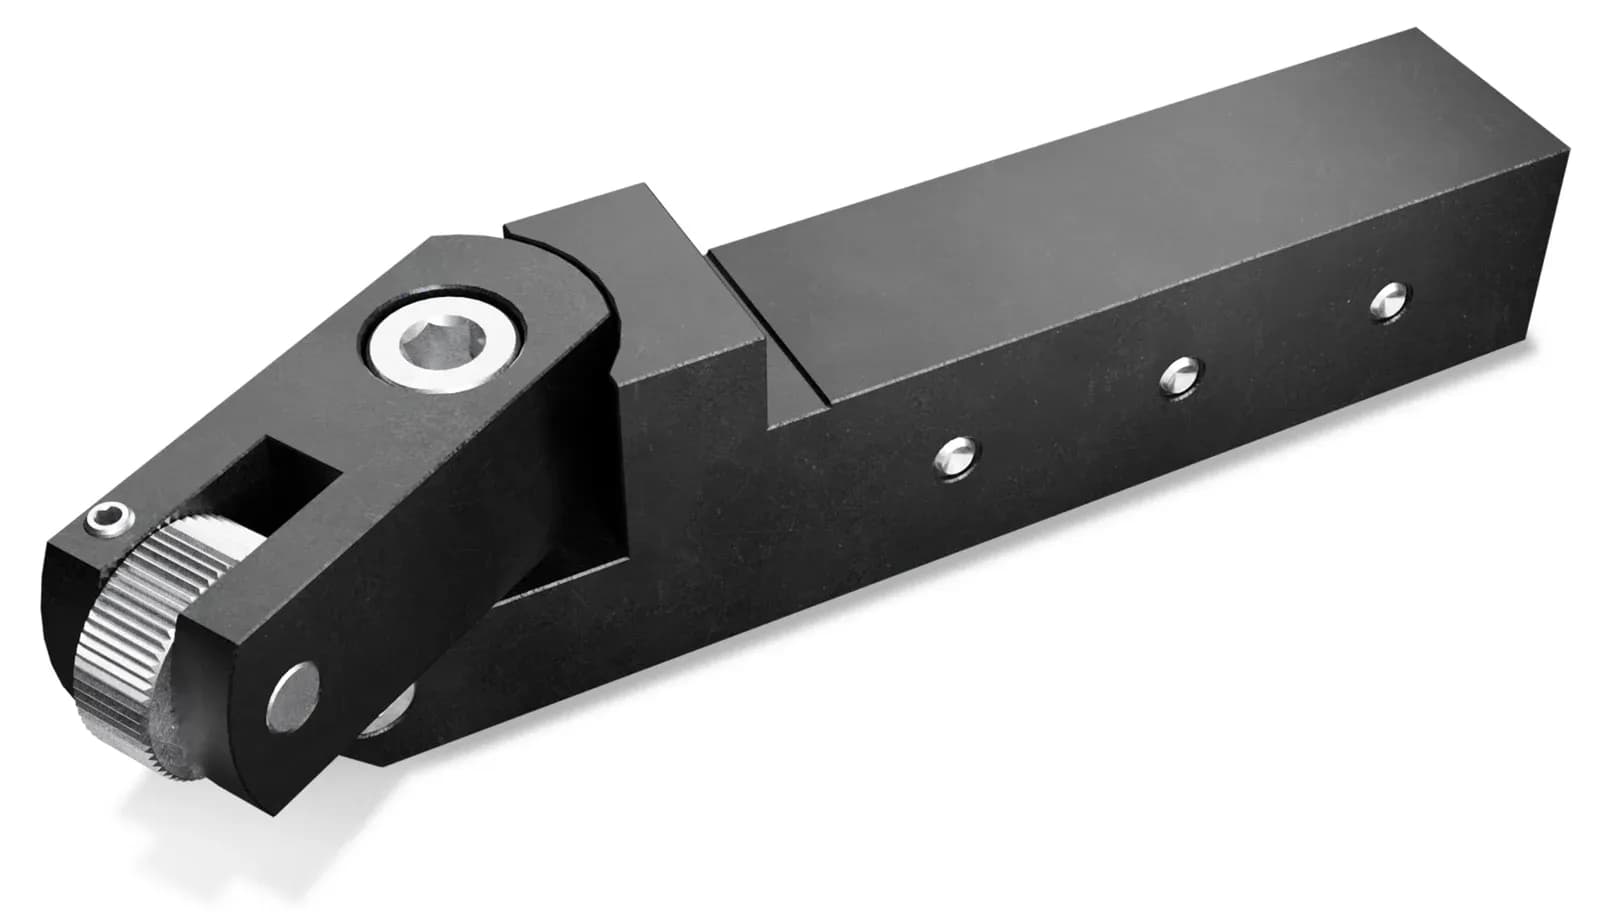
Un portamoletas con cabezal orientable ajustable, como el Rapid T104, inclina la moleta para igualar el ángulo del cono.
¿Funciona? Depende de su tolerancia. Inclinar un portamoletas estándar garantiza que la cara de la moleta toque la pieza en todo el ángulo (en lugar de clavarse en una sola esquina). Sin embargo, no cambia el hecho de que los dientes de la moleta están espaciados por igual, mientras que el diámetro de su pieza no lo está.
Para ángulos pequeños o moleteados de agarre bastos y no críticos, esto puede bastar. Pero para estriados de precisión en ejes de inducidos, componentes de motores de limpiaparabrisas o biseles de reloj de pared delgada, este método casi siempre provoca doble rastro en el diámetro pequeño.
Método 2: usar moletas cónicas dedicadas
Cuando se exige producción sin defectos y una forma de diente uniforme, esta es la solución estándar del sector.
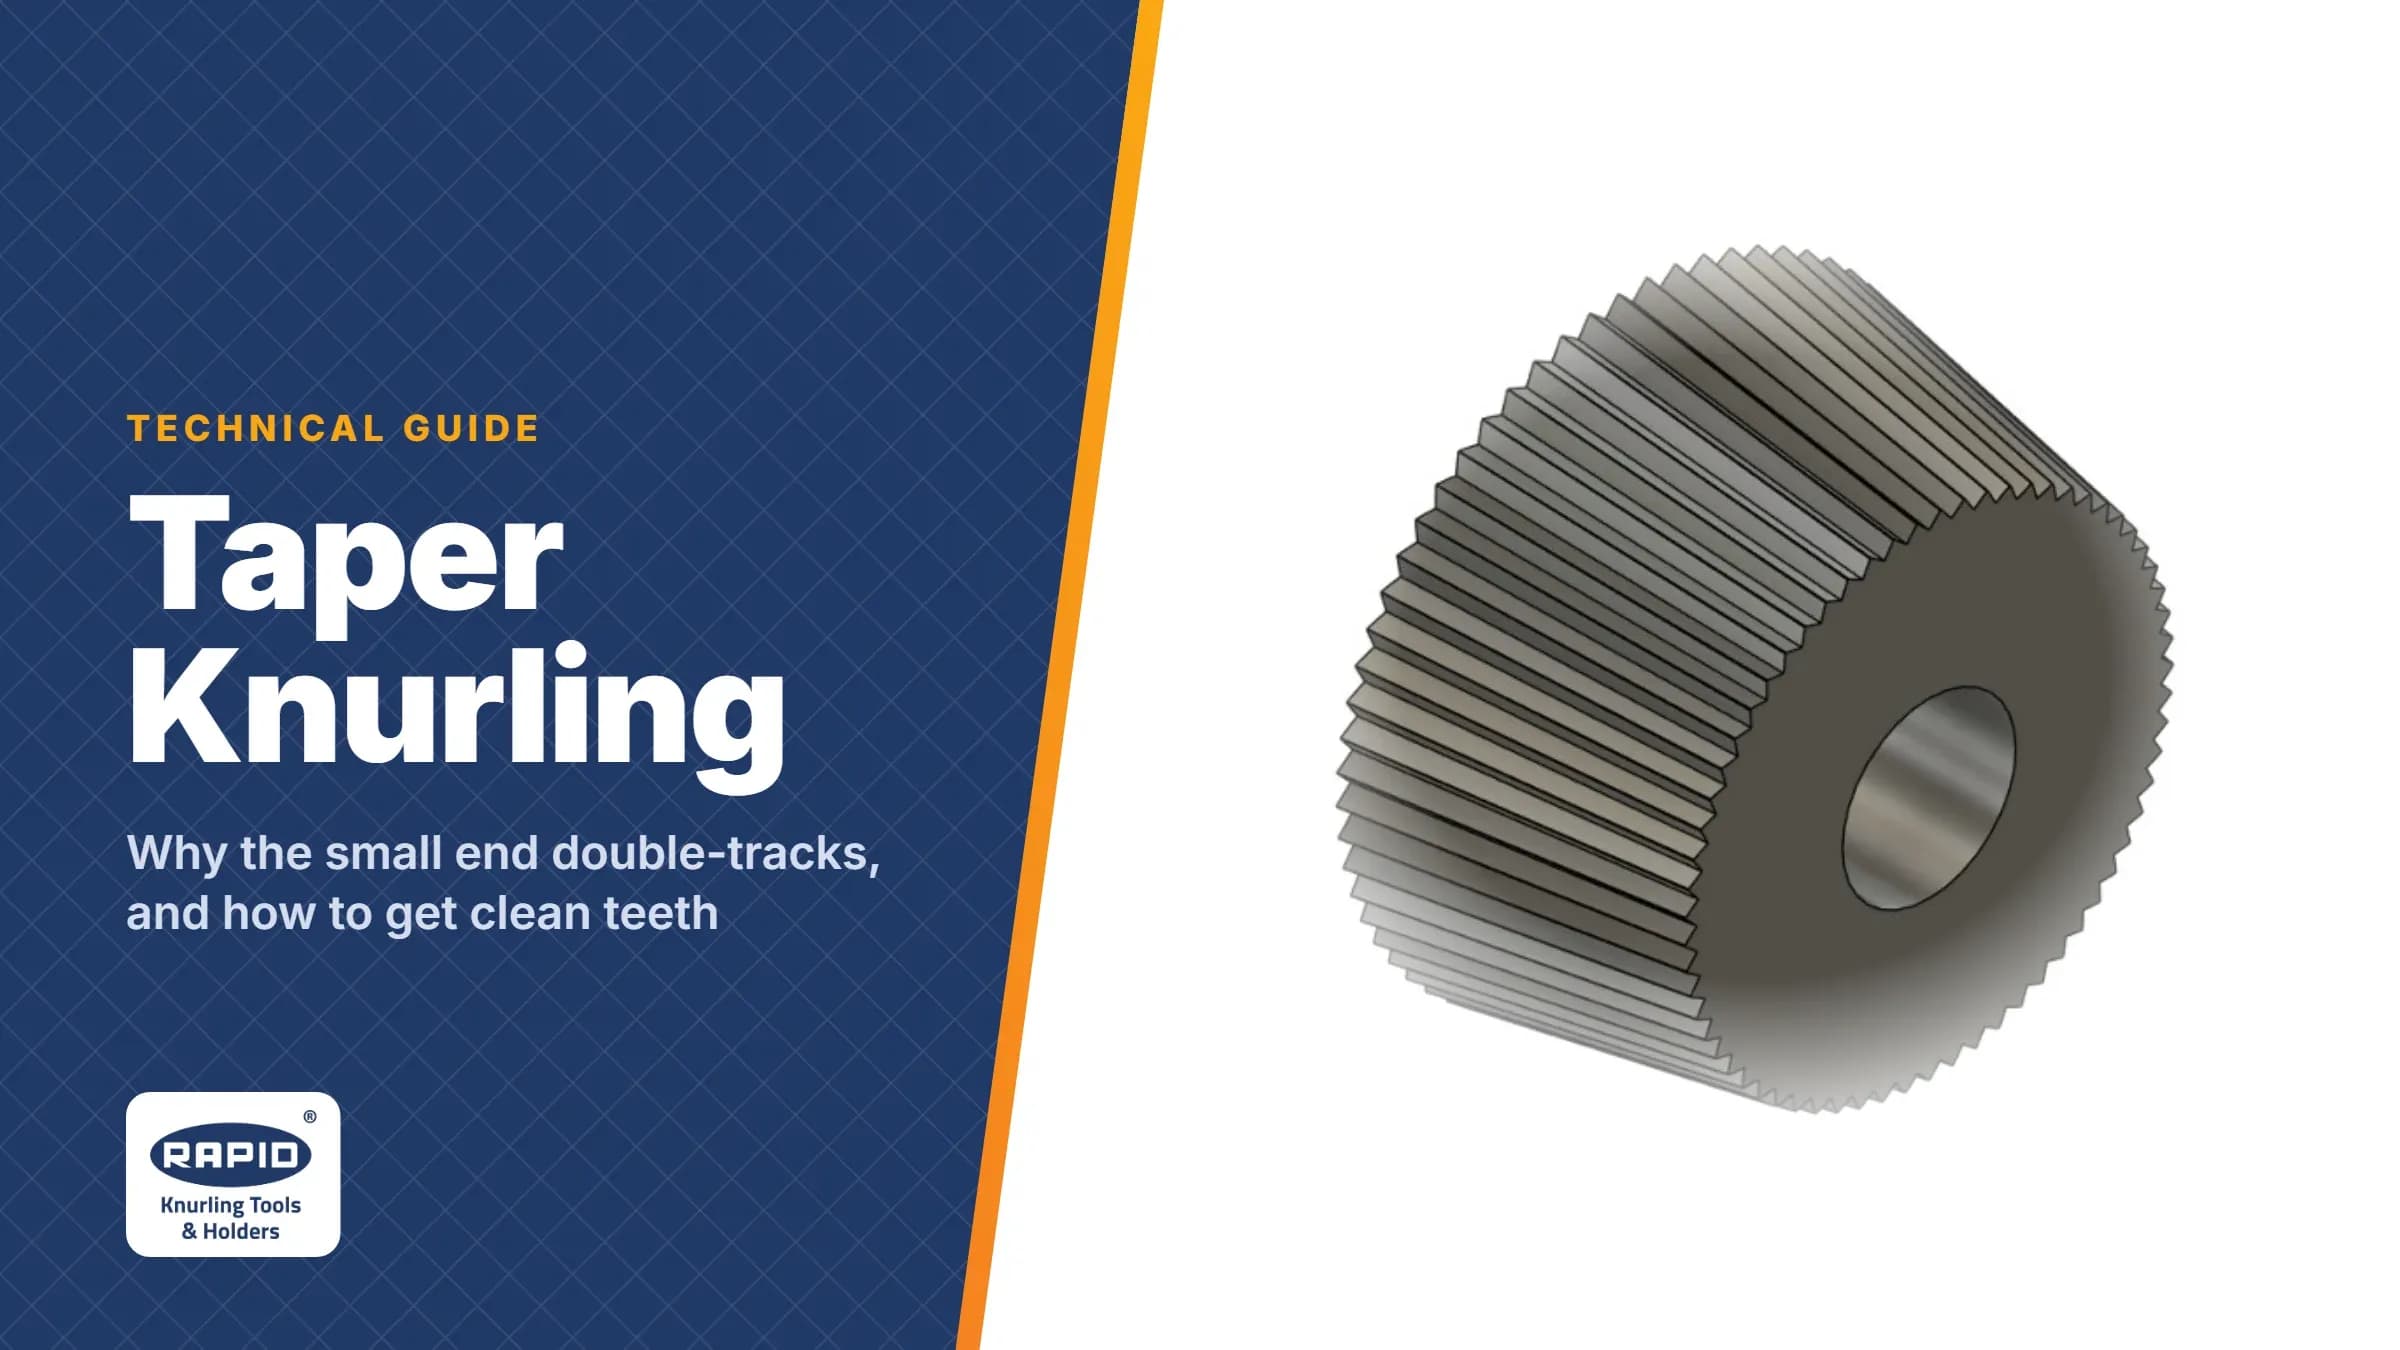
En lugar de inclinar una moleta estándar, se usa una moleta cónica diseñada específicamente para la geometría de su pieza. La propia moleta se fabrica con un ángulo coincidente, y la distancia entre sus dientes varía de forma continua del extremo ancho al extremo estrecho.
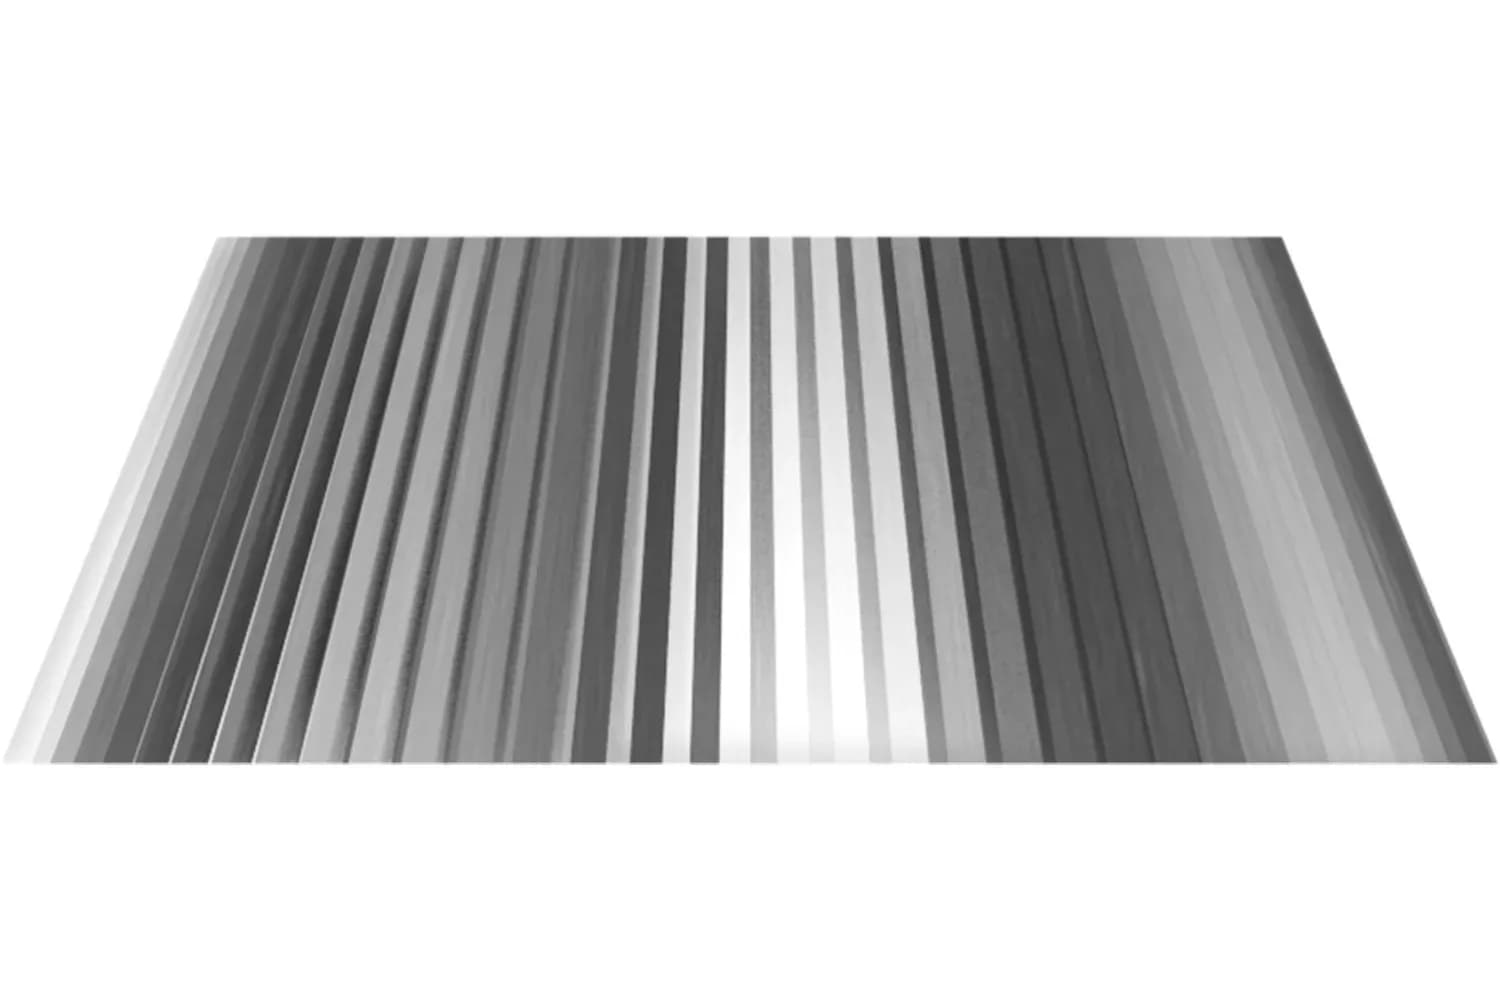 La separación de los dientes varía del extremo ancho al estrecho
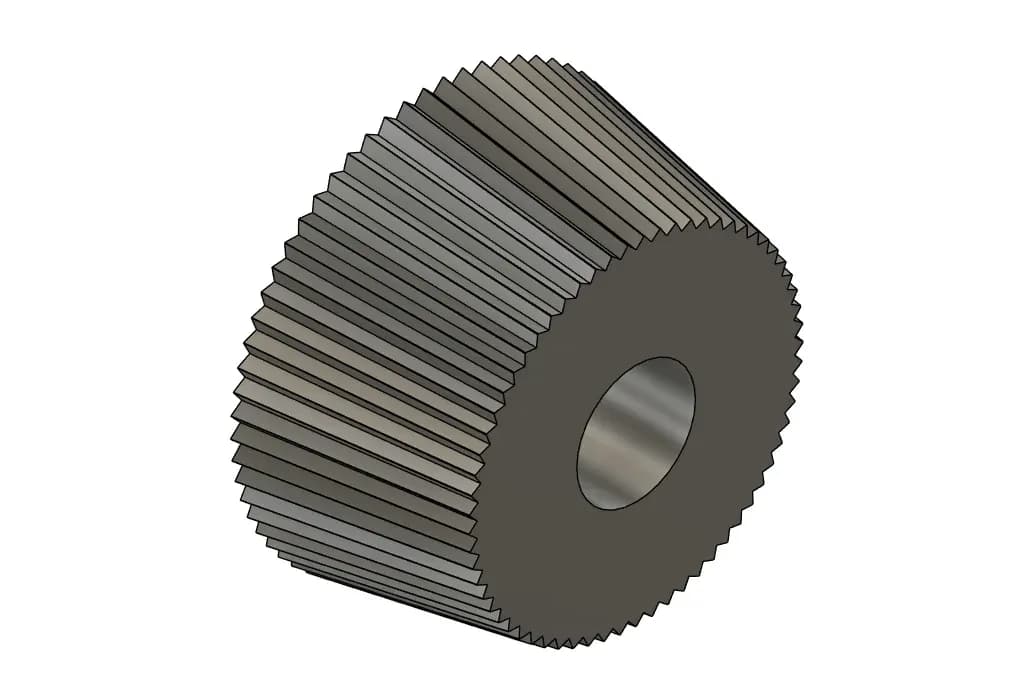 Una moleta cónica
Por qué esto resuelve su problema de rechazos en el moleteado cónico:
- Actúa como un juego de engranajes cónicos: al girar la moleta, el paso en el extremo ancho coincide con el extremo ancho de su pieza, y el paso en el extremo estrecho coincide con el extremo estrecho.
- Se acabó el doble rastro: cada diente cae en su rastro correcto en cada vuelta, del diámetro mayor al menor.
- Dientes limpios sin aplastar: obtiene crestas nítidas y afiladas en toda la longitud del cono sin necesidad de forzar la herramienta con una presión excesiva.
3 trucos rápidos de preparación en el taller para el moleteado cónico
Incluso con la moleta cónica correcta, los detalles de preparación importan, sobre todo en ejes esbeltos o componentes delicados:
- Clave la altura de centro: estar descentrado aunque sea una fracción de milímetro hará que una moleta cónica presione más un extremo que el otro. Ajuste siempre la altura de centro con precisión.
- Vigile la flexión del eje: las piezas largas y esbeltas, como los ejes de inducidos, se doblan fácilmente bajo la presión del moleteado. Use siempre el apoyo del contrapunto o del subhusillo para evitar que el extremo pequeño se aleje de la herramienta.
- Entre con decisión: no dude ni se demore al iniciar el moleteado. Alcance la profundidad completa en las primeras 1 o 2 vueltas para que la moleta se fije de inmediato en sus primeras líneas de rastro.
Resolvamos su reto de moleteado cónico
Si está cansado de rechazar costosos ejes de inducidos, de luchar contra el doble rastro en los estriados de motores de limpiaparabrisas o de estropear delicados componentes de relojería, no tiene que adivinar la preparación. Envíenos el plano de su pieza o cuéntenos los parámetros de su trabajo actual. Nuestro equipo puede ayudarle a elegir las moletas cónicas y las configuraciones de portamoletas exactas para producir patrones impecables, reducir los tiempos de ciclo y eliminar el desperdicio en su torno CNC. Contacte con el equipo de moletas y portamoletas de Rapid para encontrar la solución a su patrón de moleteado cónico.
Artículos relacionados
Moleteado en diamante: guía completa de tipos, métodos, herramientas y aplicaciones
El moleteado en diamante crea un patrón cruzado para el agarre, la fricción y la retención mecánica. Esta guía compara el moleteado por deformación y por corte y muestra qué portamoletas Rapid conviene para cada aplicación.
Entender el moleteado: qué es y por qué importa en la fabricación
El moleteado es un proceso de mecanizado especializado que se usa sobre todo para aplicaciones de agarre: imprime líneas rectas, inclinadas o cruzadas en la superficie de un material para mejorar su función y su aspecto.