
Entender el moleteado: qué es y por qué importa en la fabricación
En esta página
¿Qué es el moleteado?
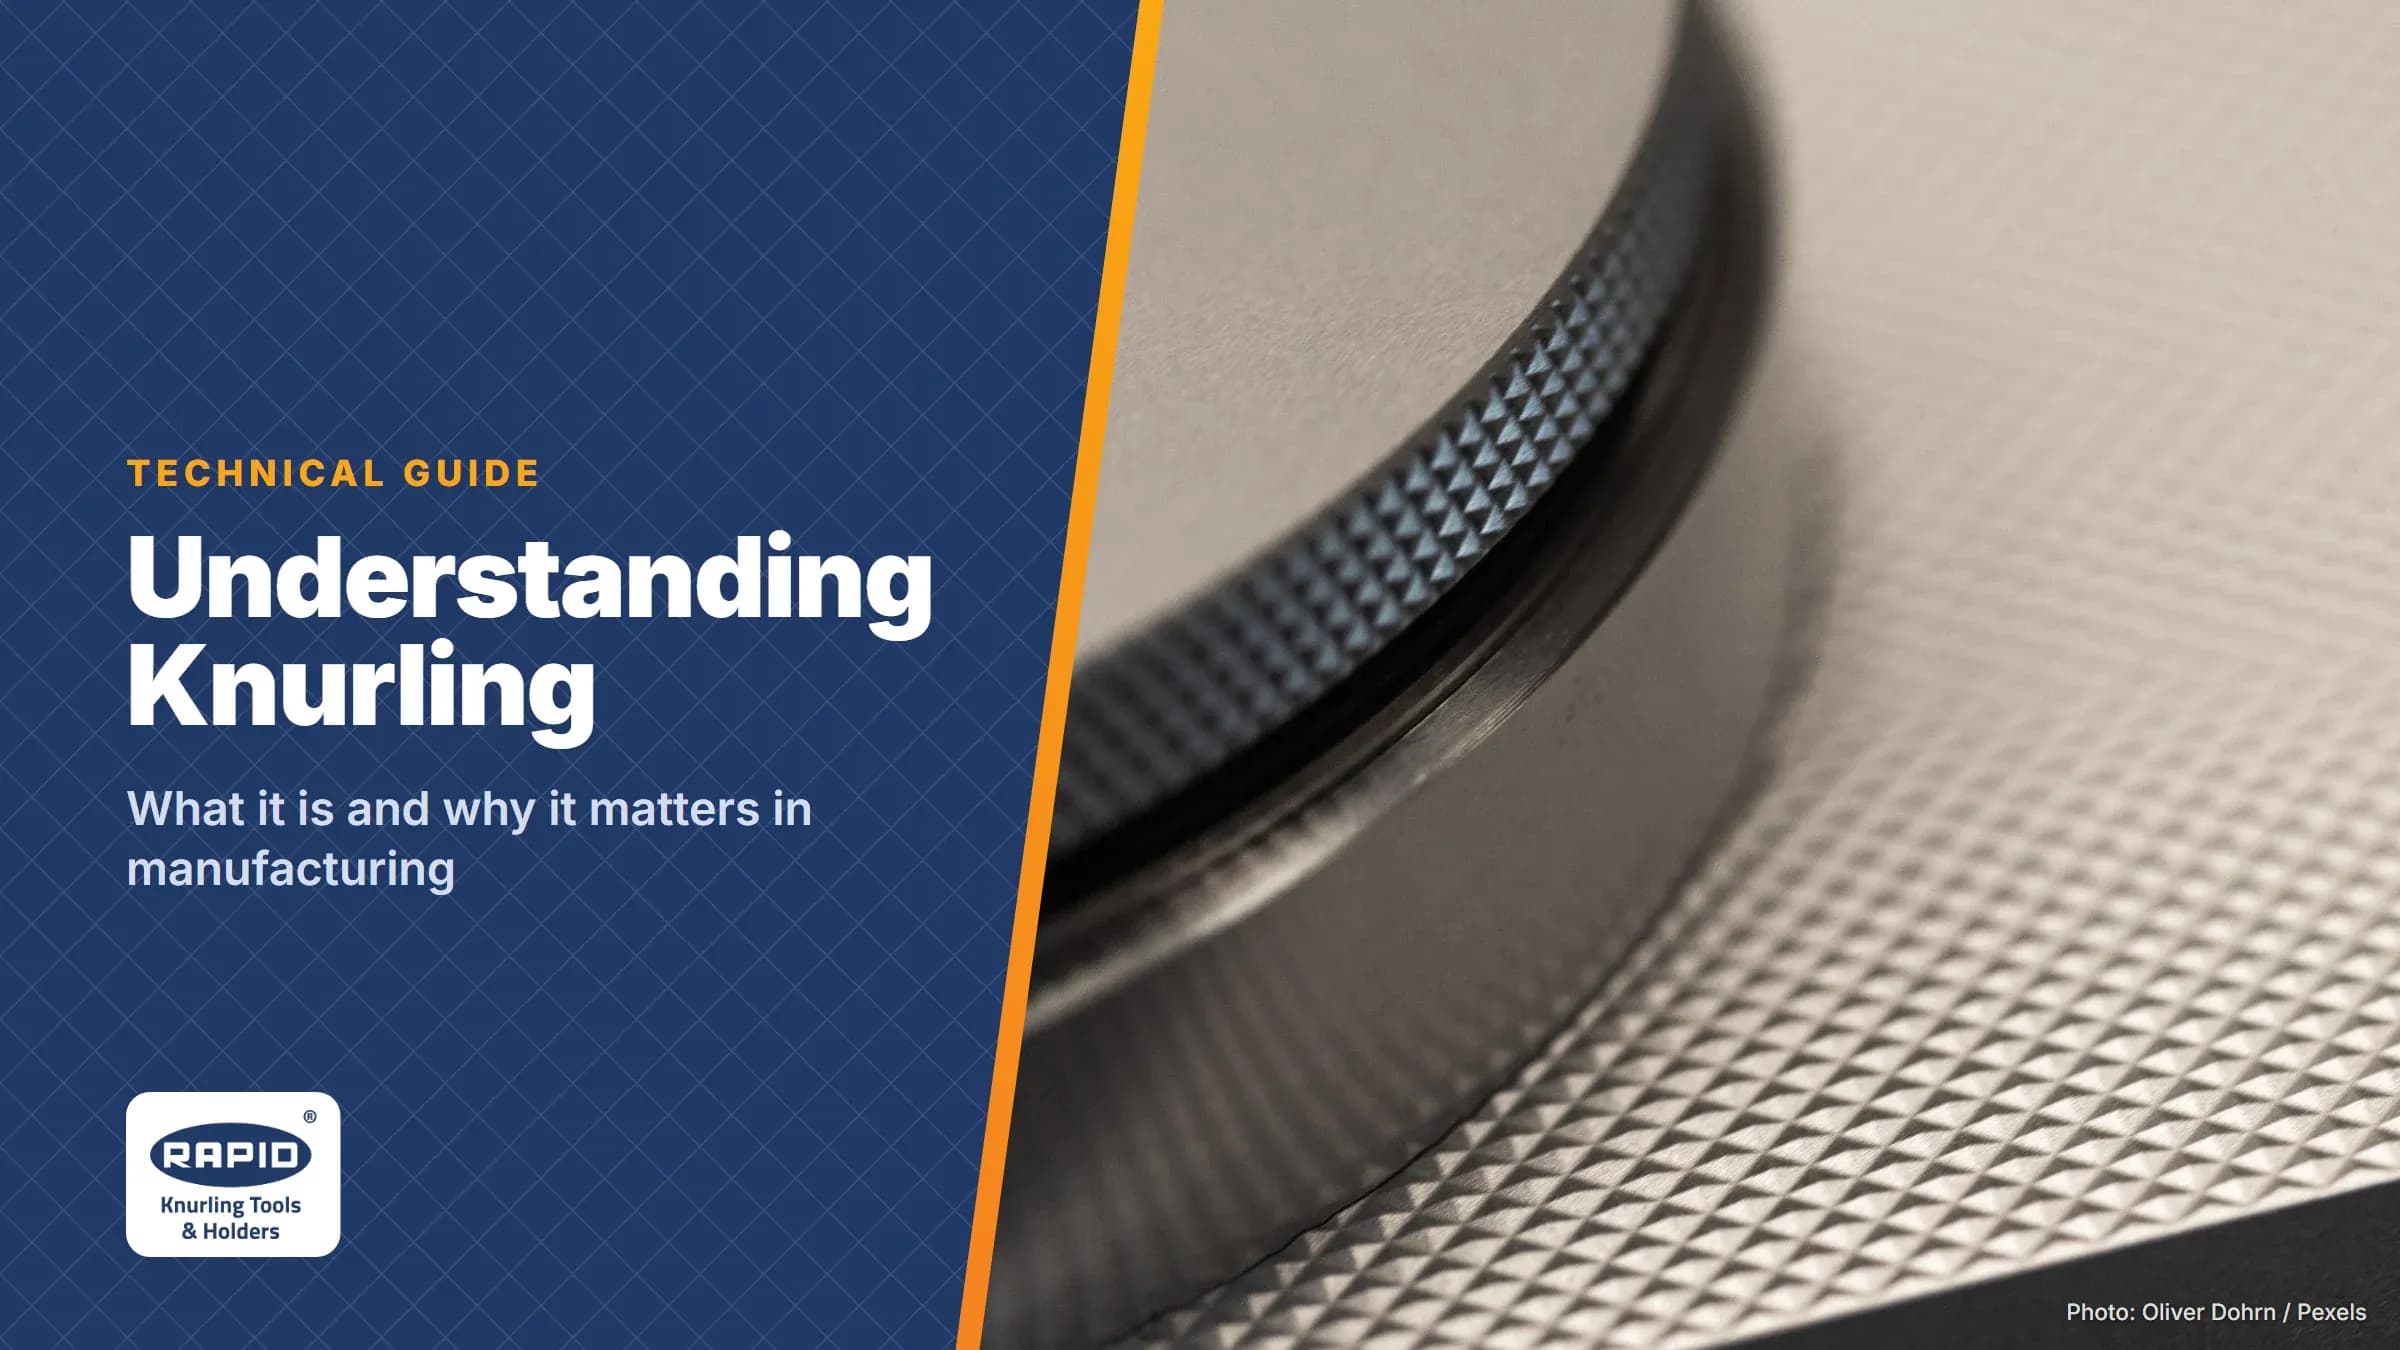
El moleteado es un proceso de mecanizado especializado que se usa sobre todo para aplicaciones de agarre. Consiste en imprimir una serie de líneas rectas, inclinadas o cruzadas en la superficie de un material, normalmente en una operación de torno. Los patrones resultantes, llamados moleteados, cumplen fines tanto funcionales como estéticos en los sectores de automoción, aeroespacial y bienes de consumo.
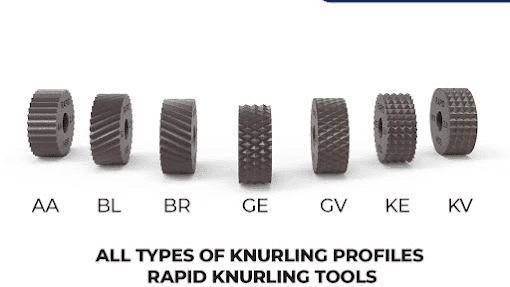
Tipos de patrones de moleteado
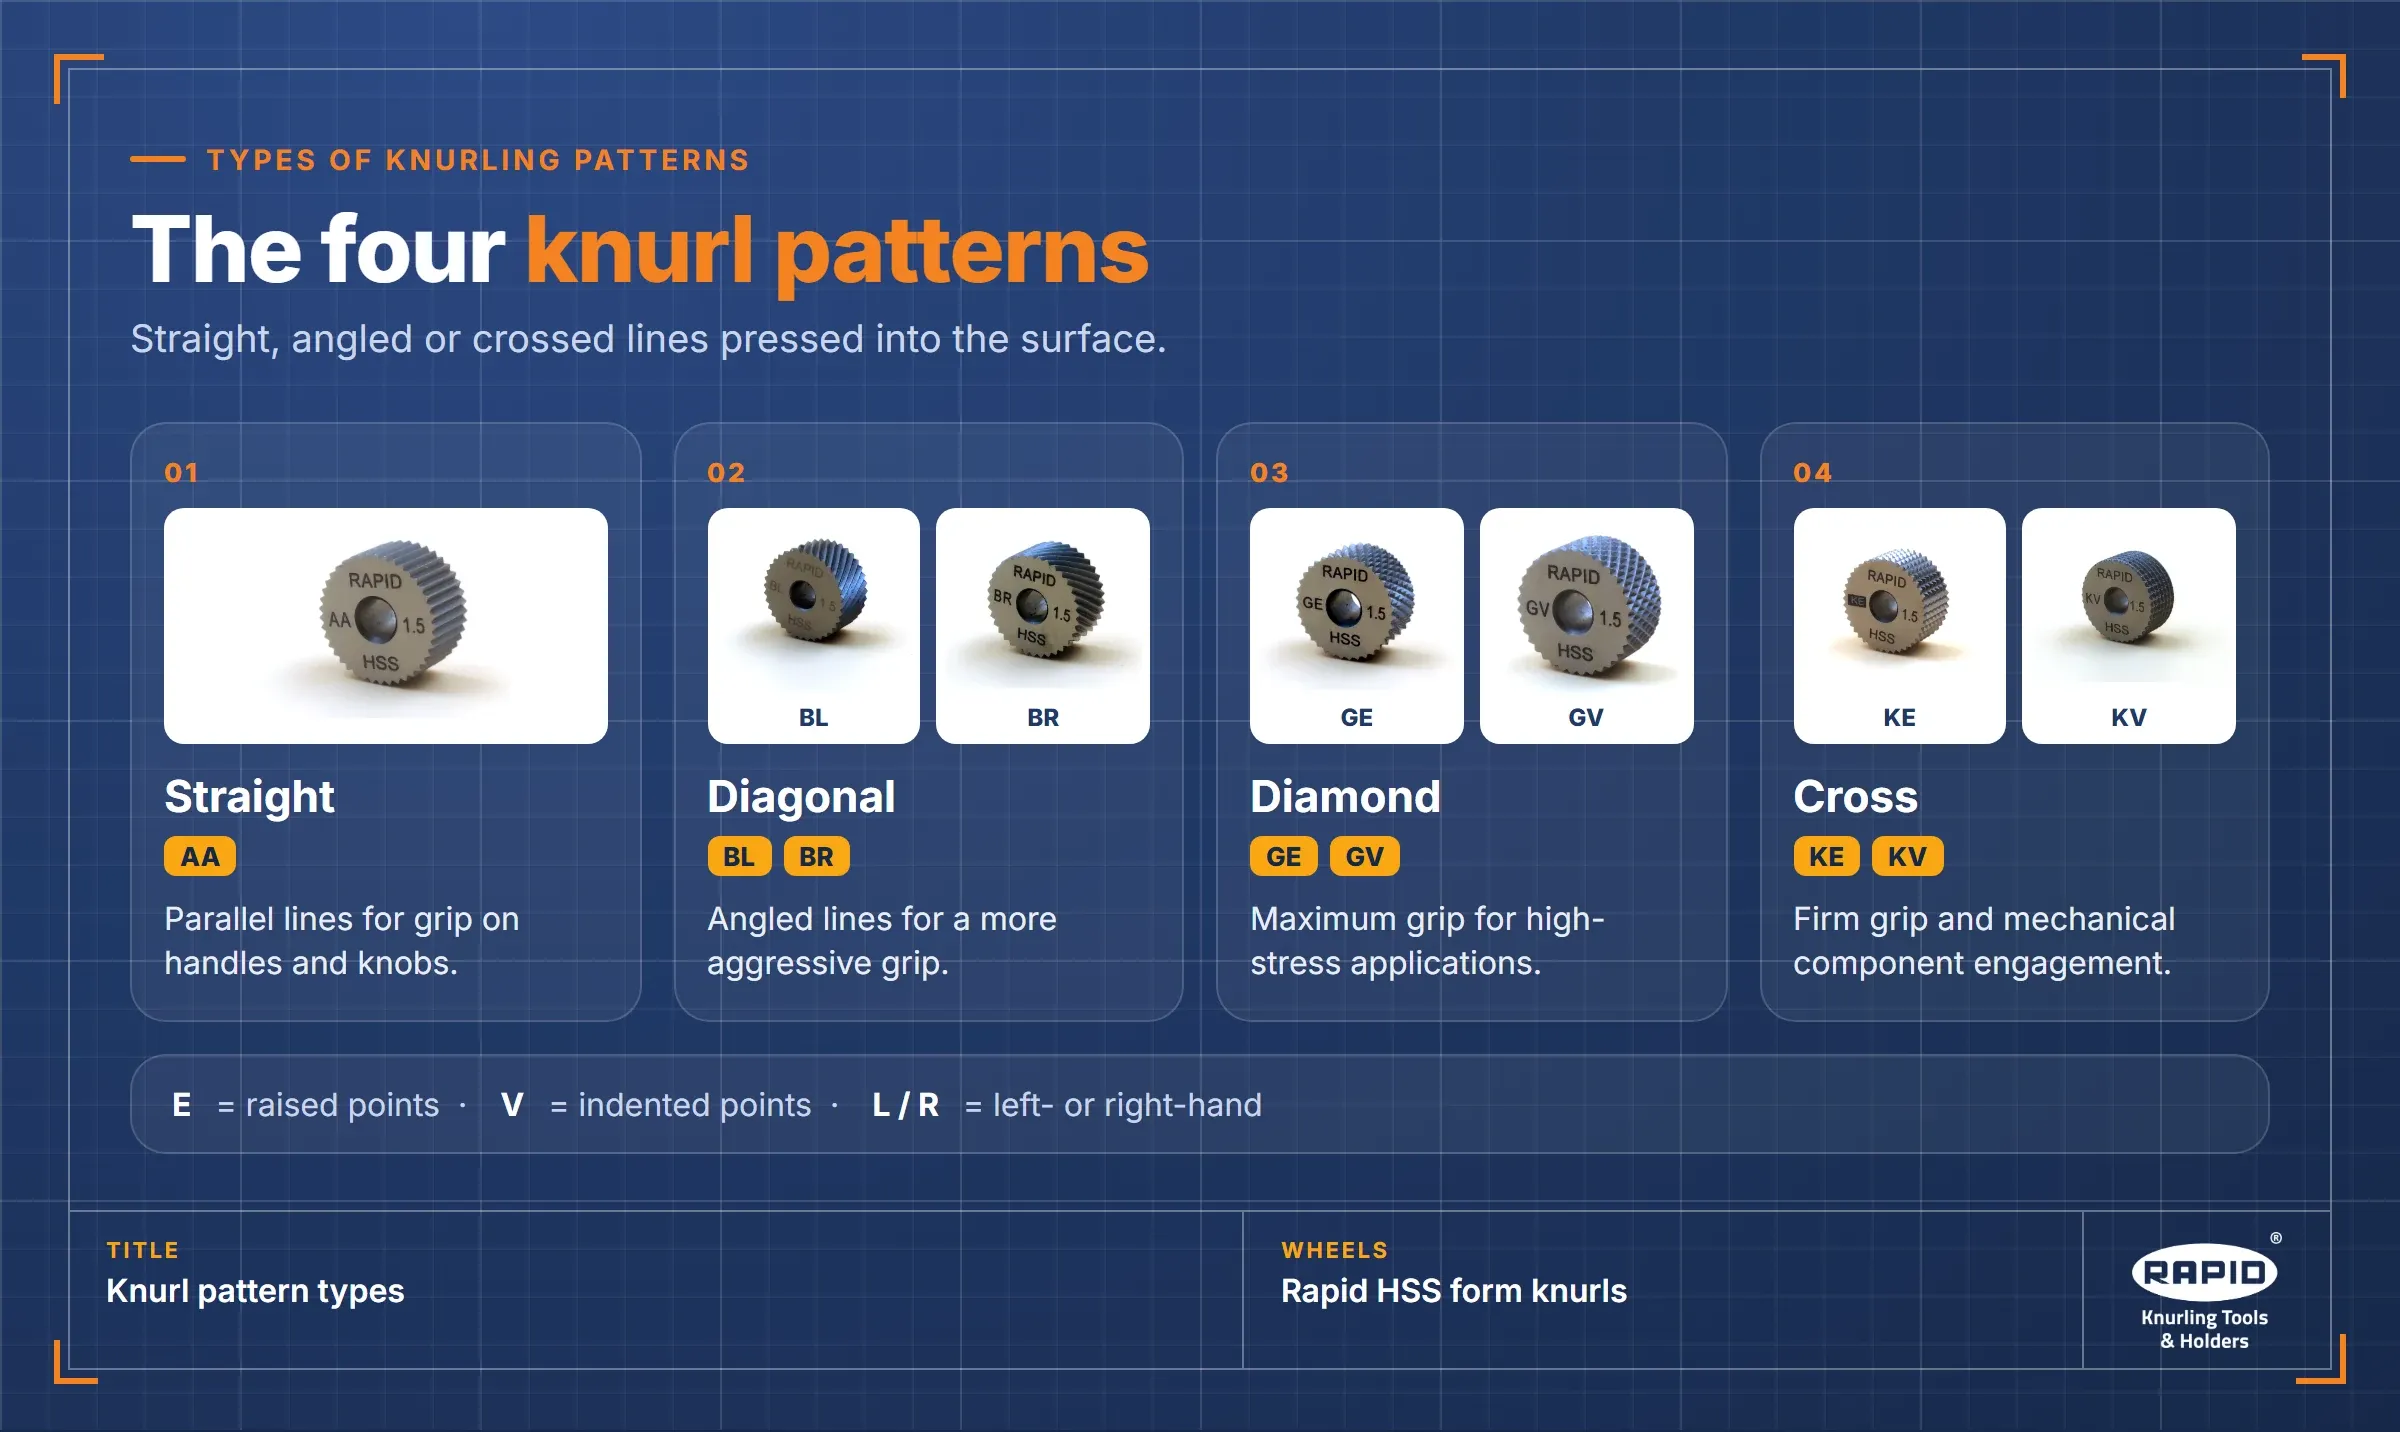
Existen cuatro categorías principales de patrón de moleteado.
1. Moleteado recto (AA)
Crea líneas paralelas para mejorar el agarre de mangos y pomos.
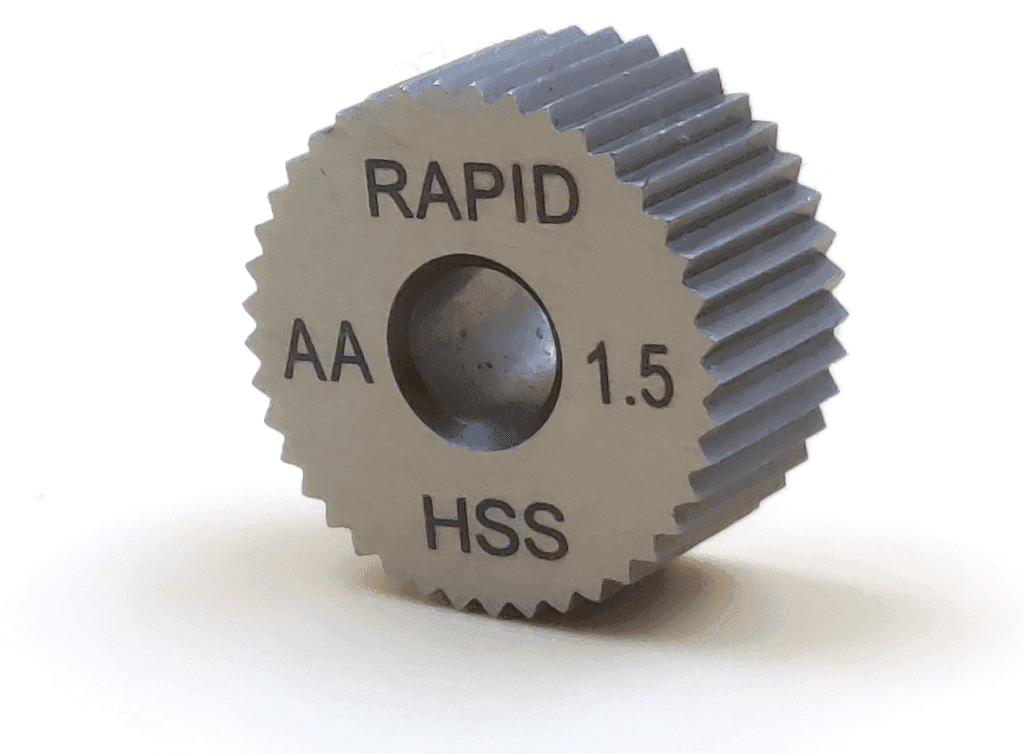
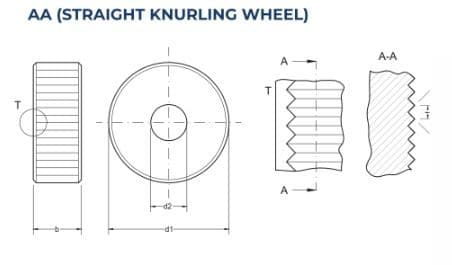
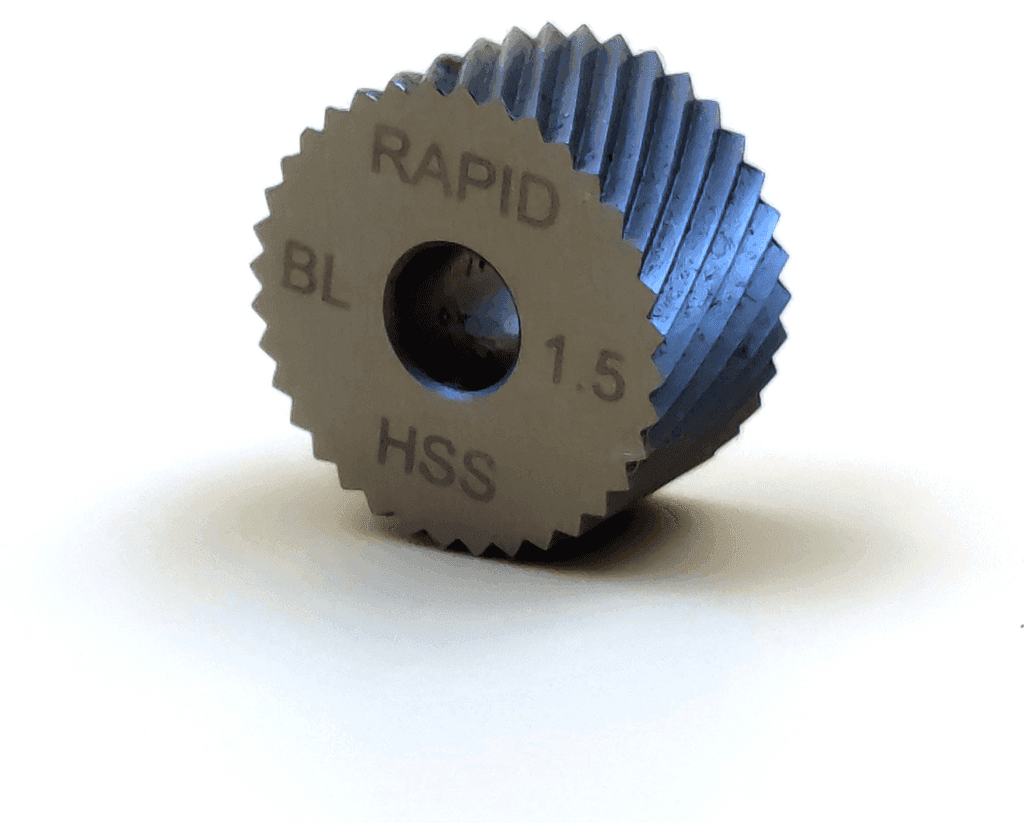
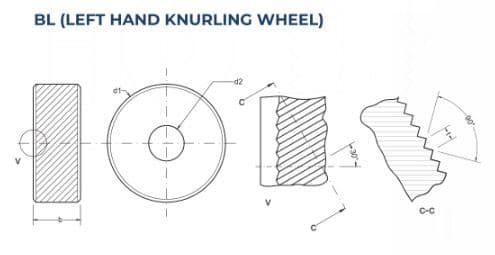
2. Moleteado diagonal (BL y BR)
Presenta líneas inclinadas para un agarre más firme.
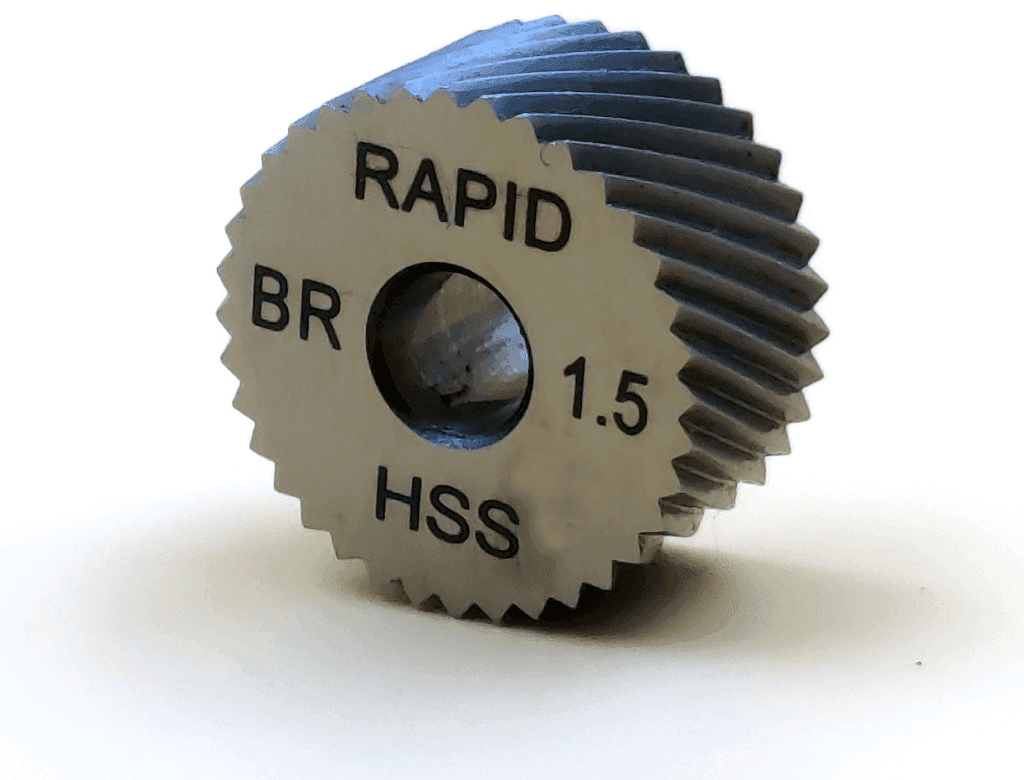
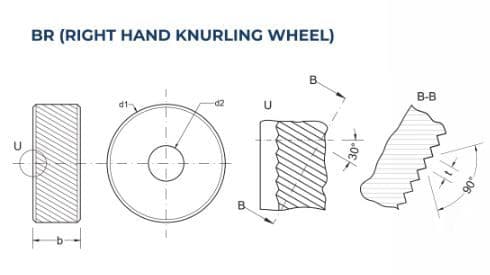
3. Moleteado en diamante (GE y GV)
Ofrece el máximo agarre para aplicaciones de gran esfuerzo.
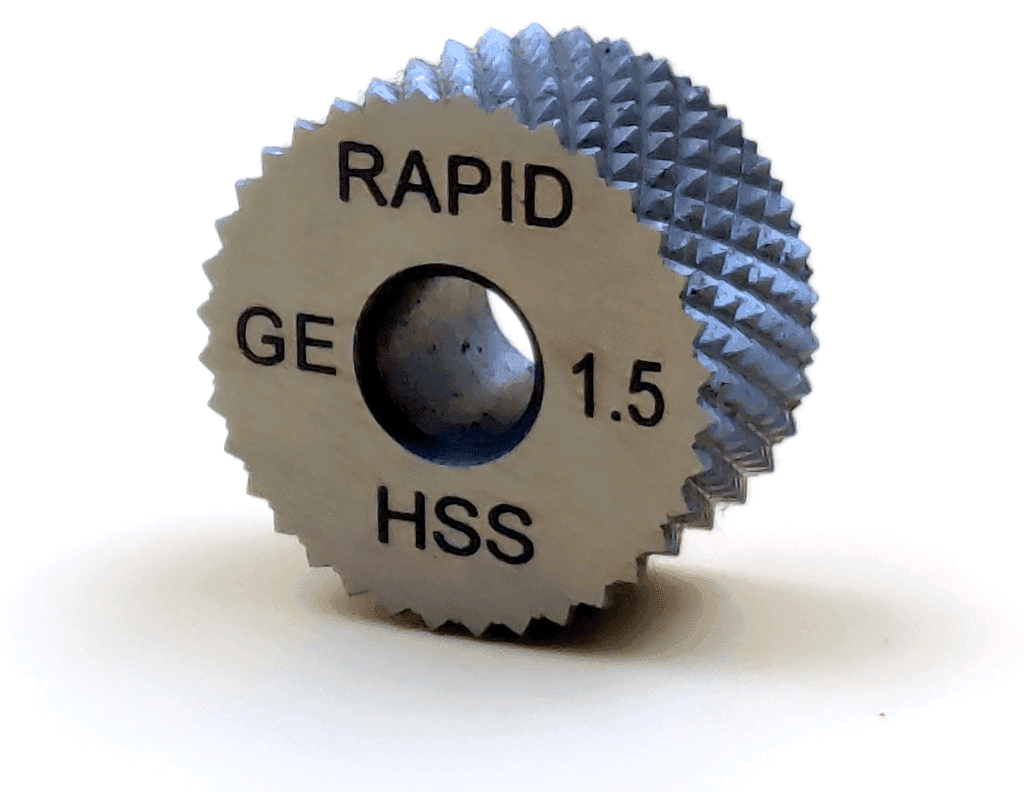
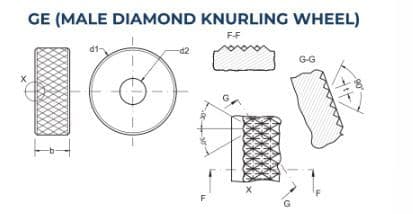
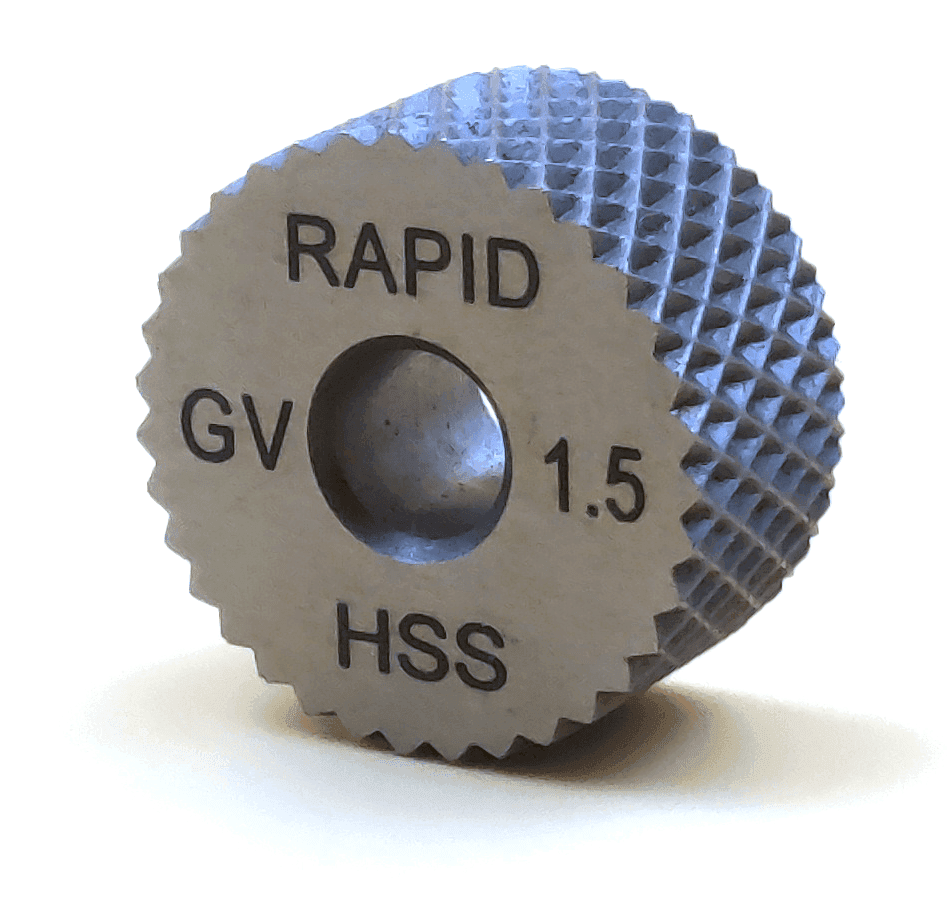
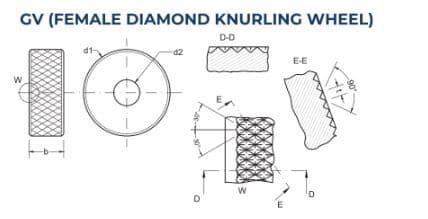
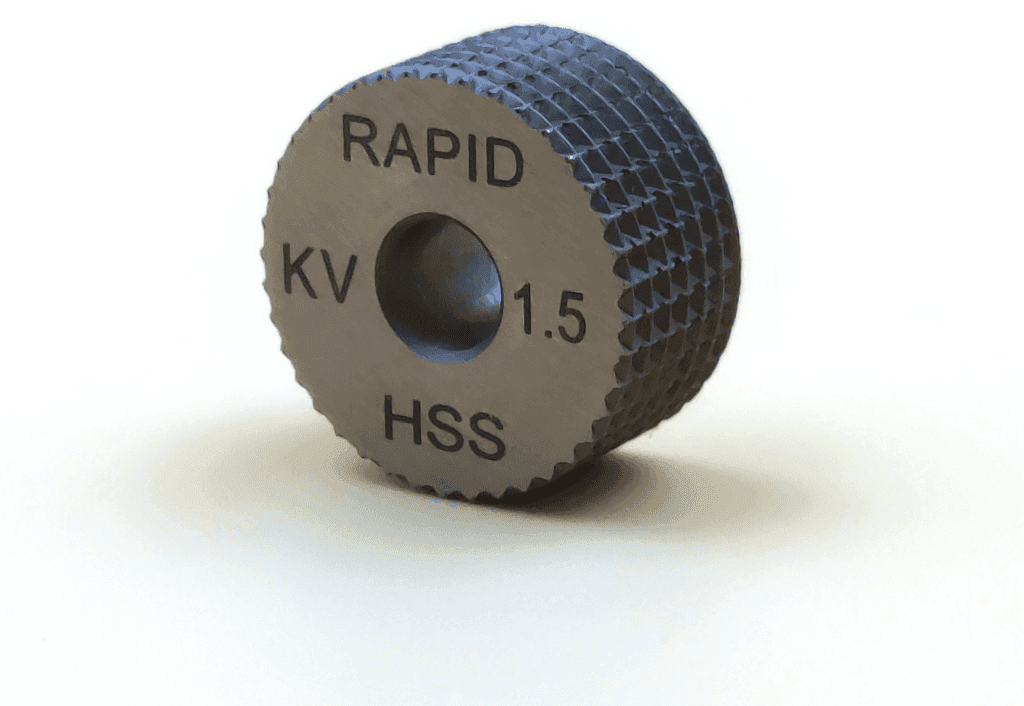
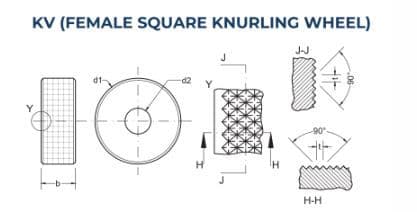
4. Moleteado cruzado (KE y KV)
Garantiza un agarre firme y el acoplamiento de componentes mecánicos.
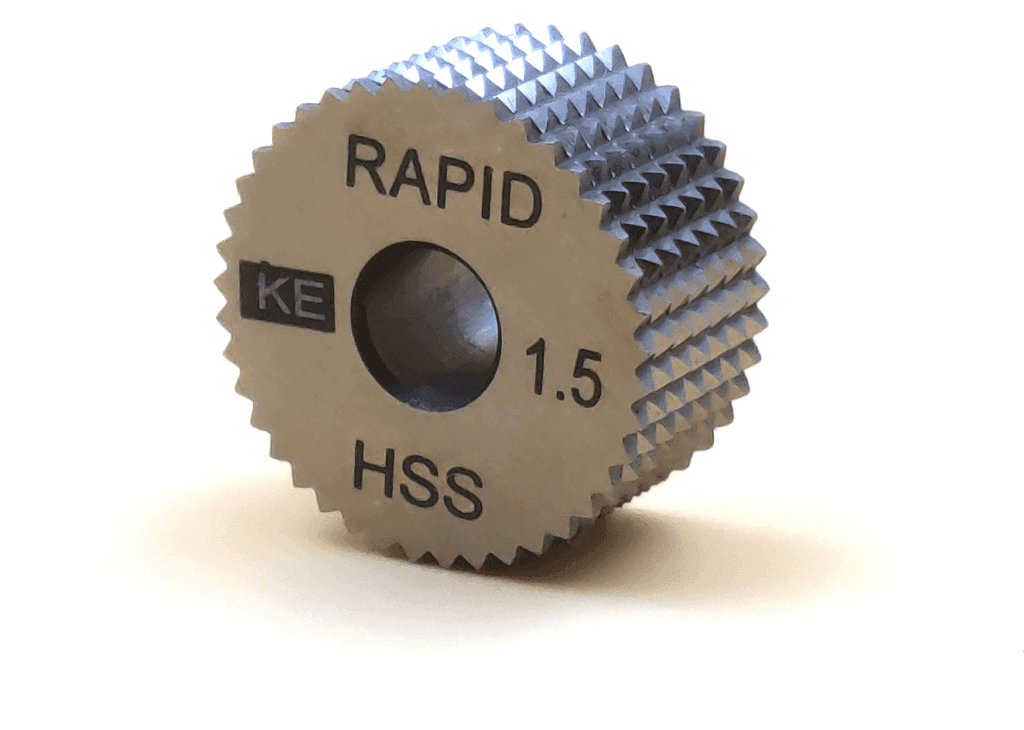
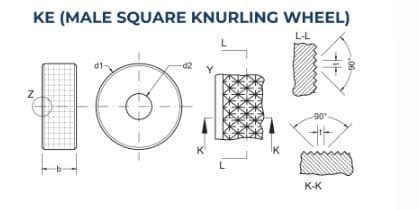
Características de las moletas
Las moletas Rapid Knurling Tools ofrecen:
- Precisión de descentramiento: excelente uniformidad dimensional gracias a la precisión de la cara y del diámetro exterior
- Material y tratamiento térmico: fabricadas en acero rápido con un tratamiento térmico especial que garantiza una dureza uniforme y una larga vida útil
- Perfiles de arista viva: los perfiles fresados mejoran el rendimiento en materiales férreos y no férreos
- Variedad de tamaños: disponibles en medidas como 10x04x04 y 15x04x04, con pasos de 0.4 mm a 2.5 mm; tamaños a medida bajo pedido
Forma del diente y especificaciones técnicas
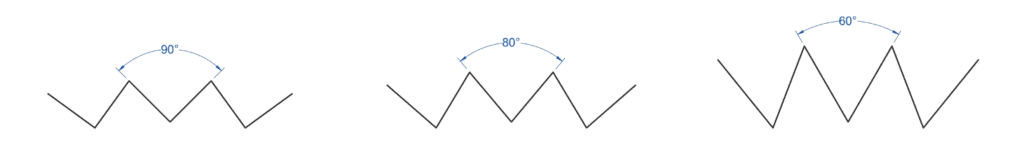
1. Forma del diente: Los dientes moleteados suelen tener forma de V, con una profundidad menor que la de una V teórica. Tienen el fondo y la cresta redondeados; ángulos estándar de 90°, con opciones a medida de 80° y 60°.
2. Paso axial circular: la distancia entre dientes consecutivos en milímetros, que determina la separación del moleteado sobre la superficie de la pieza.
3. TPI (dientes por pulgada): el número de dientes por pulgada lineal, calculado como TPI = 1 / paso axial circular, que influye en la textura final y en el agarre.
4. Paso diametral: se calcula dividiendo el número de dientes de la pieza por el diámetro teórico de la pieza en bruto, lo que garantiza la compatibilidad del patrón con las dimensiones de la pieza.
Métodos de moleteado
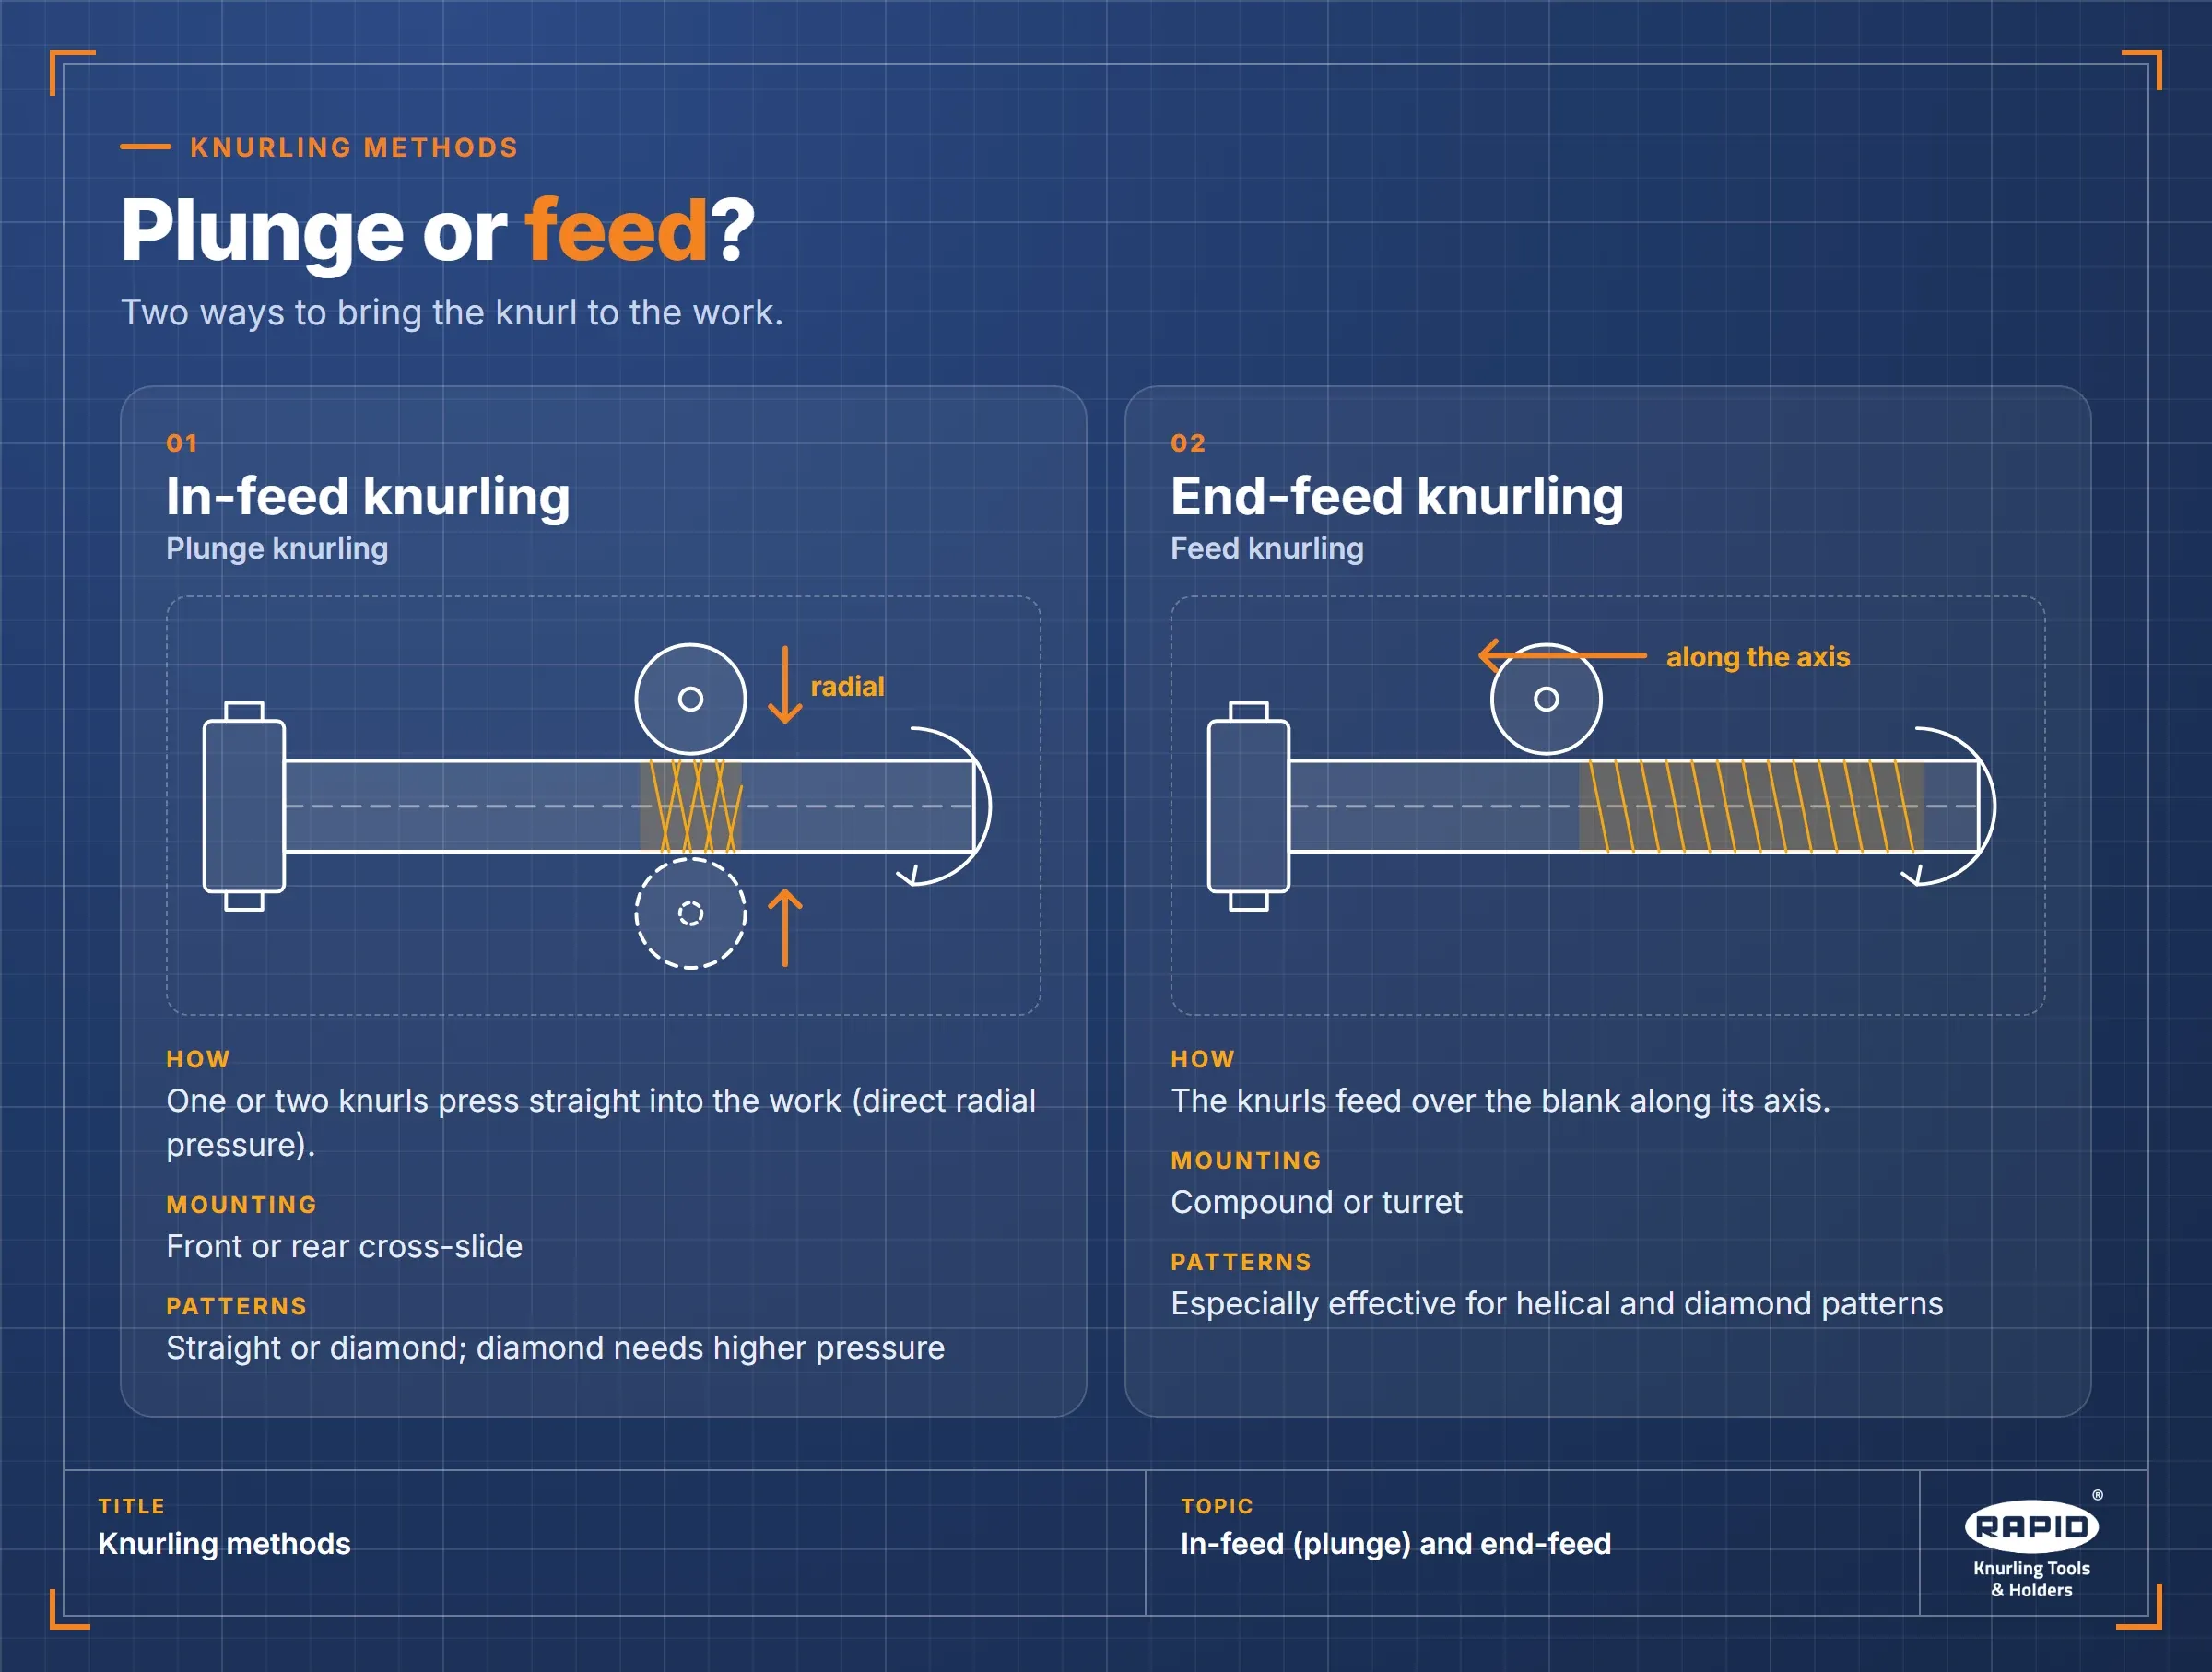
Moleteado por penetración (radial)
Una o dos moletas aplican presión directa montadas en el carro transversal delantero o trasero; adecuado para patrones rectos o en diamante, aunque las variantes en diamante requieren cargas de presión mayores.
Moleteado longitudinal
Las moletas avanzan sobre la pieza en bruto montadas en el carro superior o en la torreta; especialmente eficaz para patrones helicoidales y en diamante.
Velocidades y avances
Para obtener resultados óptimos hay que respetar las velocidades y los avances propios de cada material:
- Acero (hasta 600 N/mm²): para piezas de menos de 10 mm de diámetro, velocidades de corte de 25–55 m/min con un avance radial de 0.04–0.08 mm/rev
- Aluminio: para piezas de hasta 50 mm de diámetro, velocidades de corte de 30–65 m/min con un avance radial de 0.04–0.08 mm/rev
Problemas habituales del moleteado y sus soluciones
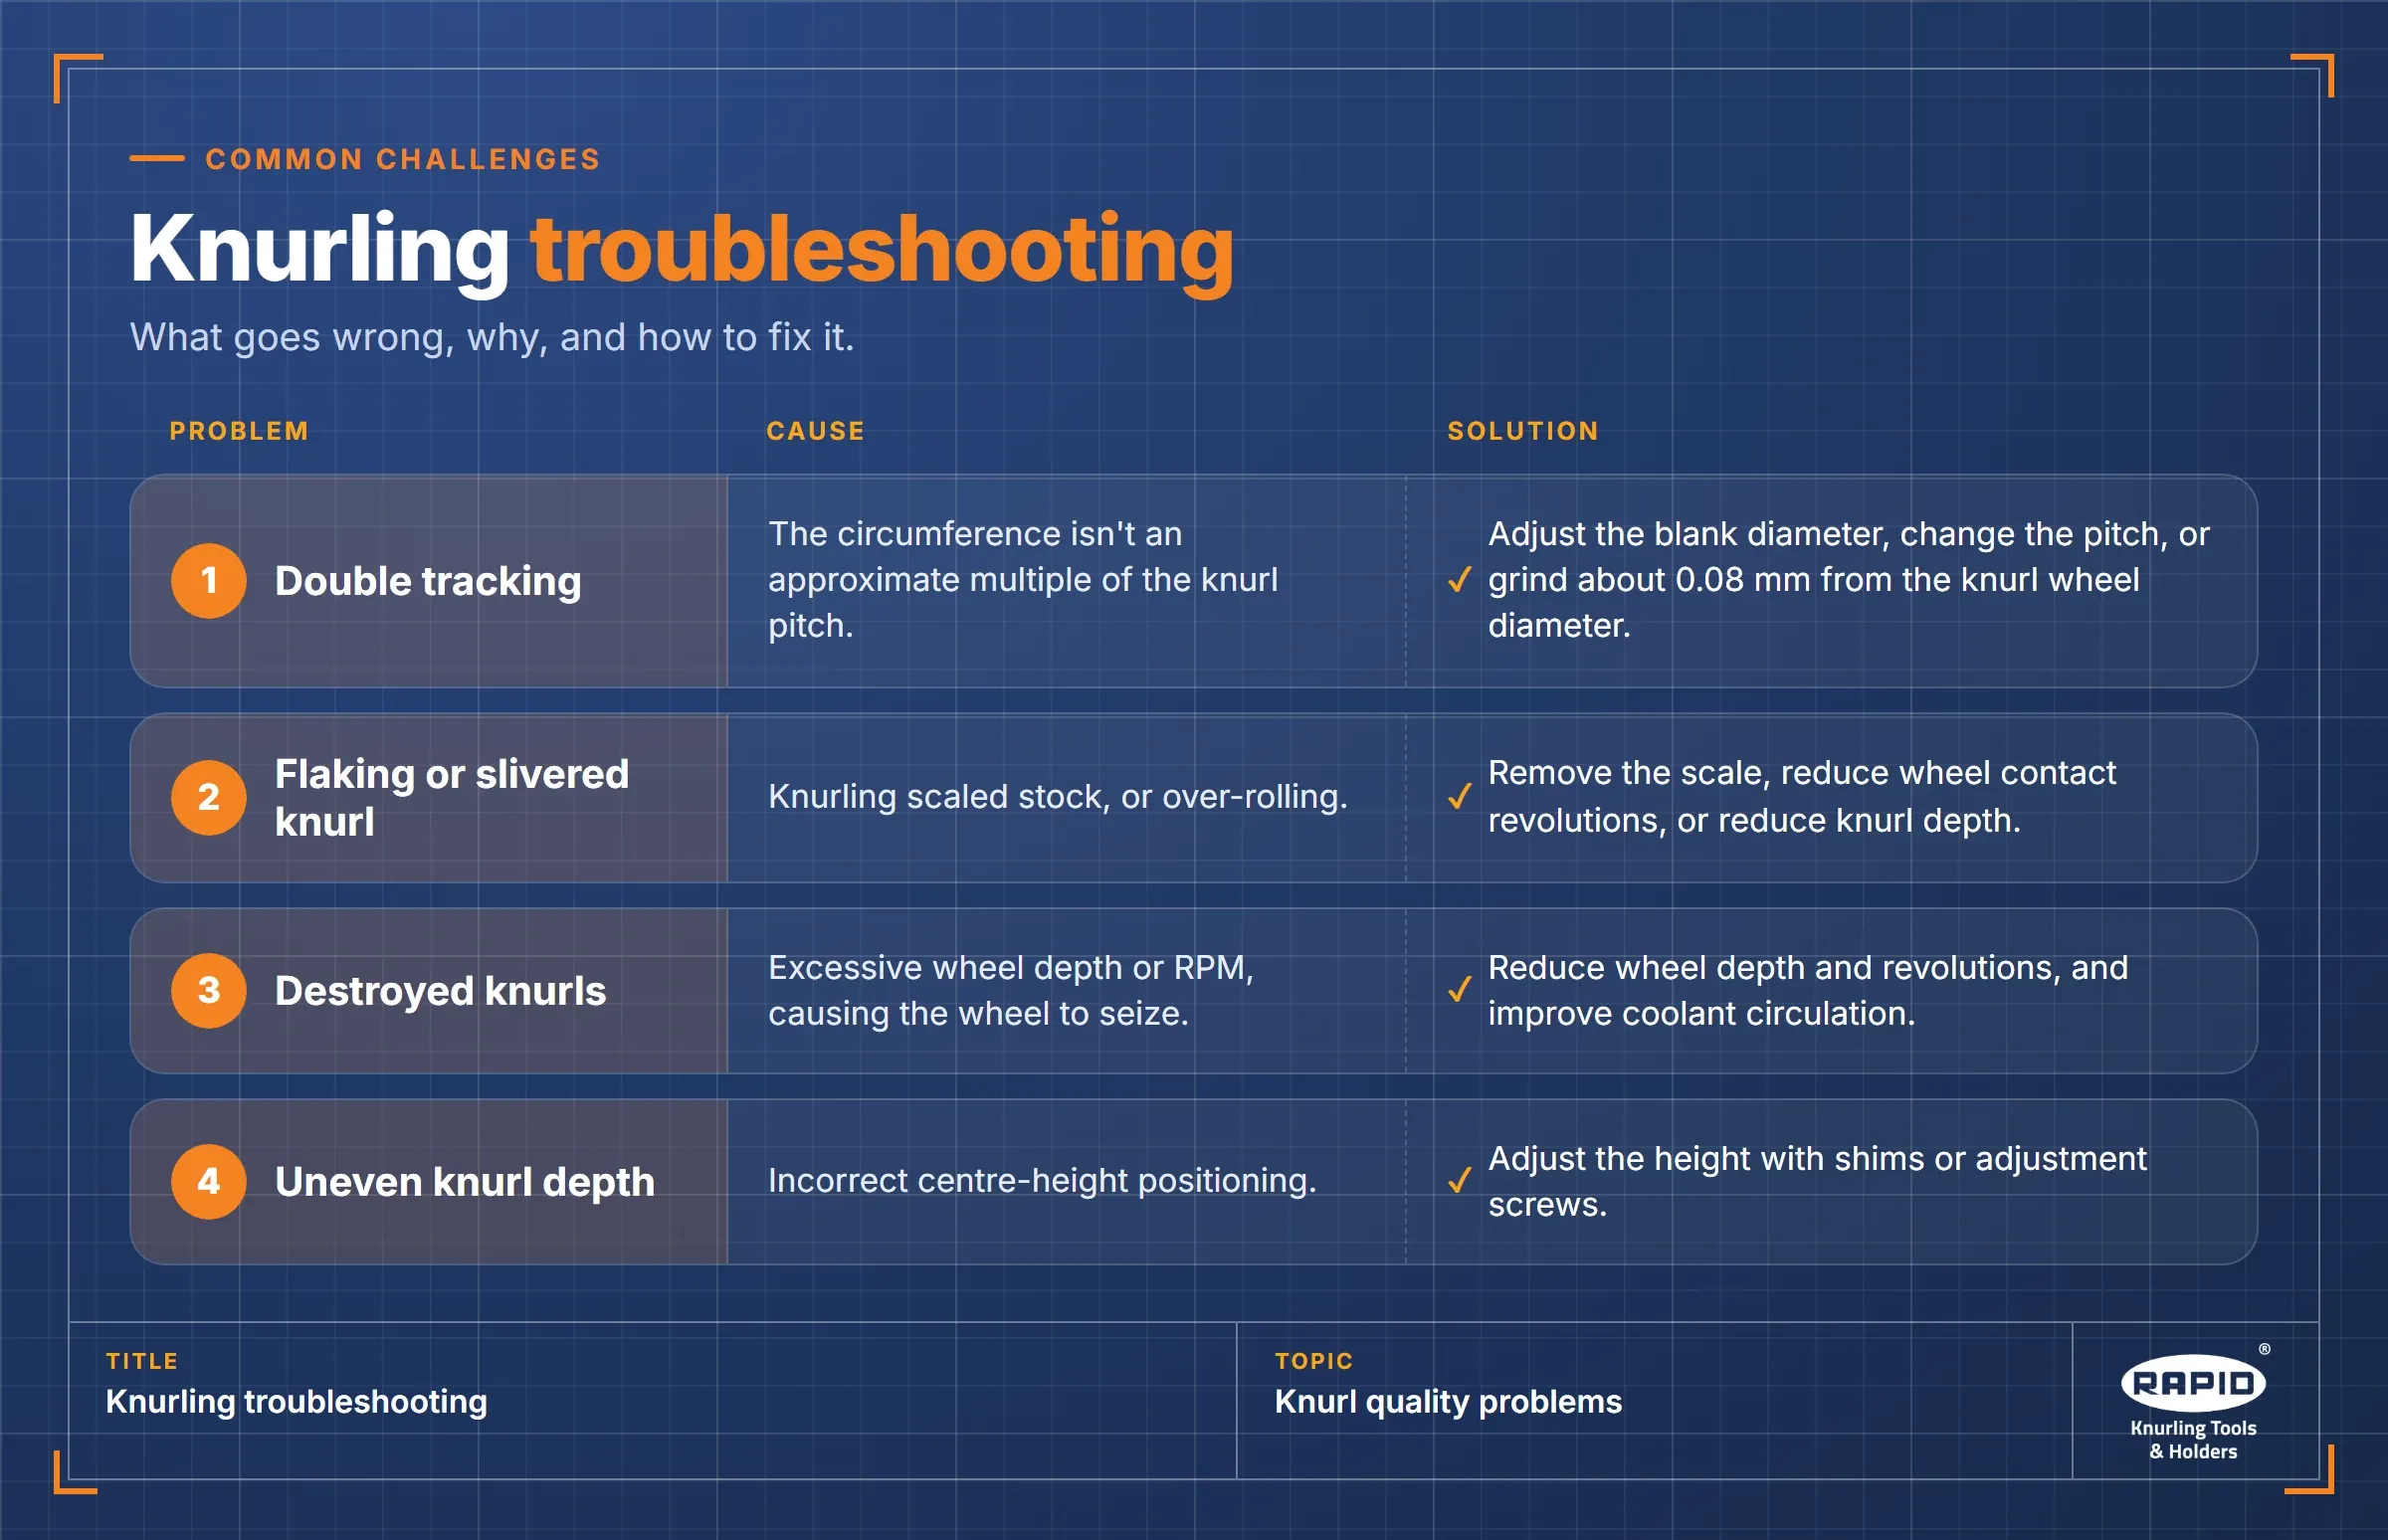
- Doble pista: Causa: la circunferencia no es un múltiplo aproximado del paso de la moleta. Solución: ajustar el diámetro de la pieza en bruto, modificar el paso o rectificar unos 0.08 mm del diámetro de la moleta.
- Moleteado escamoso o astillado: Causa: moletear material con cascarilla o un exceso de laminado. Solución: eliminar la cascarilla, reducir las vueltas de contacto de la moleta o reducir la profundidad del moleteado.
- Destrucción de las moletas: Causa: una profundidad o unas RPM excesivas que agarrotan la moleta. Solución: reducir la profundidad y las revoluciones y mejorar la circulación del refrigerante.
- Profundidad de moleteado irregular: Causa: una altura de centro incorrecta. Solución: ajustar la altura con suplementos o tornillos de ajuste.
Conclusión
Más allá del tratamiento superficial, el moleteado es un proceso que añade valor a los productos al mejorar su funcionalidad, su seguridad y su estética. Con las herramientas y los conocimientos técnicos adecuados, los fabricantes pueden lograr precisión y uniformidad en todo tipo de materiales.