
Por qué el ángulo de desmoldeo es innegociable: cómo compensar la contracción en el desarrollo de nuevos productos
Presentado por
Mascot Plastic Industries
Fabricante de piezas de plástico de precisión por moldeo por inyección y socio comercial de Malkar, especializado en polímeros técnicos y fabricación por contrato.
En esta página
Si trabaja en desarrollo de nuevos productos (NPD), conoce las fricciones que pueden surgir al pasar de un precioso modelo 3D en CAD a un diseño de molde fabricable. En Mascot Plastic Industry, una de las conversaciones más frecuentes con los equipos de NPD gira en torno a dos fuerzas que se cruzan: la contracción del material y los ángulos de desmoldeo.
Cuando se busca una estética moderna y depurada, añadir conicidad a los nervios y resaltes interiores puede parecer una concesión. Pero entender la termomecánica que actúa dentro del molde es la clave para evitar modificaciones del molde, deformaciones de la pieza y retrasos costosos.
La física del enfriamiento y el agarre al macho
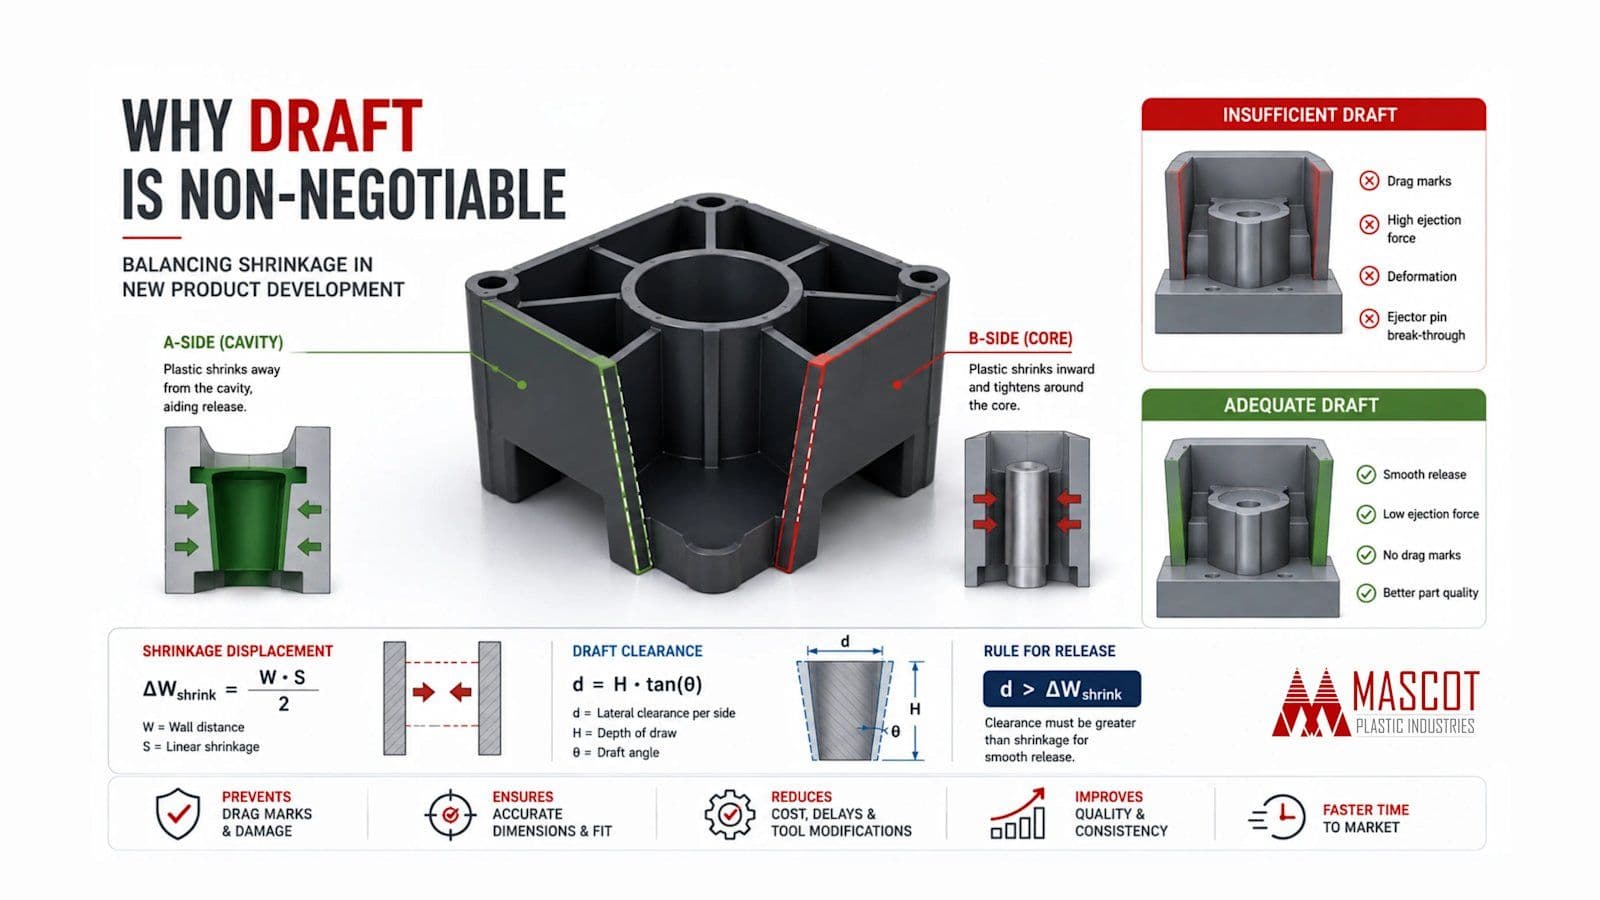
Cuando el plástico fundido se inyecta en un molde de acero refrigerado, experimenta una contracción volumétrica al solidificarse. Esta contracción se comporta de forma distinta según el lado del molde que se observe.
- La cavidad (lado A): Al contraerse, el plástico se separa de las paredes exteriores de la cavidad. Esto facilita de hecho el desmoldeo de la superficie exterior estética.
- El macho (lado B): Aquí está el reto. Al contraerse hacia dentro, el plástico se ciñe alrededor del macho de acero, los nervios y los resaltes interiores, como si fuera un tornillo de banco.
Por eso son críticos los ángulos de desmoldeo (conicidades verticales añadidas a las paredes de la pieza). Si no compensamos ese "agarre mortal" con suficiente desmoldeo, el sistema de expulsión tiene que aplicar una fuerza enorme para sacar la pieza del macho. Esto provoca marcas de arrastre profundas (gripado), tensiones en el plástico, geometría alabeada o expulsores que atraviesan la pieza.
Los cálculos de ingeniería
Para garantizar un desmoldeo limpio, la holgura lateral () que crea el ángulo de desmoldeo debe superar la distancia que el material se contrae hacia dentro ().
1. Cálculo del desplazamiento por contracción
Primero determinamos cuánto se contraerá el material hacia dentro contra el macho.
- = Ancho nominal o distancia entre paredes interiores opuestas (mm)
- = Coeficiente de contracción lineal del material (expresado como coeficiente decimal)
2. Cálculo de la holgura de desmoldeo
A continuación calculamos el margen lateral que genera un ángulo de desmoldeo concreto a lo largo de la profundidad de desmoldeo.
- = Holgura lateral / desplazamiento de desmoldeo por lado (mm)
- = Profundidad de desmoldeo / altura del elemento vertical (mm)
- = Ángulo de desmoldeo (grados)
La regla del desmoldeo: Para un desmoldeo cinético inmediato sin gripado, la geometría de la holgura debe cumplir el límite de rozamiento estático:
La elección del material lo cambia todo
Las distintas estructuras de los polímeros determinan lo agresivo que debe ser el desmoldeo. Las resinas amorfas se contraen de forma predecible y uniforme, lo que permite diseños más ajustados. Las resinas semicristalinas se compactan más al enfriarse, lo que produce una mayor contracción y exige un desmoldeo más agresivo.
Estas son las pautas de referencia que usamos en Mascot para los materiales de NPD más habituales:
| Familia de polímero | Estructura | Contracción lineal típica (S) | Desmoldeo mín. (macho liso) | Desmoldeo recomendado |
|---|---|---|---|---|
| PC / ABS | Amorfo | 0.004–0.007 | ||
| Policarbonato (PC) | Amorfo | 0.005–0.008 | – | |
| Polipropileno (PP) | Semicristalino | 0.012–0.022 | – | |
| POM (acetal) | Semicristalino | 0.018–0.025 | – | |
| Nailon (PA66 sin carga) | Semicristalino | 0.010–0.025 | – | |
| Nailon con fibra de vidrio | Anisótropo | Flujo: 0.003 / transversal: 0.011 | – |
Ajustes de DFM para el mundo real
Aunque estas fórmulas sirven para acero liso, los moldes reales suelen requerir ajustes:
- Compensación de la textura superficial: El acero texturizado de la cavidad crea contrasalidas mecánicas microscópicas. El desmoldeo debe aumentar de forma lineal según la profundidad de la textura. Añada de desmoldeo por cada () de profundidad de textura de pico a valle.
- Prevención de rechupes: Para evitar rechupes térmicos en el lado A estético, los nervios interiores del lado B deben mantener proporciones dimensionales estrictas a la vez que incorporan desmoldeo. Asegúrese de que la base de un nervio con desmoldeo no supere el 50–60 % del espesor de la pared exterior contigua.
- Orientación anisótropa de las fibras: Los polímeros con fibra de vidrio (GF) se contraen bastante menos en paralelo al vector de flujo y más en perpendicular. A menudo usamos análisis de llenado del molde para situar los puntos de inyección de modo que los cierres críticos sin desmoldeo queden paralelos al flujo, lo que reduce la elevada contracción transversal.
Al integrar estos cálculos de desmoldeo y contracción desde la fase de CAD, los equipos de NPD pueden asegurarse de que sus diseños estén listos para una fabricación rápida y de alto rendimiento desde el primer día.