
Los plásticos con fibra de vidrio pueden destruir los moldes: así lo evitan los fabricantes
Presentado por
Mascot Plastic Industries
Fabricante de piezas de plástico de precisión por moldeo por inyección y socio comercial de Malkar, especializado en polímeros técnicos y fabricación por contrato.
En esta página
A medida que la industria exige productos más ligeros, resistentes y duraderos, los plásticos convencionales se sustituyen cada vez más por polímeros técnicos reforzados con fibra. Al incorporar fibras de vidrio o de carbono a una matriz polimérica, los fabricantes pueden mejorar notablemente la resistencia mecánica, la rigidez, la estabilidad dimensional y la resistencia al calor sin la penalización de peso de los componentes metálicos.
Hoy en día, materiales con gran contenido de carga como el nailon reforzado con fibra de vidrio (PA-GF), el polibutileno tereftalato (PBT-GF), el polipropileno (PP-GF), el policarbonato (PC-GF) y los compuestos reforzados con fibra de carbono se usan mucho en aplicaciones de automoción, eléctricas, industriales, aeroespaciales, médicas y de consumo.
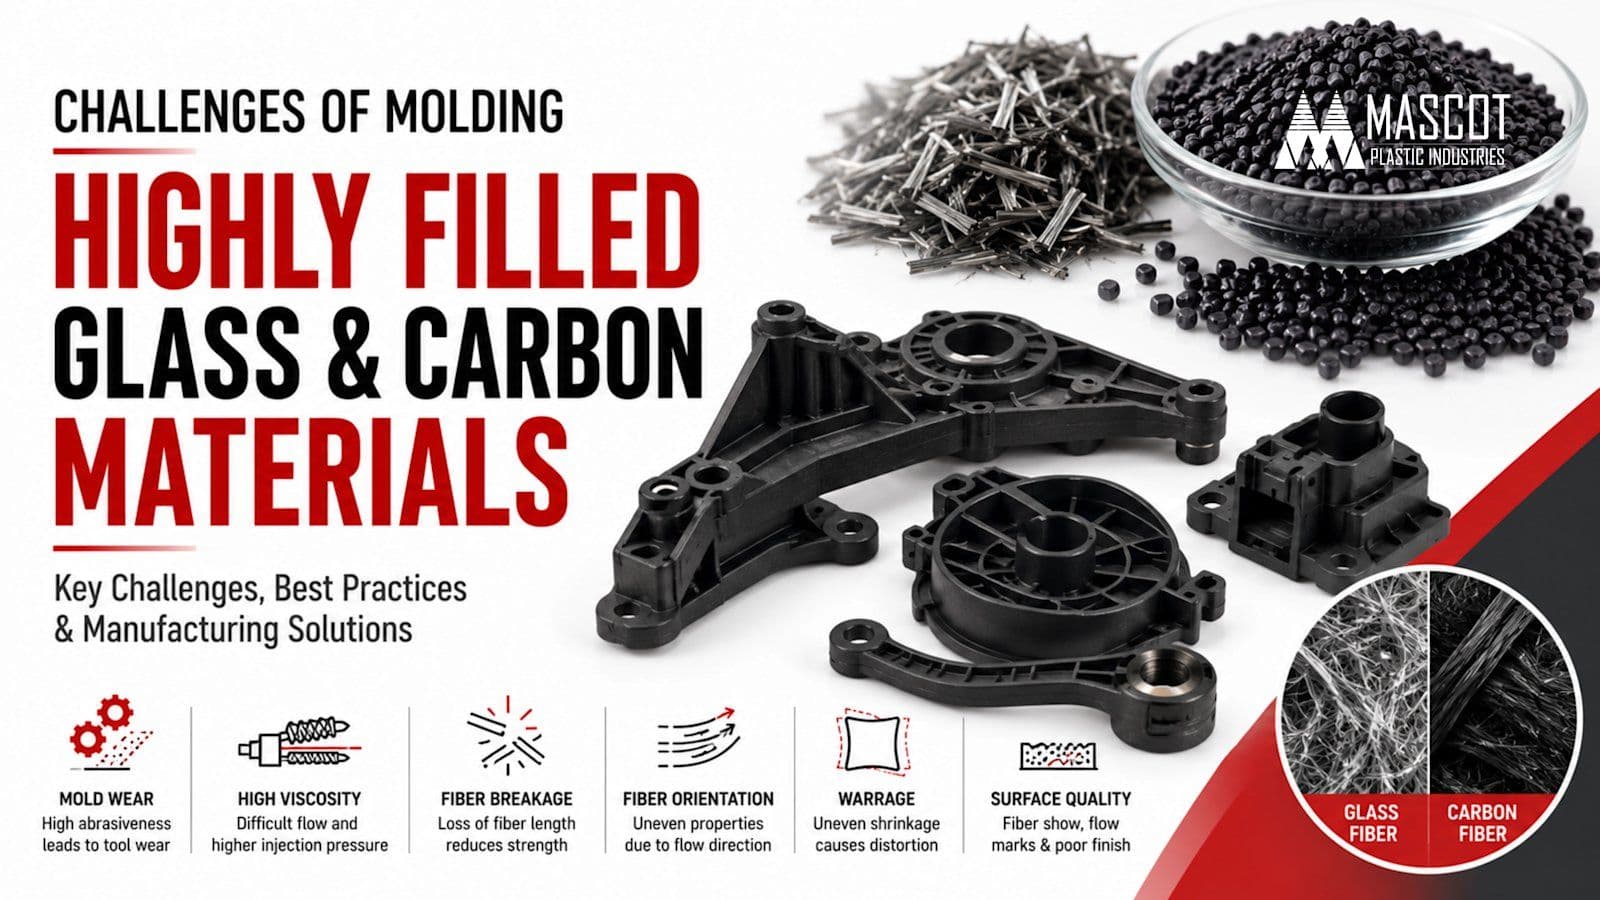
Sin embargo, aunque estos materiales ofrecen un rendimiento excepcional, también plantean importantes retos de fabricación. Su naturaleza abrasiva, sus mayores temperaturas de procesado, su mayor viscosidad y su complejo comportamiento de flujo exigen un diseño de molde especializado, utillajes robustos, un control de proceso optimizado y una manipulación cuidadosa del material.
En Mascot Plastic Industries, nuestro enfoque de ingeniería busca equilibrar el rendimiento del material con su facilidad de fabricación, para que los clientes aprovechen los plásticos reforzados de alto rendimiento manteniendo una calidad constante y una producción eficiente.
Los plásticos con carga contienen aditivos que mejoran determinadas propiedades del material.
Entre las cargas habituales están:
- Fibras de vidrio
- Fibras de carbono
- Cargas minerales
- Talco
- Carbonato cálcico
- Mica
De ellas, las fibras de vidrio y de carbono se usan mucho en aplicaciones estructurales porque mejoran de forma notable el comportamiento mecánico.
Los niveles de refuerzo habituales son:
- 10 % de fibra de vidrio
- 20 % de fibra de vidrio
- 30 % de fibra de vidrio
- 40 % de fibra de vidrio
- 50 % de fibra de vidrio
- Grados reforzados con fibra de carbono
A medida que aumenta el contenido de carga, el material se vuelve más resistente, pero también más difícil de procesar.
El refuerzo con fibra convierte los plásticos técnicos estándar en materiales estructurales capaces de sustituir al metal en muchas aplicaciones.
Sus ventajas incluyen:
- Mayor resistencia a la tracción
- Mayor rigidez
- Mejor estabilidad dimensional
- Menor dilatación térmica
- Mejor resistencia al calor
- Mejor resistencia a la fluencia
- Mejor comportamiento a fatiga
- Reducción de peso frente a los componentes metálicos
Estas ventajas hacen que los polímeros reforzados sean ideales para aplicaciones exigentes en las que el diseño ligero y el rendimiento mecánico son igual de importantes.
Los plásticos técnicos con gran contenido de carga se usan en:
Automoción
- Tapas de motor
- Colectores de admisión
- Carcasas de climatización
- Soportes estructurales
- Envolventes de baterías
- Soportes de retrovisores
- Mecanismos de asientos
Eléctrico y electrónico
- Carcasas de conectores
- Componentes de interruptores automáticos
- Envolventes eléctricas
- Piezas de aparamenta
Equipos industriales
- Carcasas de bombas
- Componentes de engranajes
- Cuerpos de válvulas
- Protecciones de máquinas
Productos de consumo
- Carcasas de herramientas eléctricas
- Componentes de electrodomésticos
- Artículos deportivos
- Conjuntos mecánicos de precisión
Uno de los primeros efectos de añadir fibras de vidrio o de carbono es un aumento notable de la viscosidad de la masa fundida.
En comparación con los plásticos sin carga, los materiales reforzados:
- Fluyen con menos facilidad
- Requieren mayores presiones de inyección
- Llenan más despacio las secciones delgadas
- Son más sensibles al diseño del punto de inyección
Un flujo deficiente puede provocar:
- Inyecciones incompletas
- Llenado incompleto
- Vacilación del flujo
- Defectos en las líneas de soldadura
Un buen diseño de la pieza y el análisis de llenado del molde ganan importancia a medida que aumenta la carga de fibra.
Las fibras de vidrio son extremadamente abrasivas.
En cada ciclo de inyección, miles de fibras de vidrio microscópicas recorren canales, puntos de inyección y cavidades a gran velocidad.
Con el tiempo, van erosionando las superficies de acero.
Las zonas más afectadas son:
- Puntos de inyección
- Sistemas de canales
- Pasadores de macho
- Superficies de cierre
- Zonas de venteo
- Detalles finos de la cavidad
Sin materiales de utillaje adecuados, las dimensiones del molde pueden cambiar, lo que afecta a la calidad de las piezas y aumenta los costes de mantenimiento.
Los materiales con gran contenido de carga suelen requerir aceros de molde de primera calidad con una resistencia al desgaste superior.
Entre las opciones habituales están:
- H13
- S7
- Aceros de herramienta templados
- Aceros pulvimetalúrgicos
Tratamientos superficiales adicionales como:
- Nitruración
- Recubrimientos PVD
- Recubrimientos DLC (carbono tipo diamante)
pueden prolongar aún más la vida del molde en entornos de moldeo abrasivos.
Las fibras largas dan un mejor comportamiento mecánico.
Sin embargo, un cizallamiento excesivo durante el procesado puede acortarlas.
La rotura de fibras reduce:
- La resistencia a la tracción
- La resistencia al impacto
- La rigidez
- El comportamiento a fatiga
Entre las causas habituales están:
- Velocidad de husillo elevada
- Puntos de inyección pequeños
- Transiciones bruscas en los canales
- Contrapresión excesiva
- Cizallamiento de inyección elevado
Mantener la longitud de las fibras exige una optimización cuidadosa del proceso.
Las fibras de vidrio y de carbono no se distribuyen al azar.
En su lugar, se alinean con la dirección del flujo del material.
Esto crea propiedades anisótropas, es decir, la pieza se comporta de forma distinta en distintas direcciones.
Las consecuencias incluyen:
- Contracción irregular
- Variaciones dimensionales
- Menor resistencia en sentido transversal al flujo
- Alabeo
Los ingenieros deben tener en cuenta la orientación de las fibras en el diseño del molde y en el análisis estructural.
Aunque los plásticos reforzados reducen la contracción global, también pueden producir una contracción irregular debido a la orientación de las fibras.
Distintas zonas de un componente pueden enfriarse y contraerse de forma diferente.
El resultado puede ser:
- Torsión
- Arqueo
- Distorsión
- Problemas de montaje
Una colocación equilibrada de los puntos de inyección y unos sistemas de refrigeración optimizados ayudan a minimizar estos efectos.
Los materiales con gran contenido de carga rara vez consiguen el acabado estético liso de los polímeros sin carga.
Entre los defectos superficiales habituales están:
Fibras visibles en superficie
Las fibras se aprecian bajo la superficie y crean un aspecto irregular.
Marcas de flujo
La alta viscosidad afecta al flujo del material y produce patrones de flujo visibles.
Menor brillo
Las fibras de vidrio dispersan la luz y reducen el brillo superficial.
Líneas de soldadura visibles
El refuerzo con fibra suele hacer más visibles las líneas de soldadura.
En productos de automoción o de consumo visibles, puede ser necesario un acabado de molde texturizado o pintar la pieza para lograr el aspecto deseado.
Muchos plásticos técnicos reforzados requieren temperaturas de procesado elevadas.
Por ejemplo:
- PA66 GF30
- PBT GF30
- PPS GF40
- PEEK CF30
Las temperaturas más altas exigen:
- Un control preciso de la temperatura
- Una potencia de calefacción adecuada
- Sistemas de canal caliente estables
- Utillajes resistentes al calor
Una mala gestión de la temperatura puede degradar el polímero o comprometer sus propiedades mecánicas.
Varios plásticos técnicos, sobre todo el nailon, son higroscópicos.
Absorben la humedad del ambiente.
Si no se secan lo suficiente antes del moldeo:
- Puede producirse hidrólisis
- Disminuye el peso molecular
- Se reduce la resistencia mecánica
- Aparecen defectos superficiales
Por eso el secado del material es un paso crítico en el procesado de los plásticos técnicos reforzados.
Debido a su mayor viscosidad, los materiales reforzados suelen requerir:
- Mayor presión de inyección
- Mayor fuerza de cierre
- Componentes de máquina más robustos
Una presión insuficiente puede provocar un llenado incompleto, mientras que una presión excesiva puede aumentar las rebabas y el desgaste del molde.
Elegir la máquina de moldeo adecuada es esencial para una producción constante.
La naturaleza abrasiva de las fibras de vidrio y de carbono acelera el desgaste de los utillajes y de los equipos de procesado.
El mantenimiento periódico resulta esencial para:
- Puntos de inyección
- Canales
- Venteos
- Pasadores de macho
- Cierres
- Conjuntos de husillo y cilindro
El mantenimiento preventivo ayuda a mantener la precisión dimensional y a prolongar la vida de los utillajes.
El éxito en el moldeo de materiales con gran contenido de carga empieza por un diseño de molde bien pensado.
Entre los aspectos clave están:
Puntos de inyección más grandes
Los puntos de inyección más grandes reducen el cizallamiento y ayudan a conservar la longitud de las fibras.
Sistemas de canales equilibrados
Un flujo uniforme del material minimiza las diferencias de presión y mejora la uniformidad del llenado.
Refrigeración eficiente
Una refrigeración uniforme reduce la contracción diferencial y minimiza el alabeo.
Venteo adecuado
Los materiales de alta viscosidad atrapan aire con más facilidad.
Un venteo adecuado evita:
- Quemaduras
- Inyecciones incompletas
- Atrapamiento de gases
Sistemas de expulsión robustos
Los plásticos reforzados suelen ser más rígidos y pueden requerir mayores fuerzas de expulsión.
Unos sistemas de expulsión bien diseñados evitan daños en la pieza durante el desmoldeo.
Una calidad constante depende de una preparación adecuada del material.
Las prácticas recomendadas incluyen:
- Secar los materiales higroscópicos según las especificaciones del proveedor.
- Almacenar los materiales en entornos con humedad controlada.
- Usar sistemas de transporte libres de contaminación.
- Vigilar de forma continua la temperatura de la masa fundida.
- Evitar tiempos de permanencia excesivos en el cilindro.
- Optimizar la velocidad del husillo y la contrapresión para minimizar la rotura de fibras.
Una manipulación cuidadosa preserva tanto la integridad del polímero como el rendimiento del refuerzo.
Las herramientas modernas de ingeniería asistida por ordenador (CAE) ayudan a los ingenieros a prever los problemas de procesado antes de fabricar el molde.
La simulación permite evaluar:
- El comportamiento del flujo de la masa fundida
- La orientación de las fibras
- La distribución de presiones
- La formación de líneas de soldadura
- Las bolsas de aire
- La eficiencia de la refrigeración
- El alabeo
- La contracción
Al detectar pronto los posibles problemas, los fabricantes pueden reducir el tiempo de desarrollo, disminuir las modificaciones de los moldes y mejorar el éxito a la primera.
El uso de plásticos técnicos reforzados contribuye al diseño ligero de los productos, lo que ayuda a reducir el consumo energético en aplicaciones como los vehículos eléctricos y los equipos industriales.
Al mismo tiempo, los fabricantes exploran cada vez más:
- Materiales reforzados con fibra de vidrio reciclada
- Polímeros técnicos de origen biológico
- Mejores tecnologías de reciclaje para plásticos con fibra
- Métodos de procesado optimizados para reducir los residuos de material
Equilibrar el rendimiento con la sostenibilidad se está convirtiendo en un aspecto importante de la fabricación moderna.
En Mascot Plastic Industries, procesar materiales con gran contenido de fibra de vidrio y de carbono requiere un enfoque de ingeniería integrado que combine una selección adecuada del material, un diseño científico del molde, un control de proceso preciso y un mantenimiento preventivo de los utillajes. Cada proyecto se evalúa según el contenido de fibra, los requisitos mecánicos, las tolerancias dimensionales y el volumen de producción para garantizar una fabricación fiable y repetible.
Con el respaldo de nuestras instalaciones de fabricación de 60.000 pies cuadrados, más de 40 máquinas de moldeo por inyección avanzadas, una sala limpia de clase 10.000 y un equipo de ingeniería con experiencia, fabricamos componentes de plástico reforzado de precisión que cumplen requisitos de rendimiento exigentes en aplicaciones de automoción, industriales, eléctricas y de consumo.
Los plásticos reforzados con fibra de vidrio y de carbono han transformado la fabricación moderna al permitir componentes ligeros con una resistencia, una rigidez y una estabilidad dimensional excepcionales. Sin embargo, estas mejoras de rendimiento conllevan una mayor complejidad en el moldeo por inyección.
La mayor viscosidad, el desgaste del molde, la orientación de las fibras, el alabeo, la sensibilidad a la humedad y unas condiciones de procesado exigentes requieren una atención cuidadosa a la selección del material, el diseño del molde, la capacidad de la máquina y la optimización del proceso.
Al comprender estos retos y aplicar principios de ingeniería sólidos, los fabricantes pueden aprovechar plenamente las ventajas de los plásticos reforzados manteniendo una calidad constante, una larga vida de los utillajes y una producción eficiente. En Mascot Plastic Industries, este enfoque integral nos permite producir componentes moldeados de alto rendimiento que cumplen los estrictos requisitos de las industrias más exigentes de hoy.