
كيف تختار اللولب القائد المناسب
في هذه الصفحة
اللولب القائد ليس مجرد طول وقطر. من حسابات القوة المحورية إلى حدود الانبعاج والمفاضلة بين طرق تشكيل السنّ، إليك ما ينبغي أن يعرفه مصنّعو الماكينات والمصممون ومشغّلو المعدات قبل شراء لولبهم القائد التالي.
مقدمة: لماذا يهمّ اختيار اللولب القائد
اللولب القائد مكوّن ميكانيكي حيوي يُستخدم لتحويل الحركة الدورانية إلى حركة خطية سلسة ومنضبطة. فهو يحرّك كل شيء، من محاور العُدد الآلية وأنظمة CNC والطابعات ثلاثية الأبعاد إلى منصات الرفع الآلية الثقيلة والتجميعات الفرعية في صناعة الطيران وأجهزة تحديد المواضع الدقيقة.
لكن اختيار اللولب القائد ليس بسيطاً كاختيار قطر عشوائي وقصّه بالطول المطلوب. فالاختيار الخاطئ قد يؤدي إلى خلوص مفرط، وتآكل مبكر للصامولة، وانحناء العمود تحت الضغط، ومتطلبات عالية لعزم المحرك، أو أعطال مكلفة في الماكينة.
في Apex Leadscrews (علامة تجارية من Malkar Industries)، فلسفتنا الأساسية بسيطة: نحن شركة تحلّ المشكلات أولاً. يتركّز التزامنا على كفاءة العمليات وتنمية المهارات وتقليل الهدر والرضا التام للعملاء. وسواء كنت عميلاً قديماً أو تستخدم تجهيزاً من مورّد آخر، فنحن نؤمن بمساعدتك على تشخيص المشكلة وإيجاد حل الحركة المناسب.
إليك دليلك الكامل لاختيار اللولب القائد المناسب تماماً لتطبيقك.
الخطوة 1: افهم مقاييس تطبيقك
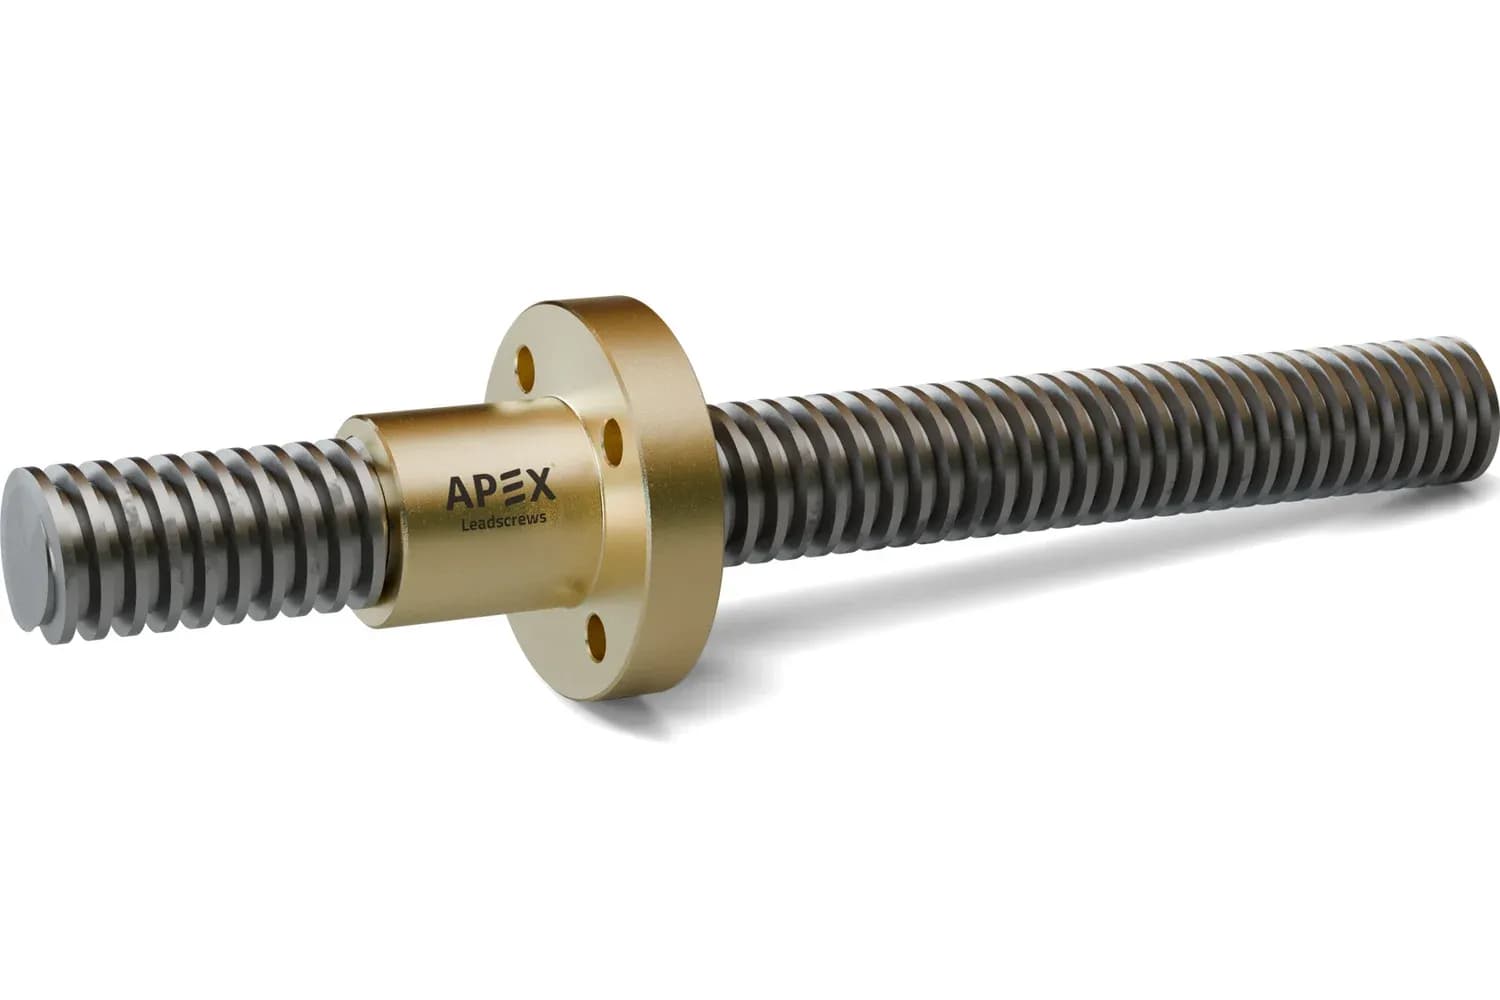
قبل تصفّح الكتالوجات، حدّد بيئة التشغيل ومعطيات النظام.
- ما المكوّن الذي يتحرك، وما مقدار القوة أو الوزن الذي يجب أن يتحمّله اللولب القائد؟
- ما مسافة الحركة الكلية وسرعة التشغيل المطلوبة؟
- ما مستوى دقة تحديد الموضع والخلوص المسموح المطلوبان؟
- هل سيعمل النظام باستمرار (دورة تشغيل عالية) أم بين حين وآخر فقط؟
- هل اتجاه التركيب أفقي أم رأسي أم مائل؟
حساب الحمل المحوري ومتطلبات العزم
حدّد أقصى حمل محوري () يؤثر على التجميعة. يعتمد عزم الدوران () اللازم لتحريك هذا الحمل على الخطوة المحورية وعلى كفاءة زوج اللولب والصامولة:
حيث هو العزم بوحدة N·m، و الحمل المحوري بوحدة N، و الخطوة المحورية بالمتر (المسافة المقطوعة في كل دورة)، و كفاءة زوج اللولب والصامولة (كسر عشري، من بيانات المورّد لنوع السنّ ومادة الصامولة). على سبيل المثال، يحتاج حمل 1000 N على خطوة محورية 4 mm بكفاءة مفترضة 40% إلى نحو 1.6 N·m، قبل إضافة احتكاك المحامل والتسارع.
حساب السرعة الخطية
تُحسب سرعة الحركة الخطية للصامولة () من سرعة المحرك ( بوحدة rpm) والخطوة المحورية ( بوحدة mm):
وتكون بوحدة mm/s. على سبيل المثال، تحرّك خطوة محورية 4 mm تدور بسرعة 600 rpm الصامولة بسرعة 40 mm/s.
نصيحة عملية: لا تختر لولباً قائداً بناءً على ما كان مركّباً على الماكينة سابقاً فقط. قيّم دائماً متطلبات الحمل والسرعة ودورة التشغيل الحالية أولاً.
الخطوة 2: حدّد القطر الصحيح للولب القائد
يحدّد القطر الخارجي المتانة الميكانيكية للعمود، وصلابته الالتوائية، ومقاومته للانحناء تحت الحمل.
- اللوالب الأصغر من اللازم: قد تنحني أو تهتز أو تنبعج تحت أحمال الضغط.
- اللوالب الأكبر من اللازم: تضيف كتلة وتكلفة وعزم دوران غير ضروري، وتتطلب محركات أكبر.
تشمل العوامل الرئيسية المؤثرة في اختيار القطر:
- الحمل المحوري المؤثر على اللولب.
- الطول غير المدعوم بين دعامات المحامل.
- التحميل بالضغط مقابل الشدّ (خطر الانبعاج).
بالنسبة للوالب القائدة الطويلة العاملة تحت ضغط محوري، يُعدّ الانبعاج الإنشائي نمط فشل حرجاً. فحتى لو كانت المادة قوية بما يكفي لتحمّل القوة الساكنة، قد تتسبب نسبة الطول إلى القطر في انحناء عمودي كارثي.
نصيحة عملية: قيّم القطر دائماً بناءً على الطول غير المدعوم وحدود الانبعاج، وليس على سعة الحمل وحدها.
الخطوة 3: اختر المواد المناسبة وتحقّق من إجهاد العمود
تؤثر مادة اللولب القائد في المتانة ومقاومة التآكل بالاحتكاك ومقاومة الصدأ والأداء الحراري.
من أزواج المواد الشائعة:
- الفولاذ الكربوني / السبائكي (مثل EN8 وEN19 وEN24): متانة عالية للماكينات العامة ونقل القدرة.
- الفولاذ المقاوم للصدأ (SS303 وSS304 وSS316 وSS410 وSS420): ضروري للبيئات المسببة للتآكل، وتصنيع الأغذية، والأنظمة الطبية، والأتمتة الخارجية.
- مواد الصامولة (البرونز، اللدائن الهندسية، الأسيتال/Delrin): تعمل الصامولة واللولب كزوج احتكاكي. يتحمّل البرونز الأحمال المحورية العالية والظروف الحرارية، بينما تقلل البوليمرات ذاتية التزييت الاحتكاك والضجيج في التطبيقات الأخف.
للتحقق من العمود المختار مقابل الأحمال، احسب الإجهادات على قطره الجذري (الأصغر) . يولّد عزم الدوران إجهاد قصّ، ويولّد الحمل المحوري إجهاد شدّ أو ضغط:
يجب أن يبقى الإجهادان أقل بكثير من الإجهاد المسموح لمادة اللولب. وفي الأعمدة الطويلة تحت الضغط، يحدّد الانبعاج (الخطوة 2) الحدّ عادةً قبل أن تحدّده هذه الإجهادات.
الخطوة 4: اختر شكل السنّ الأمثل
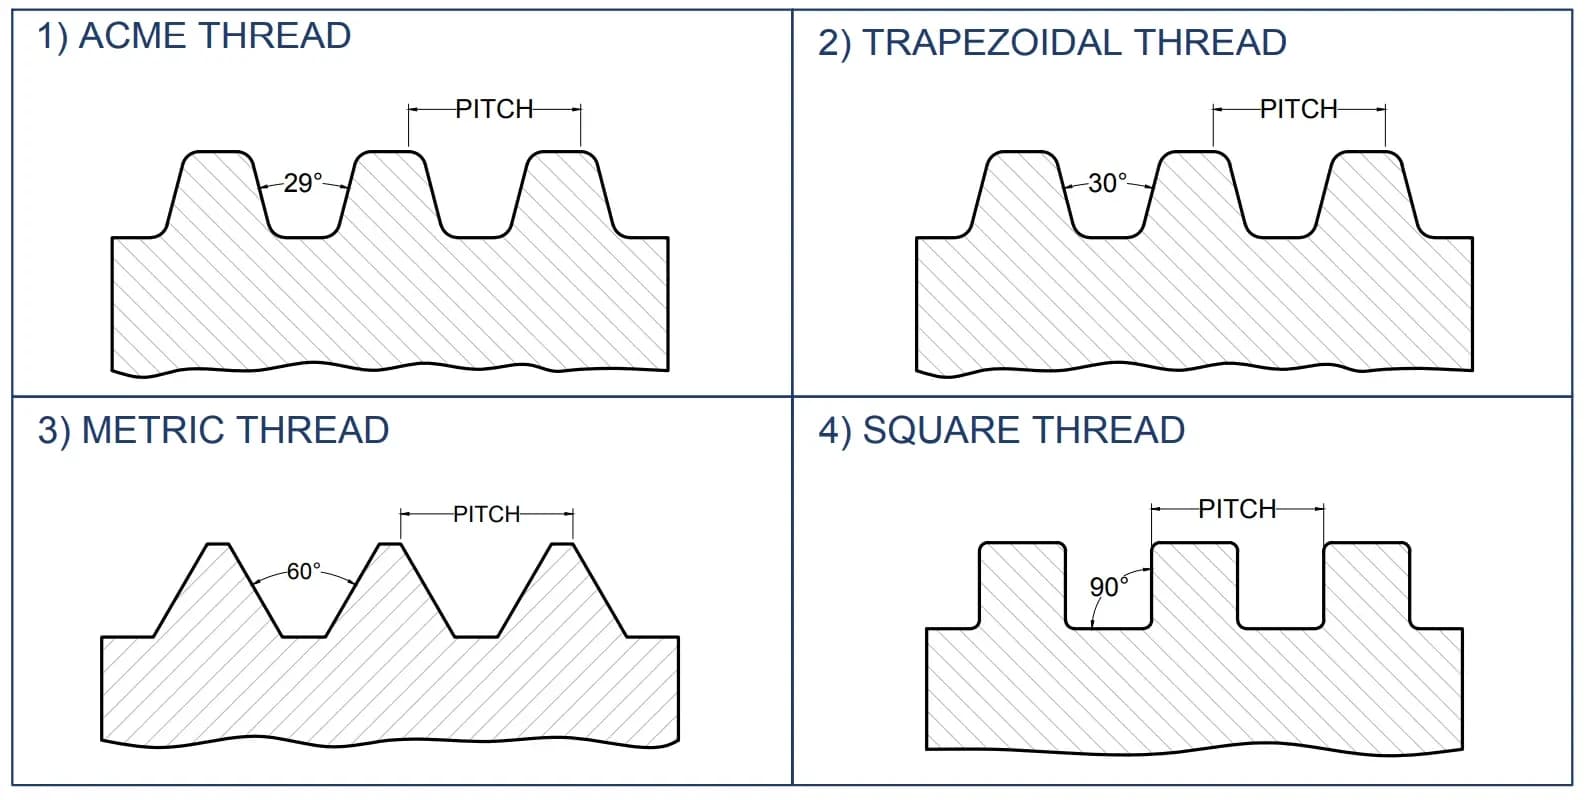
توازن هندسة السنّ بين كفاءة نقل القدرة، وقدرة التحمّل، والدقة، وتكلفة التصنيع.
- سنّ Acme (زاوية 29°): الشكل القياسي في المناطق التي تستخدم النظام الإمبراطوري لنقل القدرة والروافع وضبط الماكينات.
- السنّ شبه المنحرف (زاوية 30°): المعيار الصناعي المتري في الأتمتة حول العالم، ويوفّر مقاومة قصّ عالية وتعشيقاً سلساً مع الصامولة.
- السنّ المتري (زاوية 60°): يُستخدم في الأجهزة الدقيقة الصغيرة، وتحديد المواضع الخفيف، أو تطبيقات التثبيت العامة.
- السنّ المربع (زاوية 90°): يوفّر كفاءة ميكانيكية أعلى بفضل انعدام القوة القطرية، لكنه أصعب في التصنيع وأصعب في تعويض التآكل.
تُصنع اللوالب القائدة من Apex بأسنان شبه منحرفة وACME، وكذلك لوالب قائدة بسنّ مربع.
نصيحة عملية: عند استبدال لولب قائم، لا يكفي فحص الأسنان بالنظر. تحقّق من الخطوة وزاوية السنّ ومعيار الشكل قبل الطلب لتجنّب مشكلات التركيب.
الخطوة 5: ميّز بين الخطوة والخطوة المحورية
الخطوة والخطوة المحورية معاملان أساسيان يحدّدان السرعة الخطية واختيار حجم المحرك.
- الخطوة (P): المسافة المحورية بين قمّتي سنّين متجاورين.
- الخطوة المحورية (L): المسافة المحورية التي تقطعها الصامولة على اللولب خلال دورة كاملة 360°.
الخطوة المحورية تساوي الخطوة مضروبة في عدد البدايات :
- لولب أحادي البداية: الخطوة المحورية = الخطوة (مثلاً خطوة 2 mm = حركة خطية 2 mm في كل دورة).
- لولب ثنائي البداية: الخطوة المحورية = الخطوة × 2 (مثلاً خطوة 2 mm = حركة خطية 4 mm في كل دورة).
- لولب رباعي البدايات: الخطوة المحورية = الخطوة × 4 (مثلاً خطوة 2 mm = حركة خطية 8 mm في كل دورة).
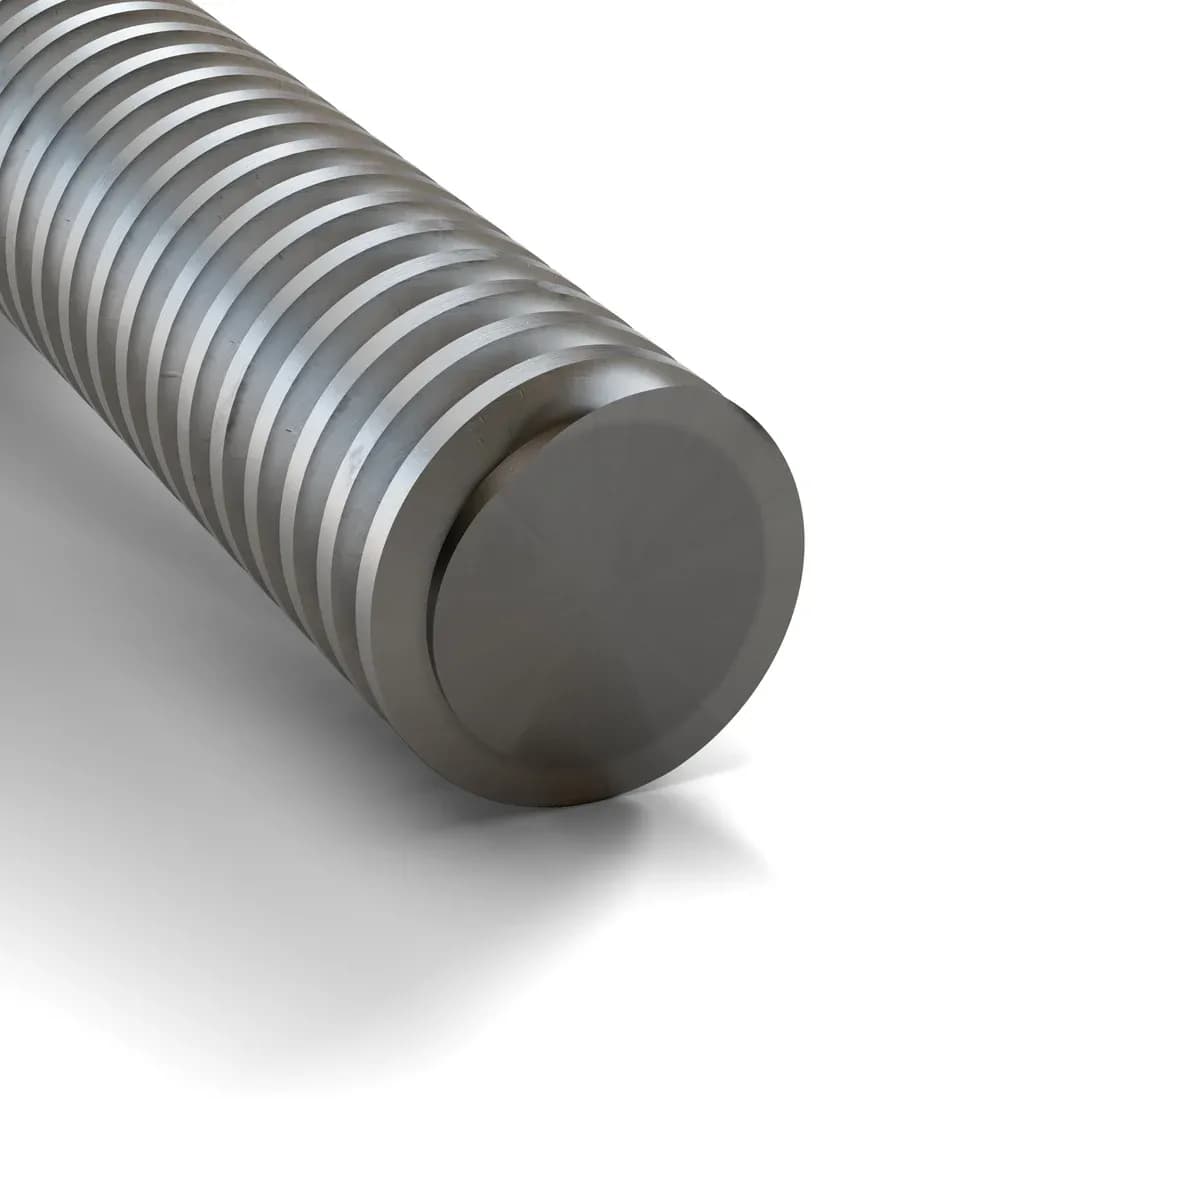 بداية واحدة: Ø20، الخطوة 4 mm، الخطوة المحورية 4 mm
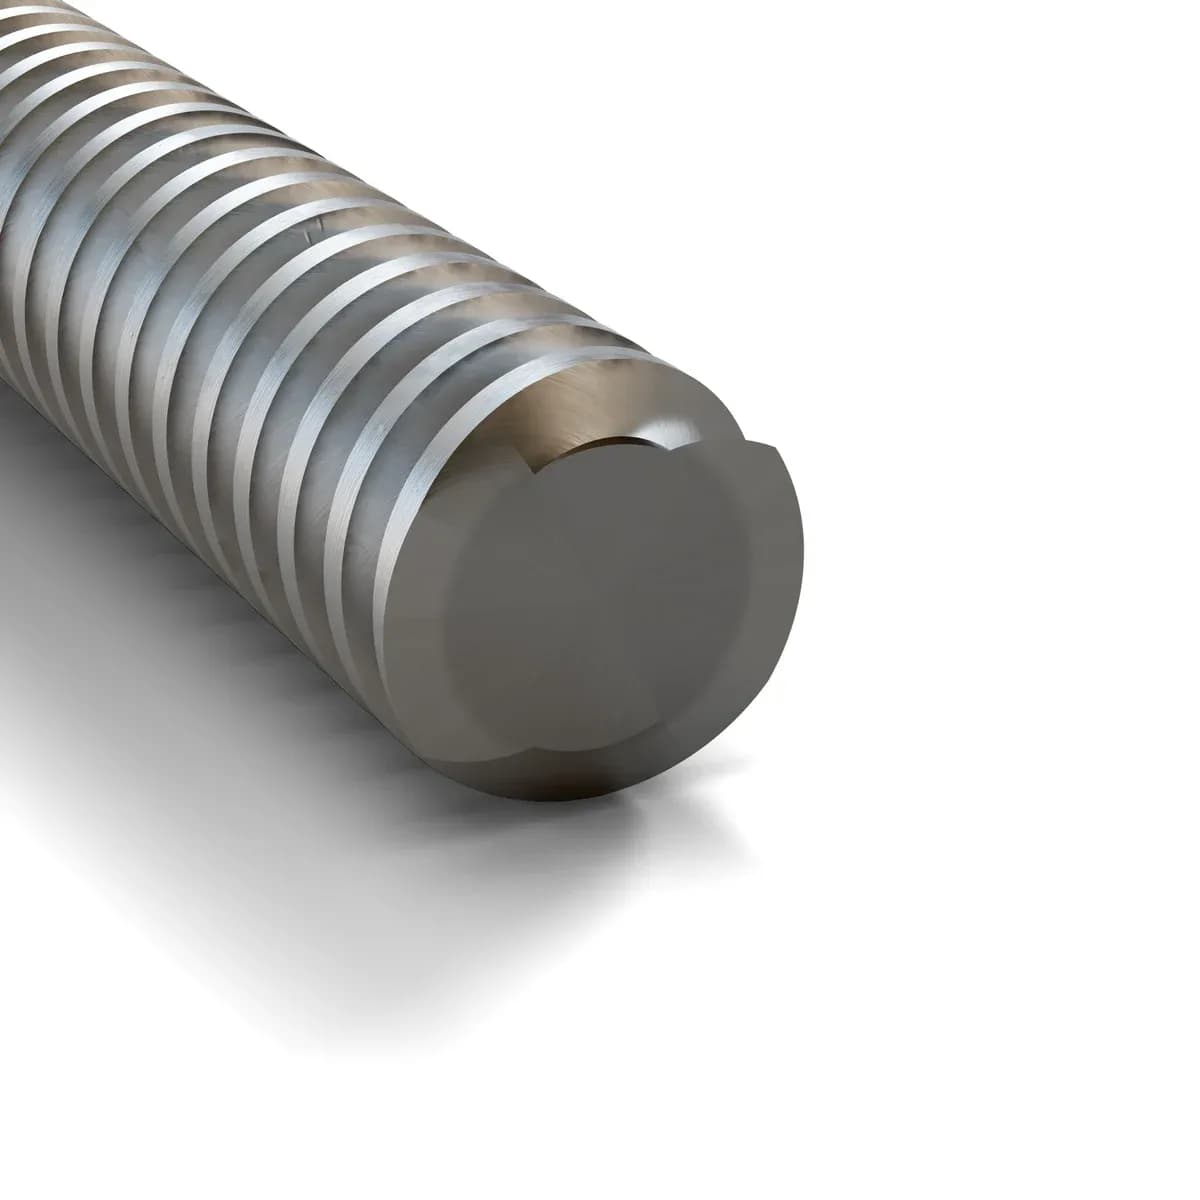 بدايتان: Ø8، الخطوة 2 mm، الخطوة المحورية 4 mm
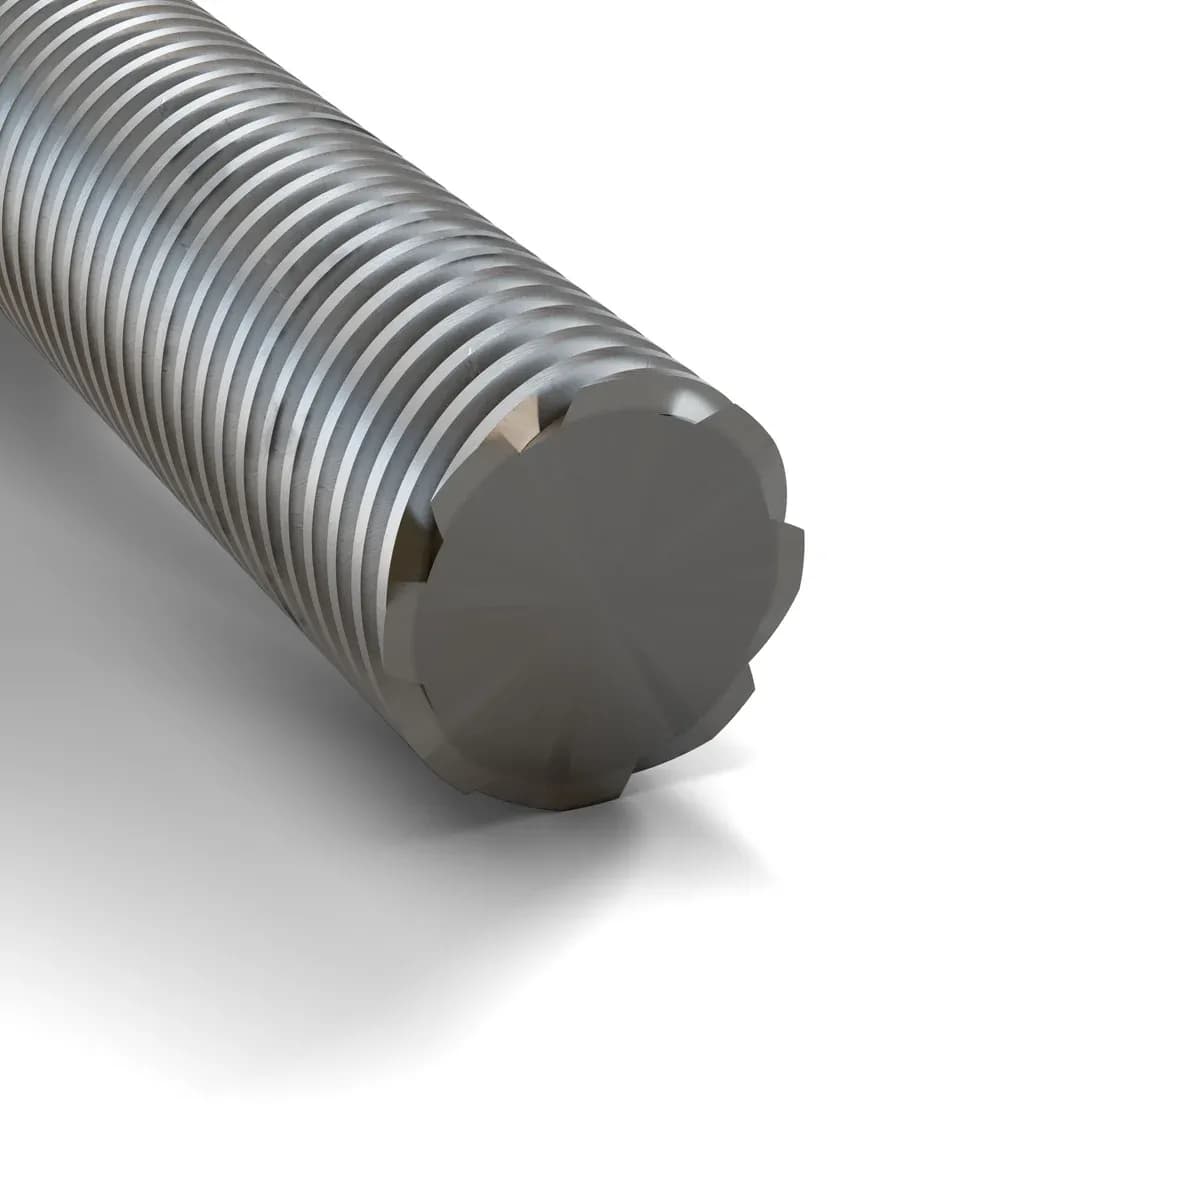 ثماني بدايات: Ø16، الخطوة 2 mm، الخطوة المحورية 16 mm
تحقّق اللوالب متعددة البدايات حركة خطية سريعة بسرعات محرك أقل. لكن الخطوات المحورية الأكبر تقلّل الميزة الميكانيكية وتزيد خطر الدفع العكسي تحت الأحمال الرأسية. اطّلع على اللوالب القائدة متعددة البدايات من Apex.
نصيحة عملية: احسب المسافة الدقيقة التي يجب أن تتحركها ماكينتك في كل دورة للمحرك قبل الاختيار بين الهندسة أحادية البداية ومتعددة البدايات.
الخطوة 6: اختر نوع الصامولة وعالج الخلوص
تنقل الصامولة القوة من العمود الدوّار إلى العربة. واختيار الصامولة الخاطئة يسبب انحراف الموضع أو خلوصاً مفرطاً أو انحشاراً مبكراً.
أشكال الصواميل
- الصامولة العادية: صغيرة الحجم واقتصادية حيث يكون الخلوص الميكانيكي القياسي مقبولاً.
- صامولة الشفة: مزوّدة بشفة تثبيت للربط المباشر بالمسامير على طاولات الماكينات.
- الصامولة المانعة للخلوص: مزوّدة بآلية نابض مسبق الشدّ أو تصميم صامولة مشقوقة يلغي اللعب المحوري عند عكس الاتجاه.
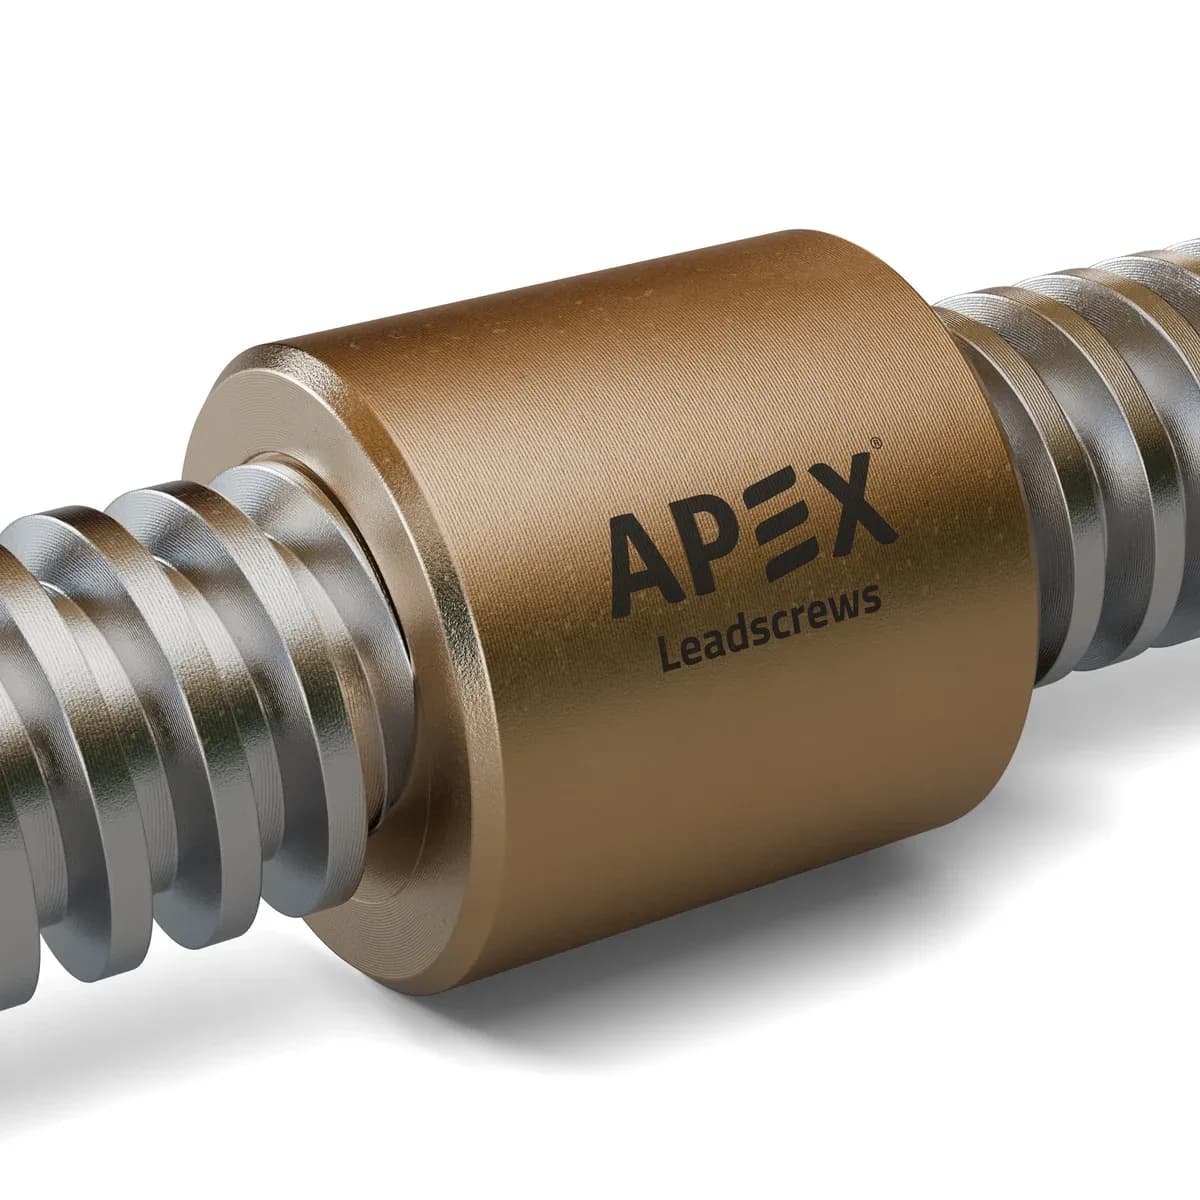 صامولة عادية (كُمّ)، برونز
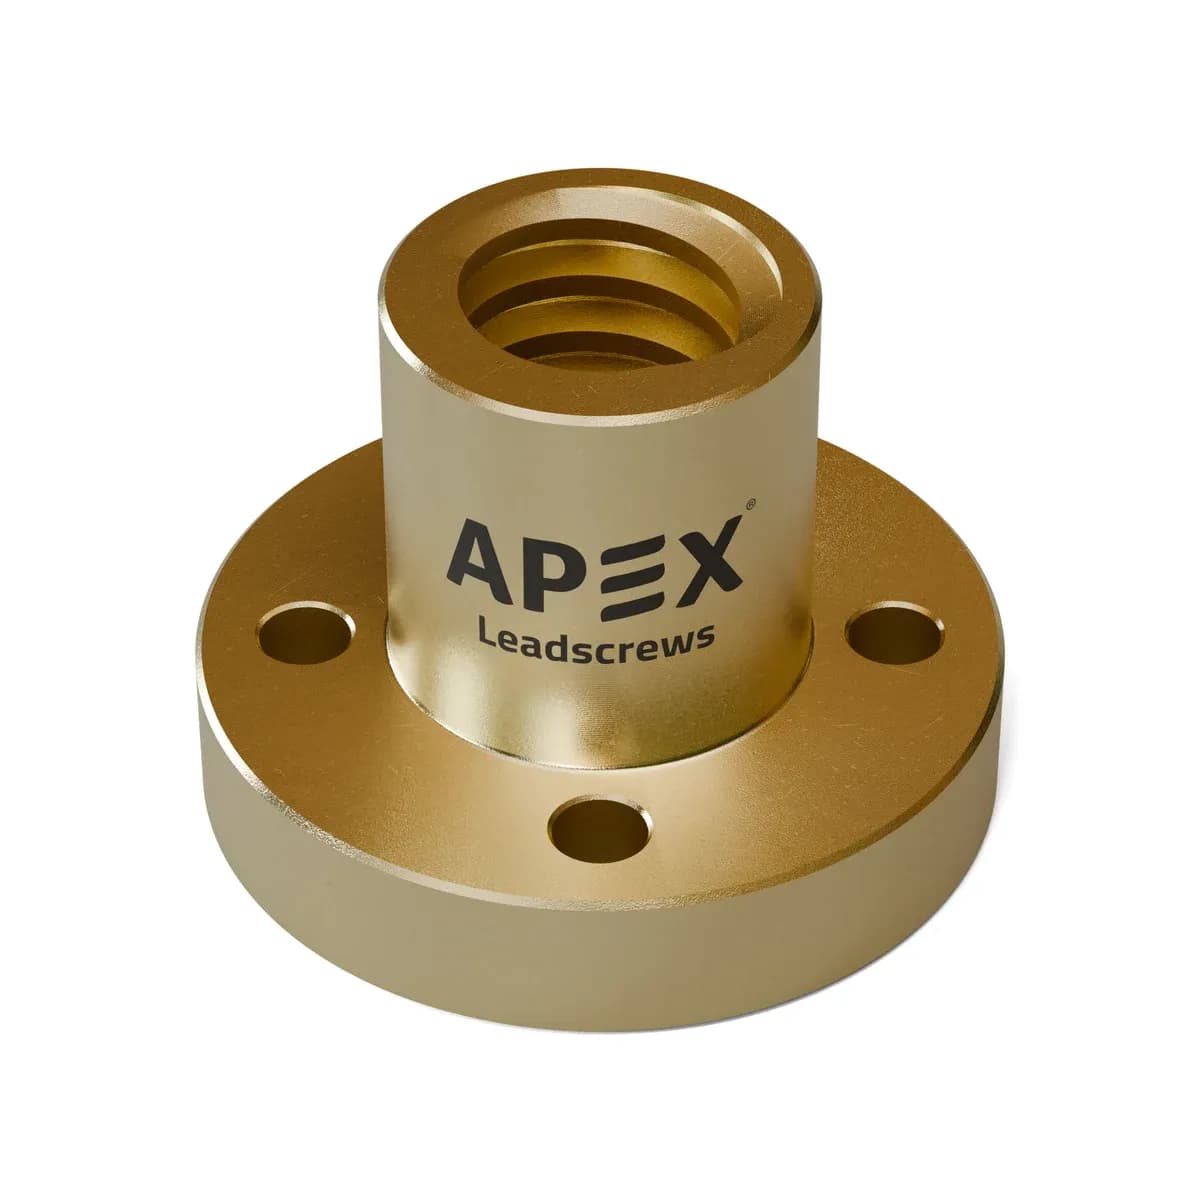 صامولة شفة، نحاس
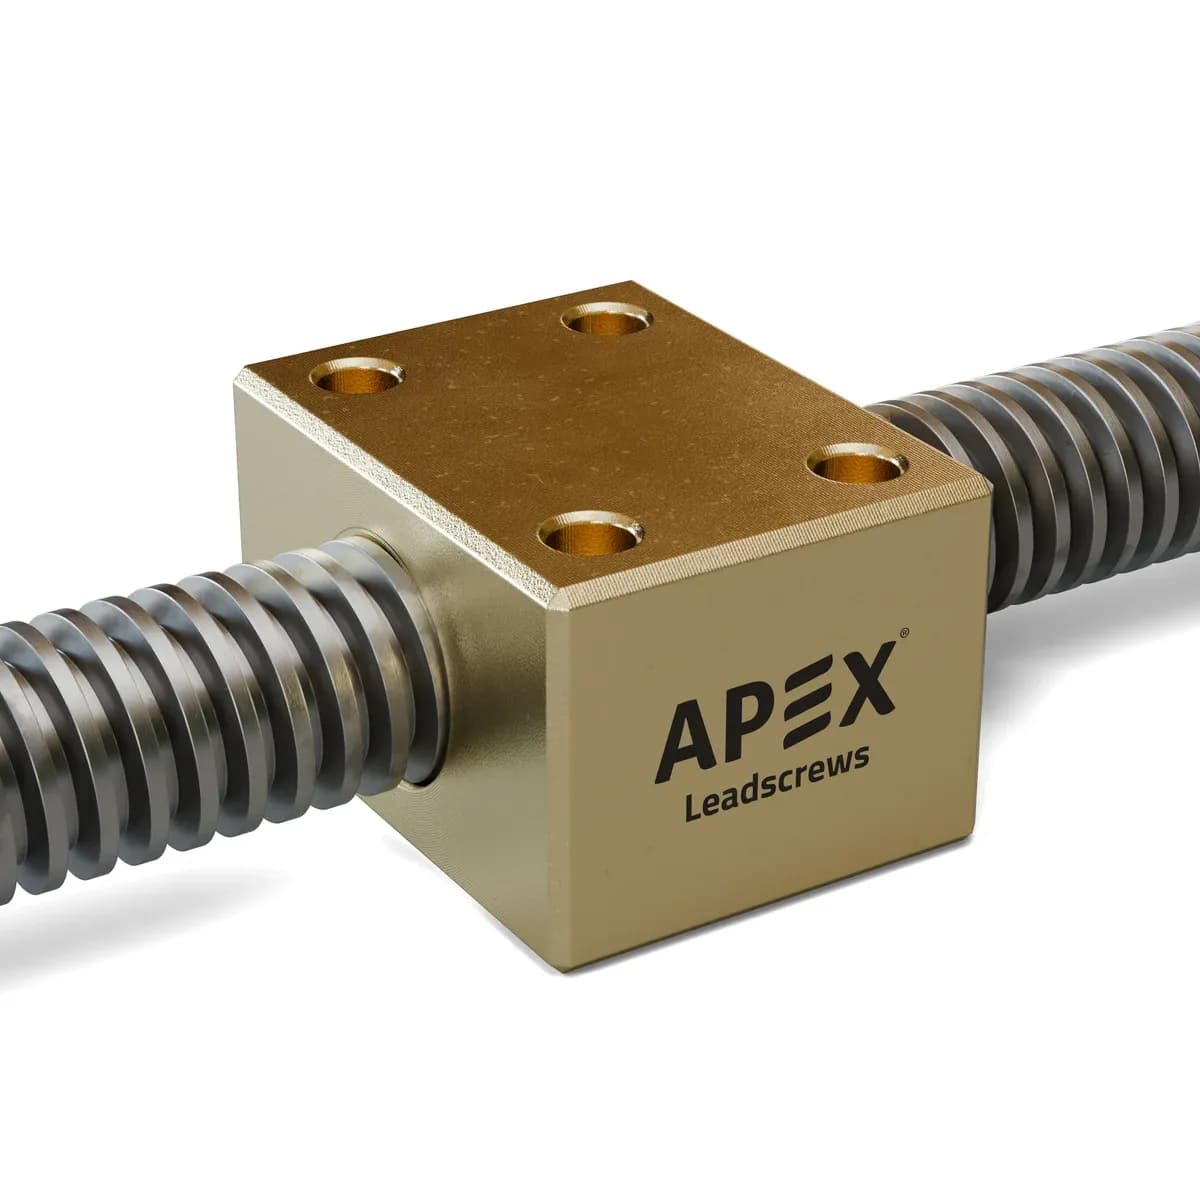 صامولة كتلة، نحاس
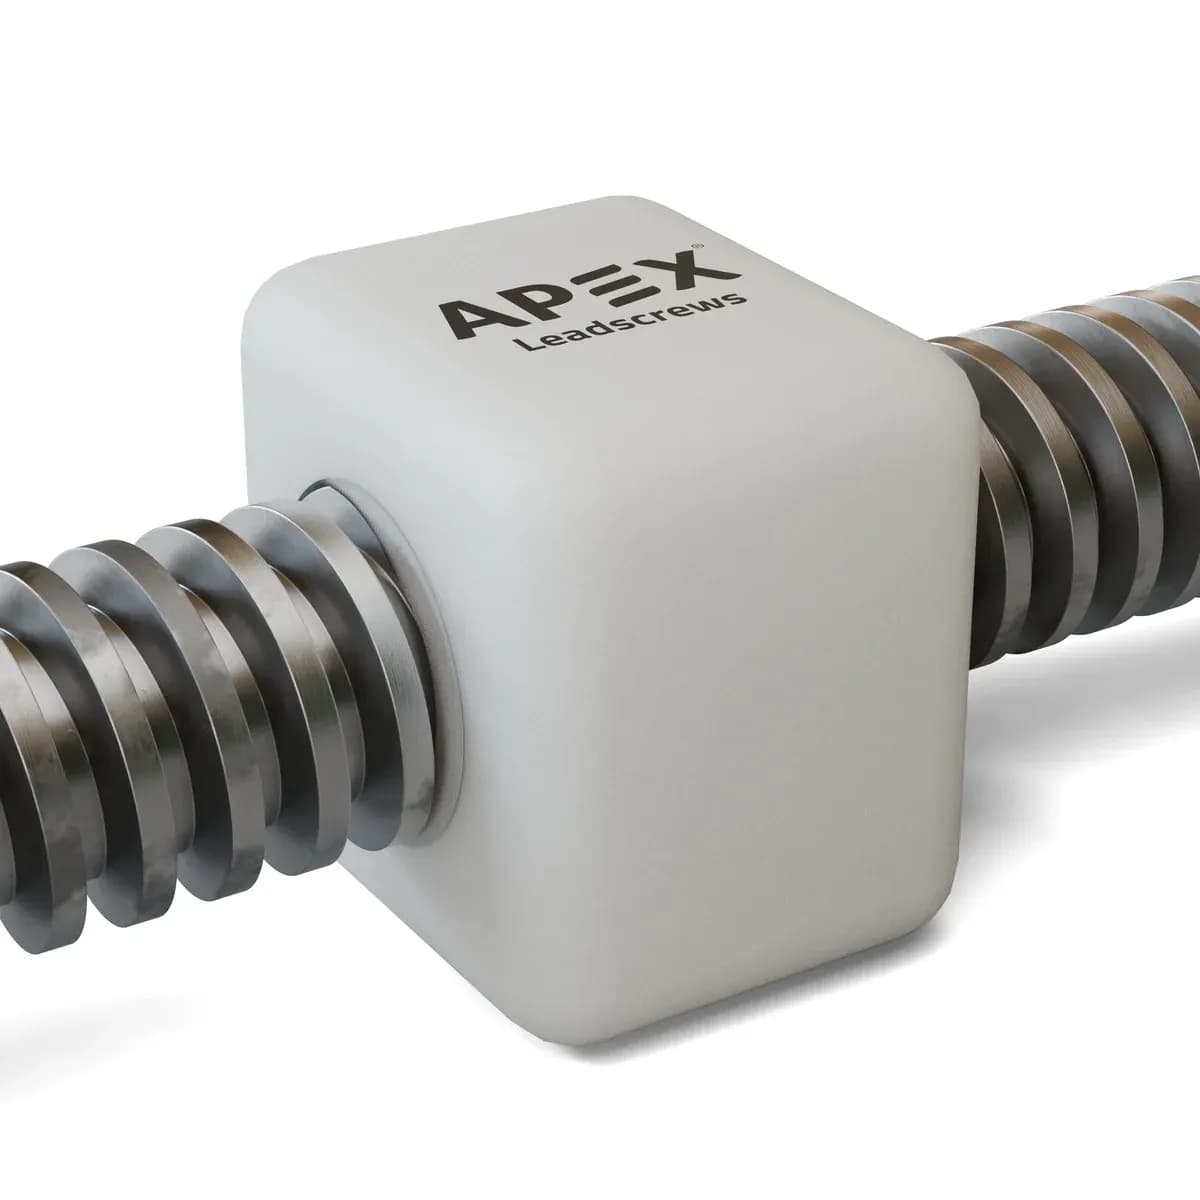 صامولة كتلة، Delrin (ذاتية التزييت)
الخلوص هو اللعب المحوري الحرّ بين أسنان اللولب والصامولة عند انعكاس الحركة. إذا كان نظام CNC أو الطابعة ثلاثية الأبعاد أو نظام الفحص لديك يعكس الاتجاه كثيراً ويتطلب تكرارية عالية، فإن الصامولة المانعة للخلوص ضرورية.
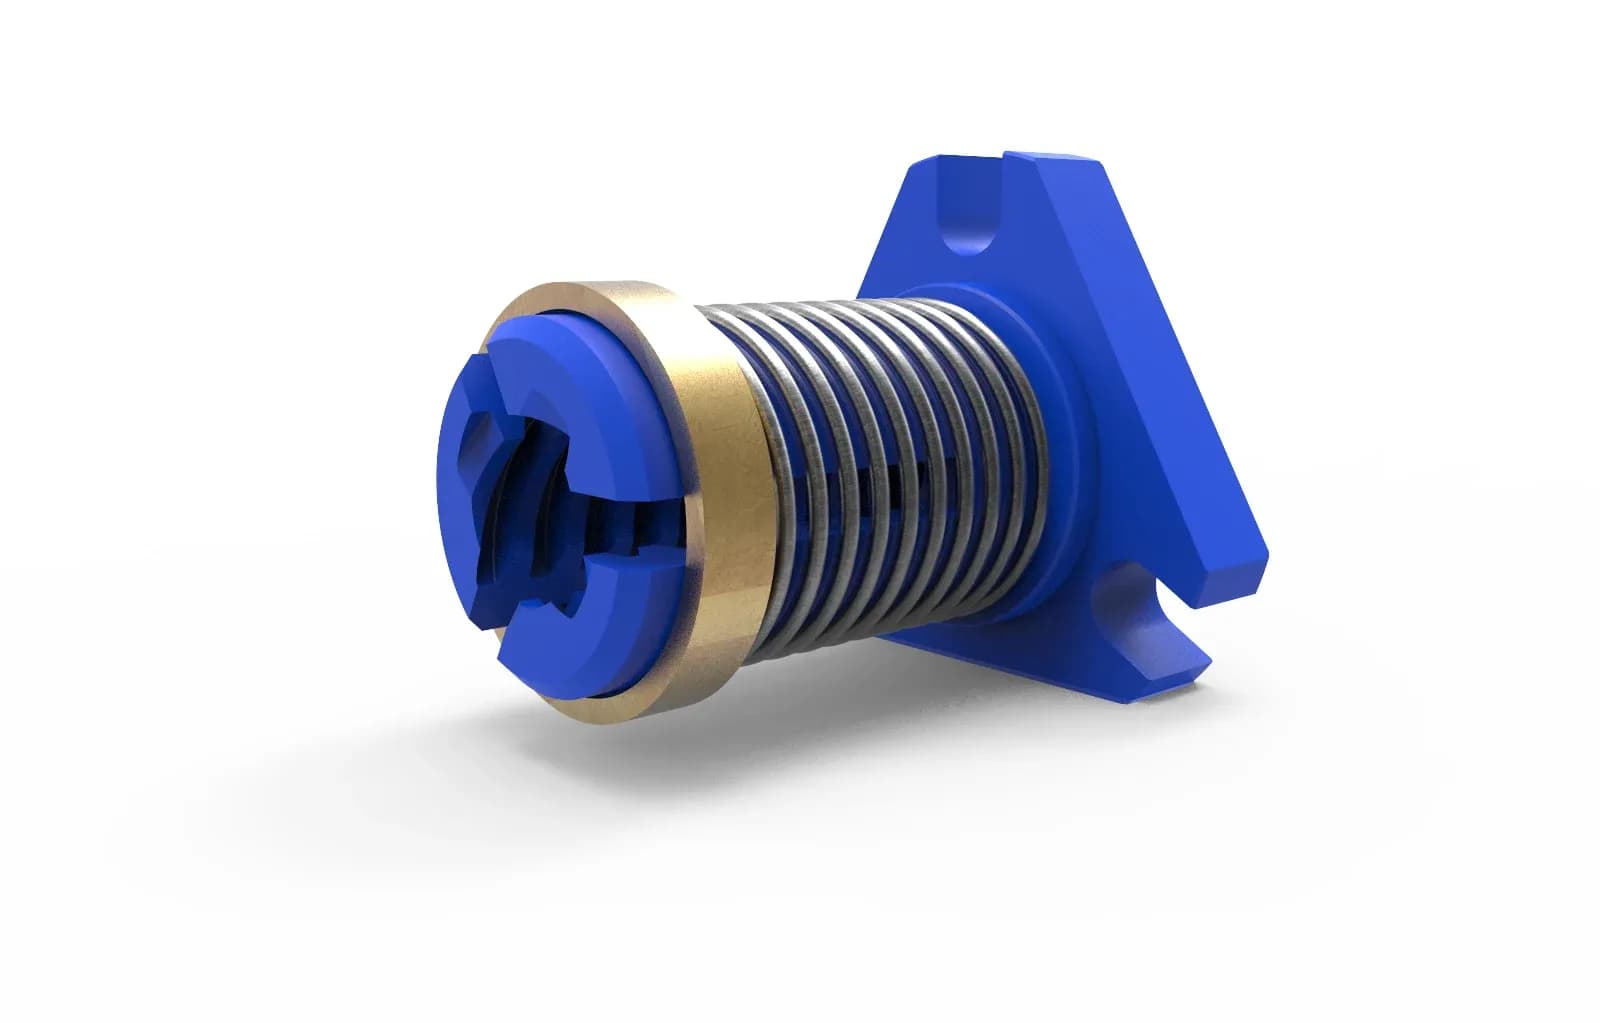
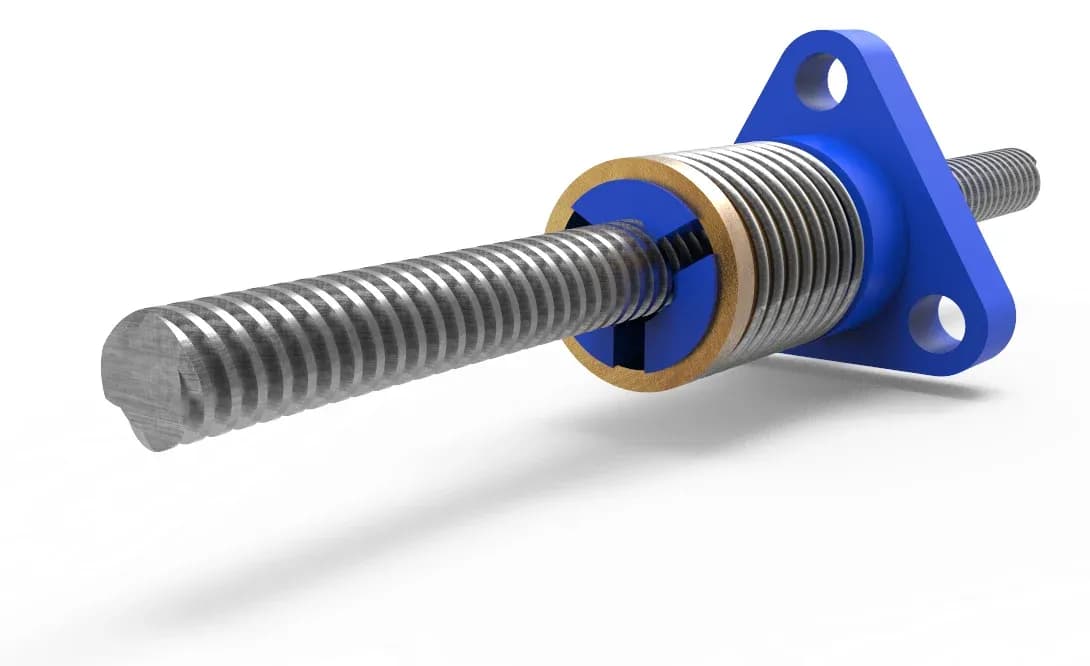
نصيحة عملية: أبلغ مورّدك بالتفاوت الموضعي الدقيق المطلوب. تزيد الصواميل المانعة للخلوص عزم السحب قليلاً، ويجب أخذ ذلك في الحسبان عند اختيار المحرك.
جميع أنواع صواميل Apex موجودة في صفحة الصواميل القائدة.
الخطوة 7: تحقّق من التركيب والمحاذاة ودورة التشغيل
حتى اللولب القائد المحسوب بشكل صحيح سيقلّ أداؤه أو يفشل مبكراً إذا لم تكن المحاذاة سليمة.
- ترتيب الدعم: تُغيّر ترتيبات المحامل ثابت-حر، أو ثابت-مدعوم، أو ثابت-ثابت السرعةَ الدورانية الحرجة وحدود الانبعاج تغييراً كبيراً.
- دقة المحاذاة: يسبب عدم المحاذاة بين محور اللولب القائد وقضبان التوجيه الخطية أحمالاً جانبية وضجيجاً وسحب تيار عالياً وتآكلاً سريعاً.
- دورة التشغيل والاحتكاك: تولّد السرعات العالية المستمرة حرارة احتكاك. تأكد من تحديد الشحم أو الزيت أو مواد التزييت الجافة المناسبة لدورة التشغيل.
نصيحة عملية: إذا كان محرك التشغيل يسحب تياراً عالياً أو يصدر أصوات احتكاك، فأعد فحص محاذاة المحامل الطرفية وتوازي قضبان التوجيه قبل افتراض أن اللولب القائد معيب.
الخطوة 8: قارن طريقة التصنيع بالقيمة التشغيلية الإجمالية
تحدّد طريقة تصنيع السنّ مباشرةً دقة الخطوة المحورية وجودة السطح والانحراف الدوراني والتكلفة الإجمالية.
| الخاصية الفنية | تشكيل السنّ (بالدرفلة) | قطع السنّ (بالتشغيل) | تجليخ السنّ |
|---|---|---|---|
| السعر النسبي | أقل | متوسط | مرتفع / ممتاز |
| دقة الموضع | جيدة | أفضل | دقيقة جداً |
| تشطيب الشكل | ناعم / دقيق | متوسط النعومة | دقيق للغاية |
| انحراف العمود الدوراني | متوسط (حتى 0.1 mm) | متوسط (حتى 0.1 mm) | منخفض جداً (حتى 0.03 mm كحد أقصى) |
| دقة الخطوة (لكل متر) | 300 μm | 500 μm | 50 μm |
| زمن الإنتاج (1000 قطعة) | 1–2 أسبوع | 2–4 أسابيع | 5–9 أسابيع |
| المواد المتوافقة | MS، EN8، SS303، SS304، SS316 | EN8، EN19، WPS، EN24، SS303، SS304، SS410، SS420 | جميع المعادن الحديدية والمقسّاة |
نصيحة عملية: لا تشترِ لوالب قائدة بأسنان مجلّخة إذا كانت درفلة الأسنان القياسية تفي بمتطلبات الدقة لديك. وبالمثل، لا تتنازل عن الدقة في ماكينة طبية لتوفير التكلفة الأولية. ركّز على القيمة التشغيلية الإجمالية.
الخلاصة: أهم 8 أخطاء يجب تجنّبها عند اختيار اللولب القائد
- اختيار القطر بناءً على القطع الموجودة فقط دون إعادة حساب الحمل وحدود الانبعاج.
- الخلط بين خطوة السنّ والحركة الخطية للخطوة المحورية.
- إغفال الطول غير المدعوم للعمود وحدود السرعة الحرجة.
- اختيار صامولة قياسية في حين يتطلب تحديد الموضع مع الانعكاس تقنية مانعة للخلوص.
- تجاهل دورة التشغيل وتراكم الحرارة أثناء التشغيل المستمر بسرعة عالية.
- إهمال محاذاة العمود مع قضبان التوجيه أثناء التركيب.
- افتراض أن جميع أشكال الأسنان المتشابهة في المظهر قابلة للتبادل.
- تقييم المورّدين على السعر الأولي فقط بدلاً من الدقة على المدى الطويل والدعم الفني.
لست متأكداً من اللولب القائد الذي تحتاجه؟
في Apex Leadscrews من Malkar Industries، نؤمن بأن مسؤوليتنا تتجاوز بكثير تصنيع القطع الدقيقة. سواء كان لديك رسم إنتاج نهائي أو مشكلة حركة غير محددة في ماكينة قائمة، فإن فريقنا الهندسي هنا لمساعدتك. وحتى إن لم تشترِ منا، يمكنك التواصل معنا للحصول على التوجيه الفني والتقييم الهندسي.