
فهم التخريش: ما هو ولماذا يهم في التصنيع
في هذه الصفحة
ما هو التخريش؟
التخريش عملية تشغيل متخصصة تُستخدم أساسًا لتطبيقات القبضة. وتتضمن طبع سلسلة من الخطوط المستقيمة أو المائلة أو المتقاطعة على سطح المادة، عادةً عبر عملية على المخرطة. وتخدم الأنماط الناتجة، المسماة تخريشات، أغراضًا وظيفية وجمالية في قطاعات السيارات والطيران والسلع الاستهلاكية.
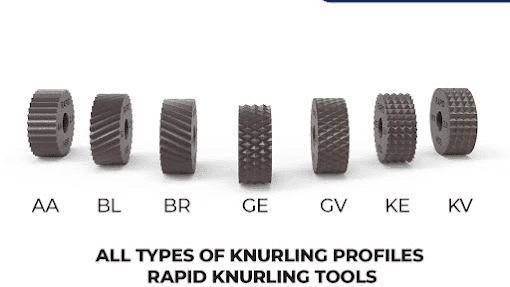
أنواع أنماط التخريش
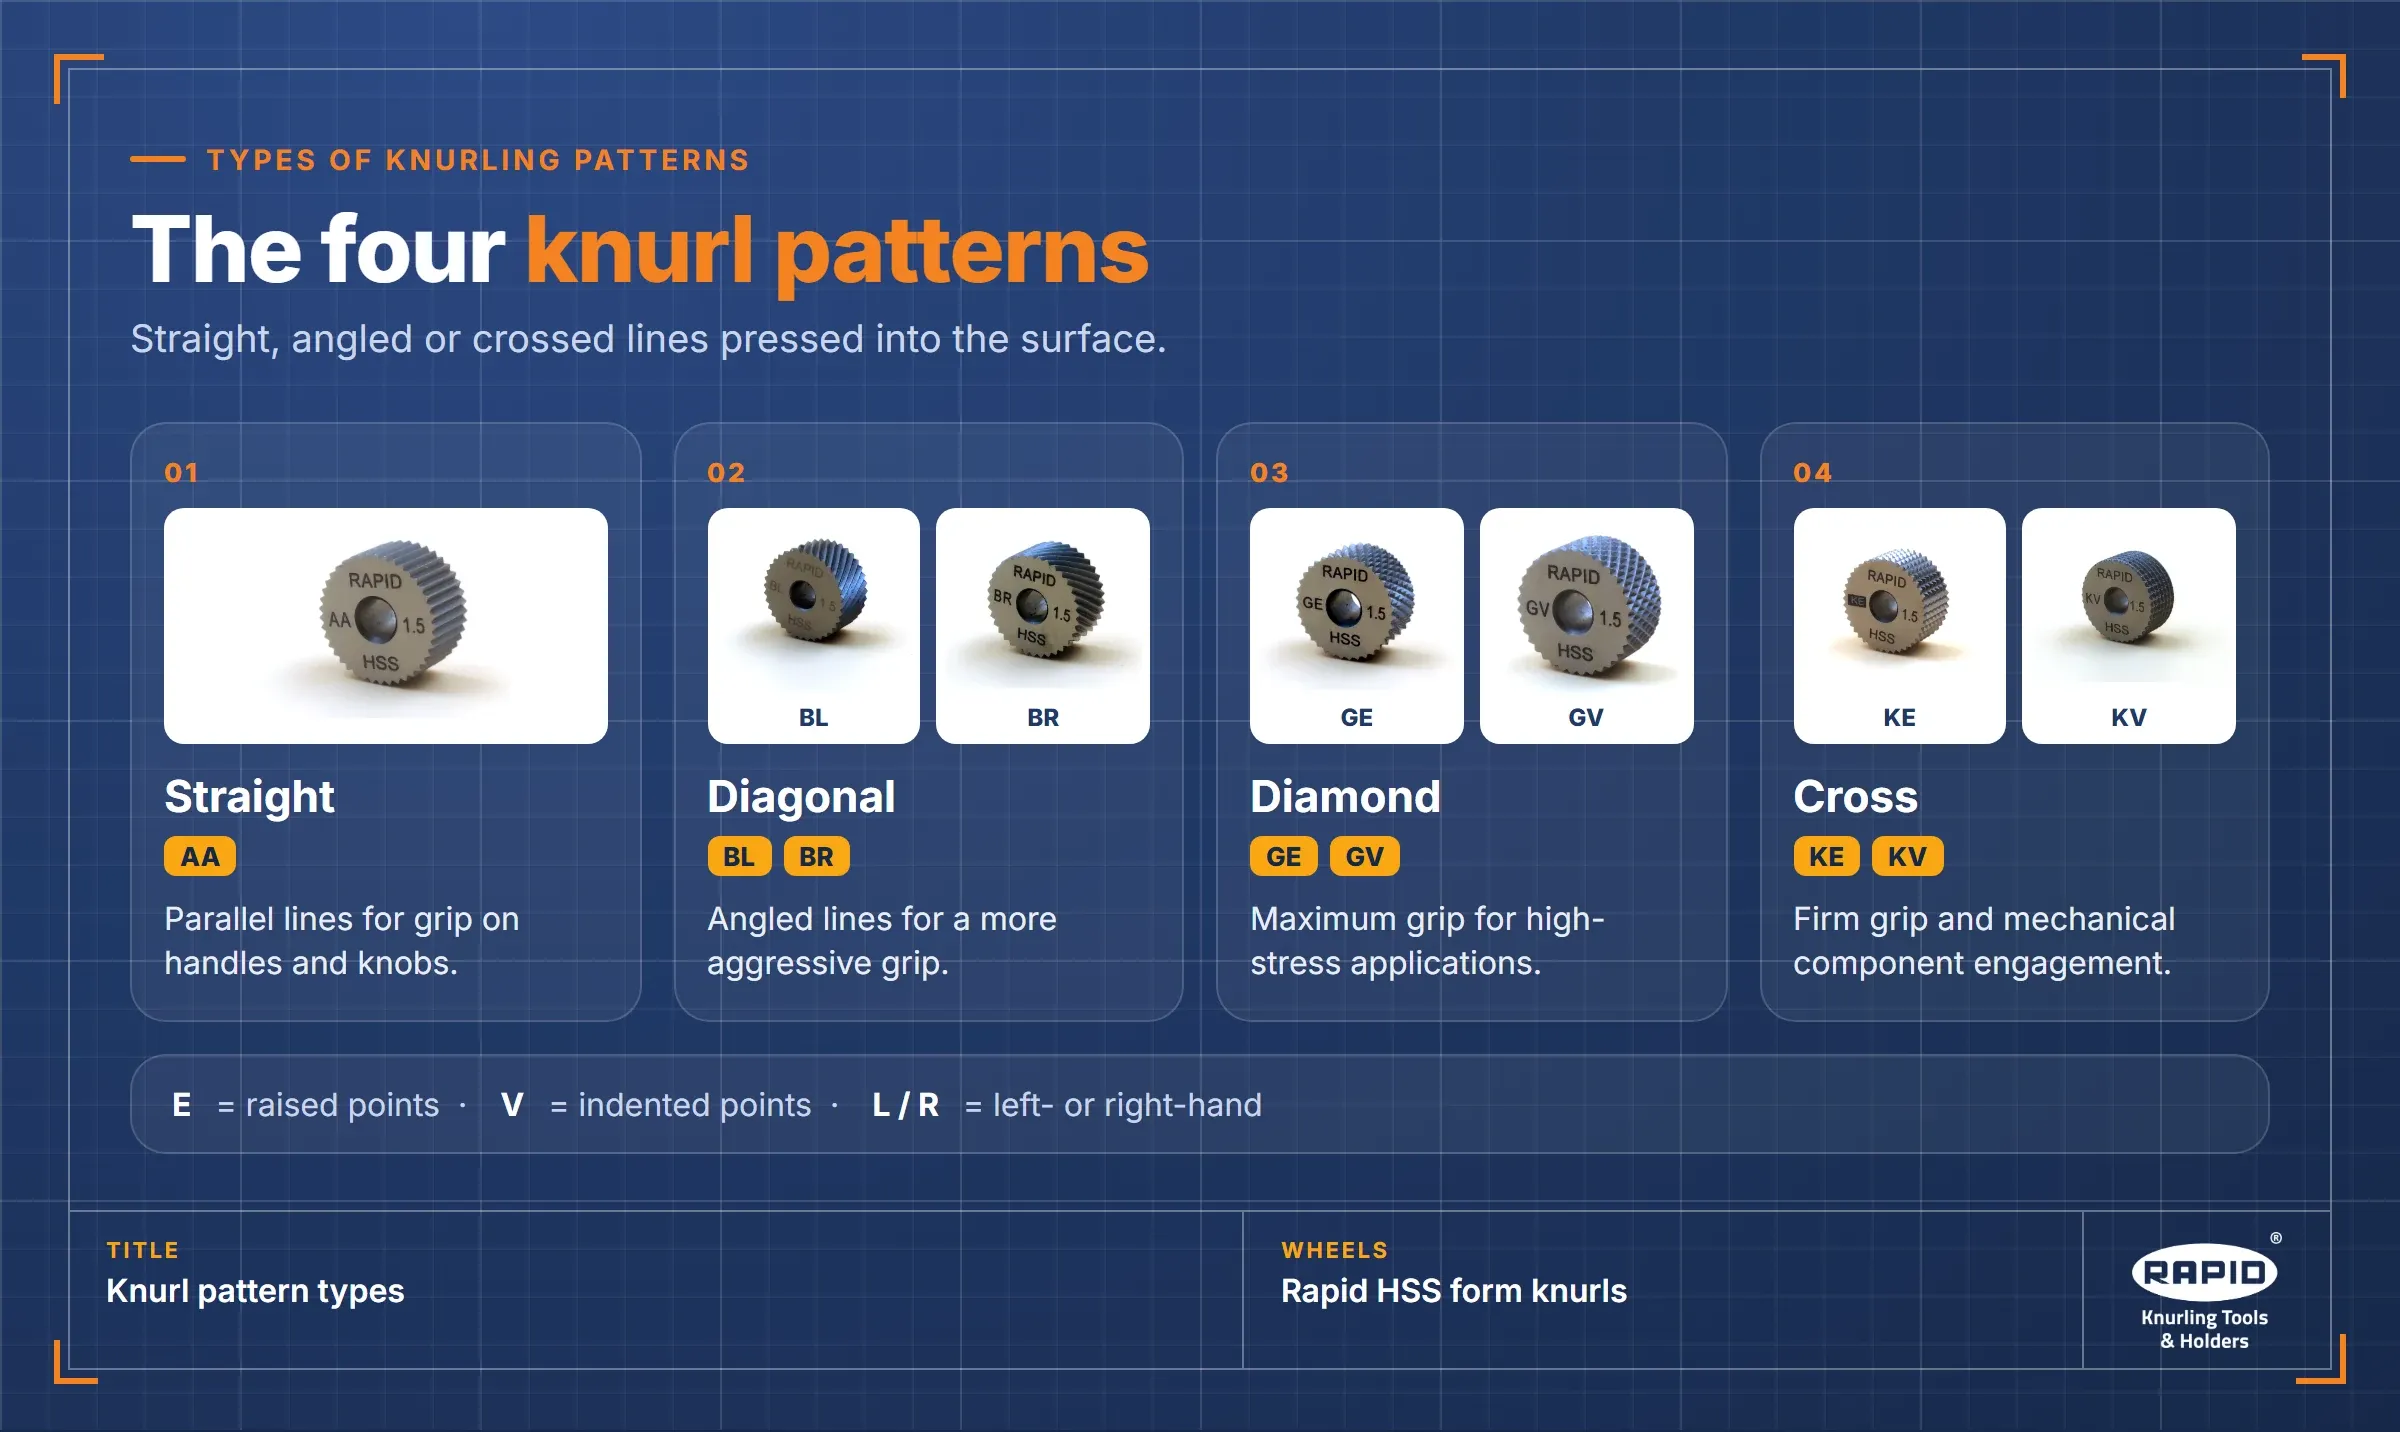
توجد أربع فئات رئيسية لأنماط التخريش.
1. التخريش المستقيم (AA)
يُنشئ خطوطًا متوازية لتحسين القبضة على المقابض والأزرار.
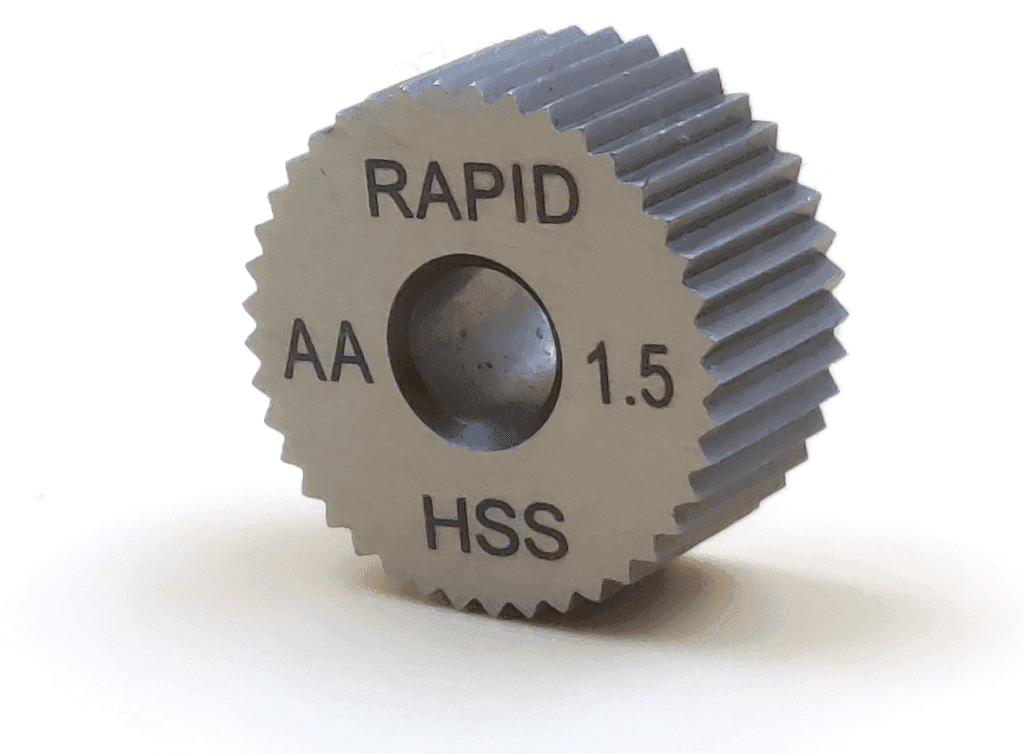
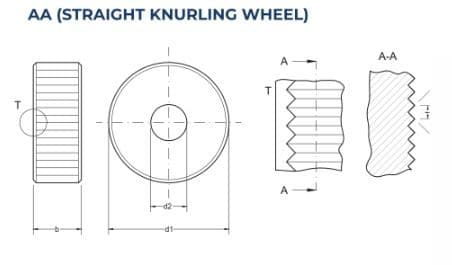
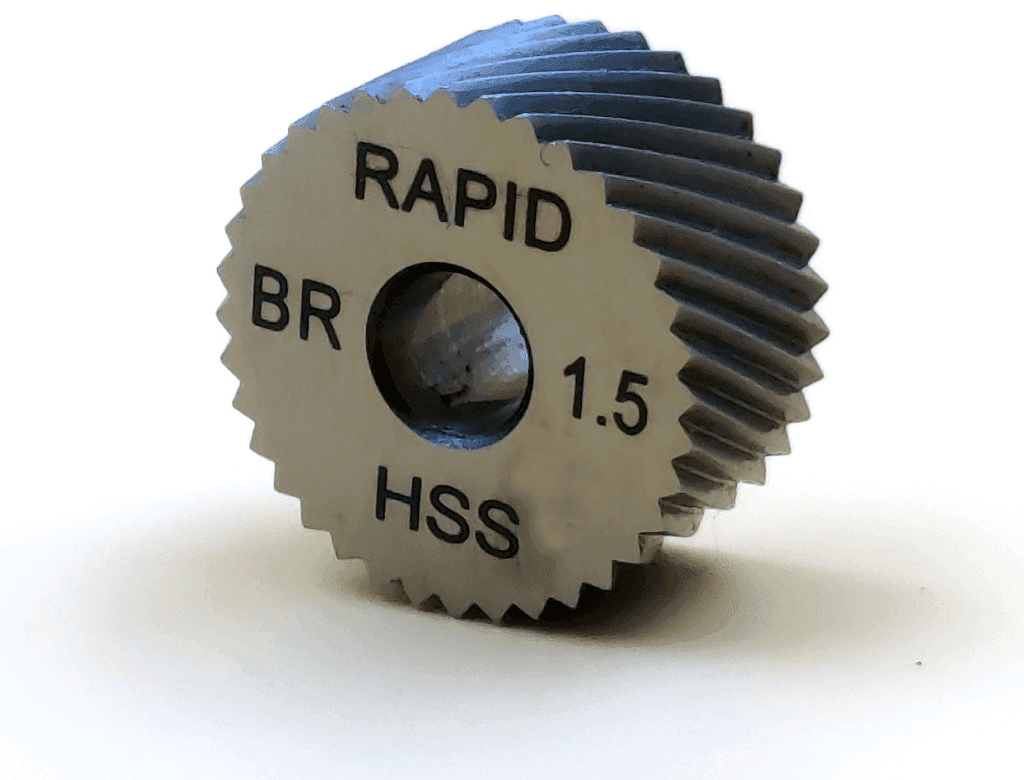
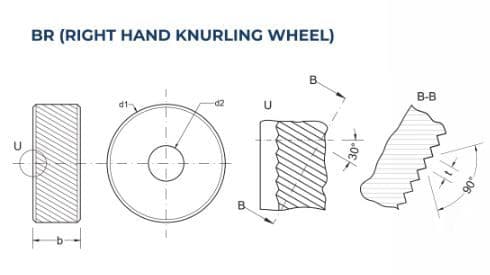
2. التخريش المائل (BL وBR)
يتميز بخطوط مائلة لقبضة أقوى.
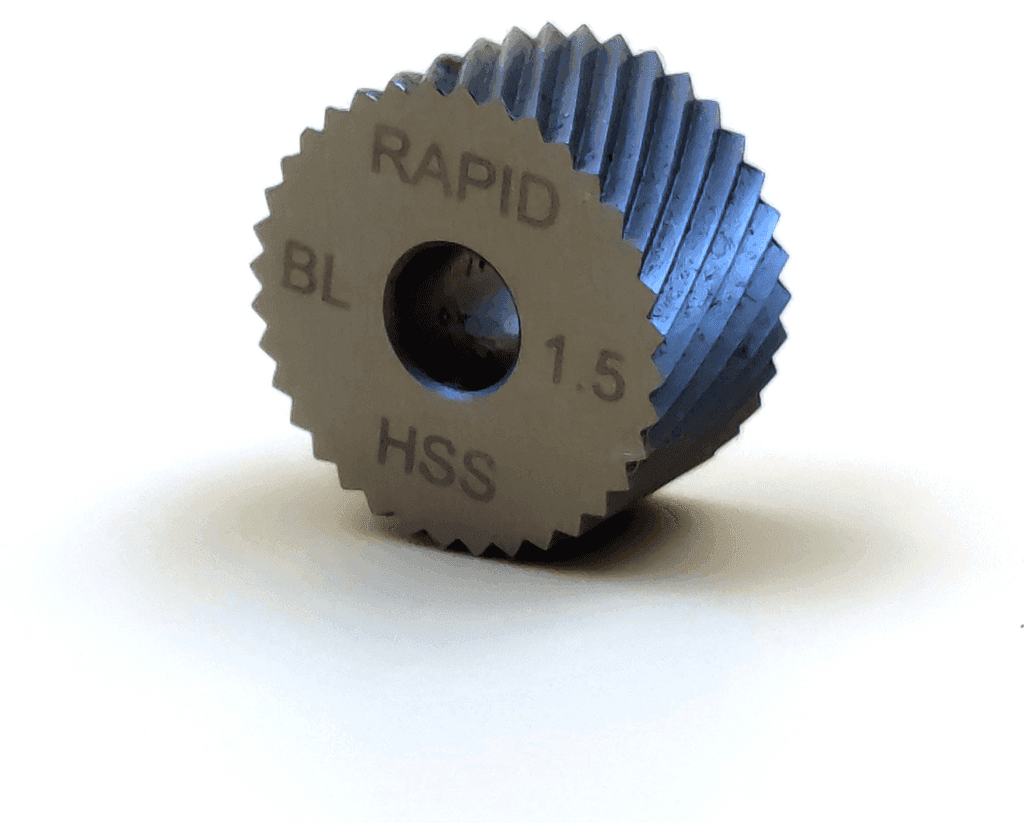
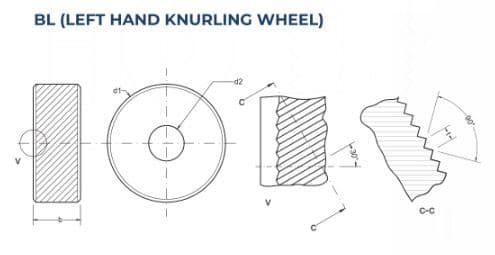
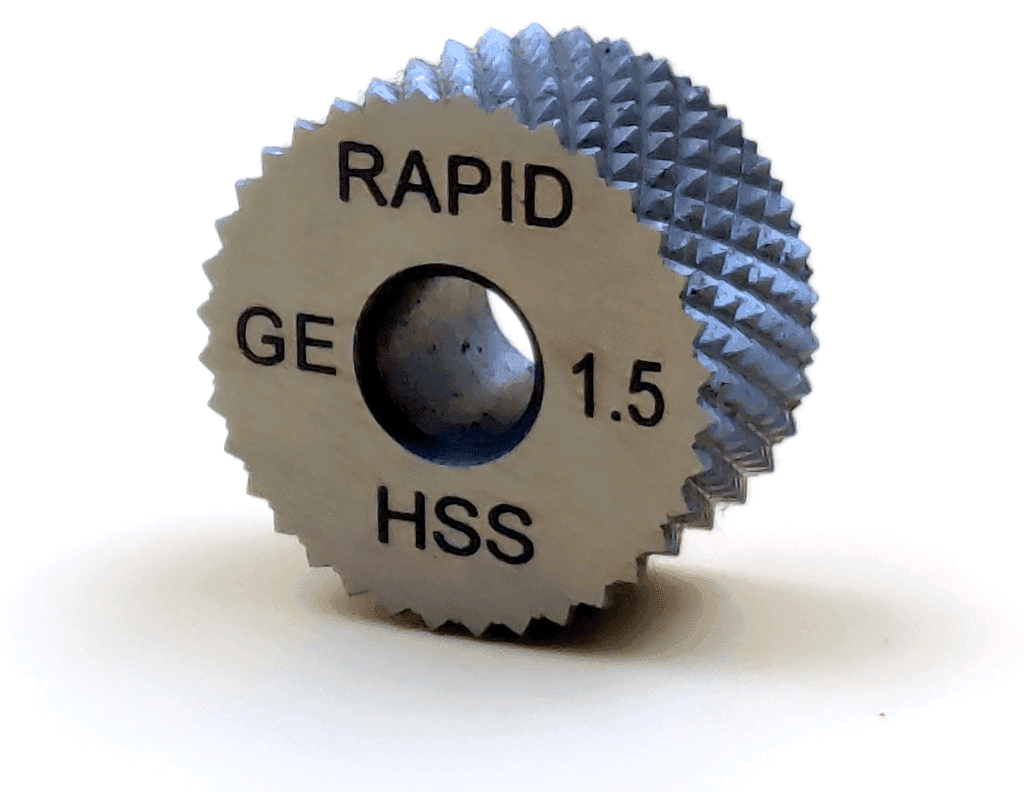
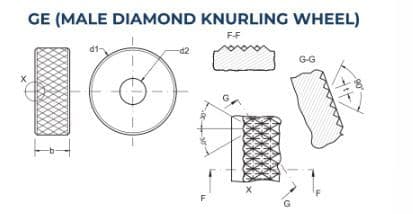
3. التخريش المعيّني (GE وGV)
يوفر أقصى قبضة للتطبيقات عالية الإجهاد.
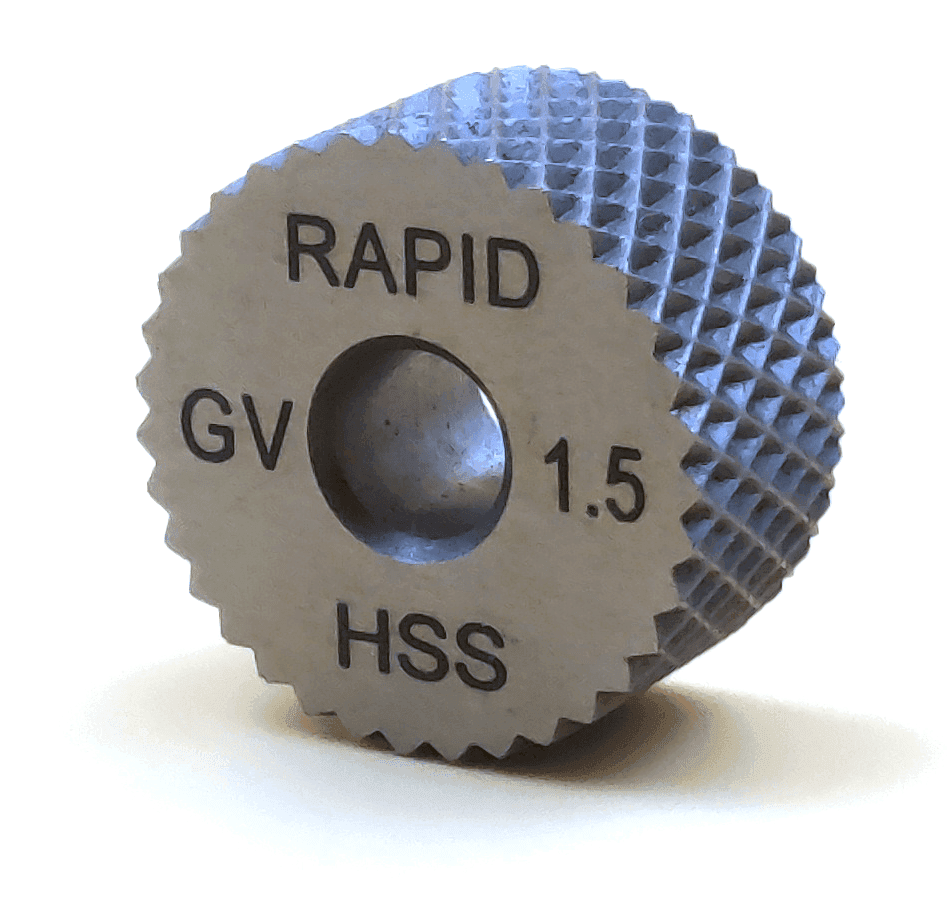
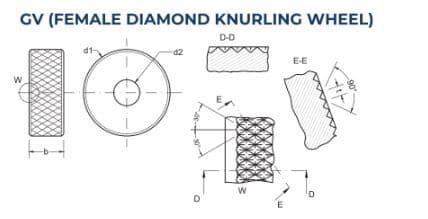
4. التخريش المتقاطع (KE وKV)
يضمن قبضة محكمة وتعشيقًا للمكونات الميكانيكية.
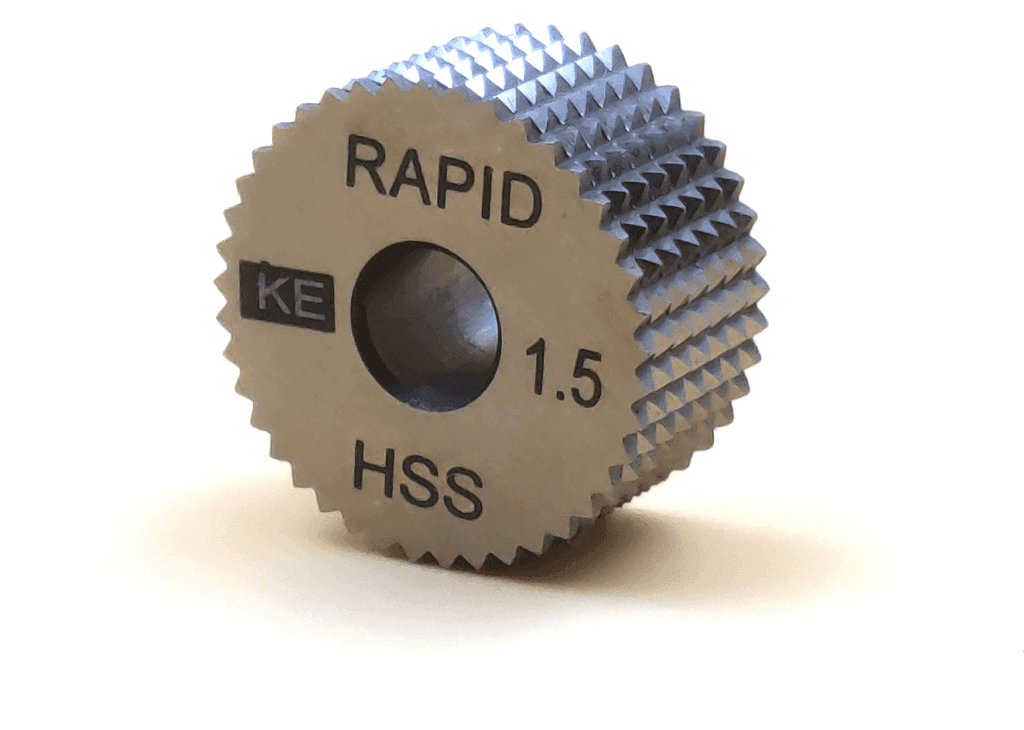
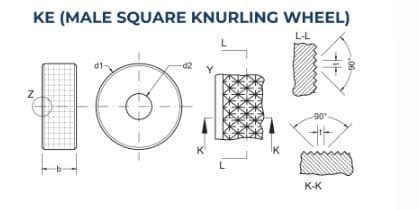
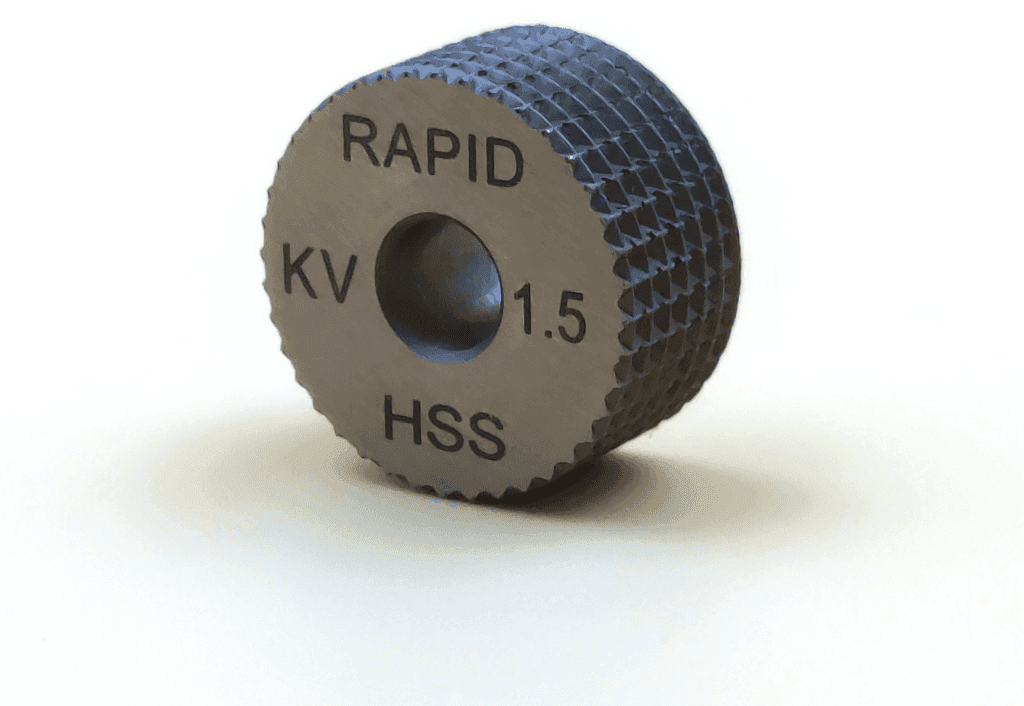
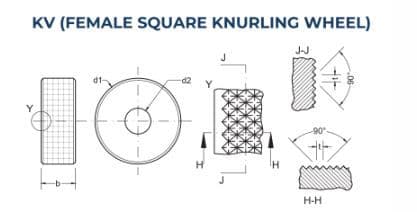
مزايا عجلات التخريش
تتميز عجلات أدوات التخريش من Rapid بما يلي:
- دقة الانحراف الدوراني: ثبات ممتاز في الأبعاد بفضل دقة الوجه والقطر الخارجي
- المادة والمعالجة الحرارية: مصنوعة من الفولاذ عالي السرعة بمعالجة حرارية متخصصة تضمن صلادة منتظمة وعمرًا أطول للأداة
- مقاطع بحواف حادة: تحسّن المقاطع المفرّزة الأداء على المواد الحديدية وغير الحديدية
- تنوع المقاسات: متوفرة بأبعاد مثل 10x04x04 و15x04x04، بخطوات تتراوح بين 0.4 mm و2.5 mm؛ والمقاسات المخصصة متاحة عند الطلب
شكل السن والمواصفات الفنية
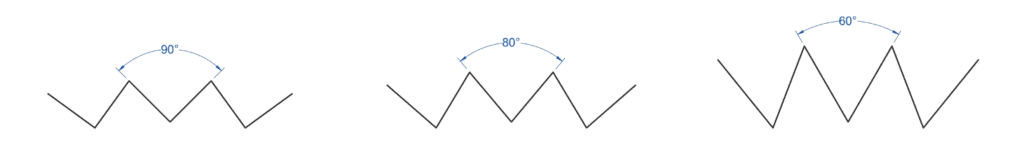
1. شكل السن: أسنان التخريش عمومًا على شكل حرف V، وعمق السن أقل من عمق شكل V النظري. ومن خصائصه الجذر والقمة المستديران؛ والزاوية القياسية 90°، مع خيارات مخصصة 80° و60°.
2. الخطوة المحورية الدائرية: المسافة بين الأسنان المتتالية بالمليمتر، وهي تحدد تباعد التخريش على سطح القطعة.
3. TPI (عدد الأسنان في البوصة): عدد الأسنان في كل بوصة طولية، ويُحسب كالتالي TPI = 1 / الخطوة المحورية الدائرية، ويؤثر في الملمس النهائي وخصائص القبضة.
4. الخطوة القطرية: تُحسب بقسمة عدد أسنان القطعة على القطر النظري للخام، لضمان توافق النمط مع أبعاد القطعة.
طرق التخريش
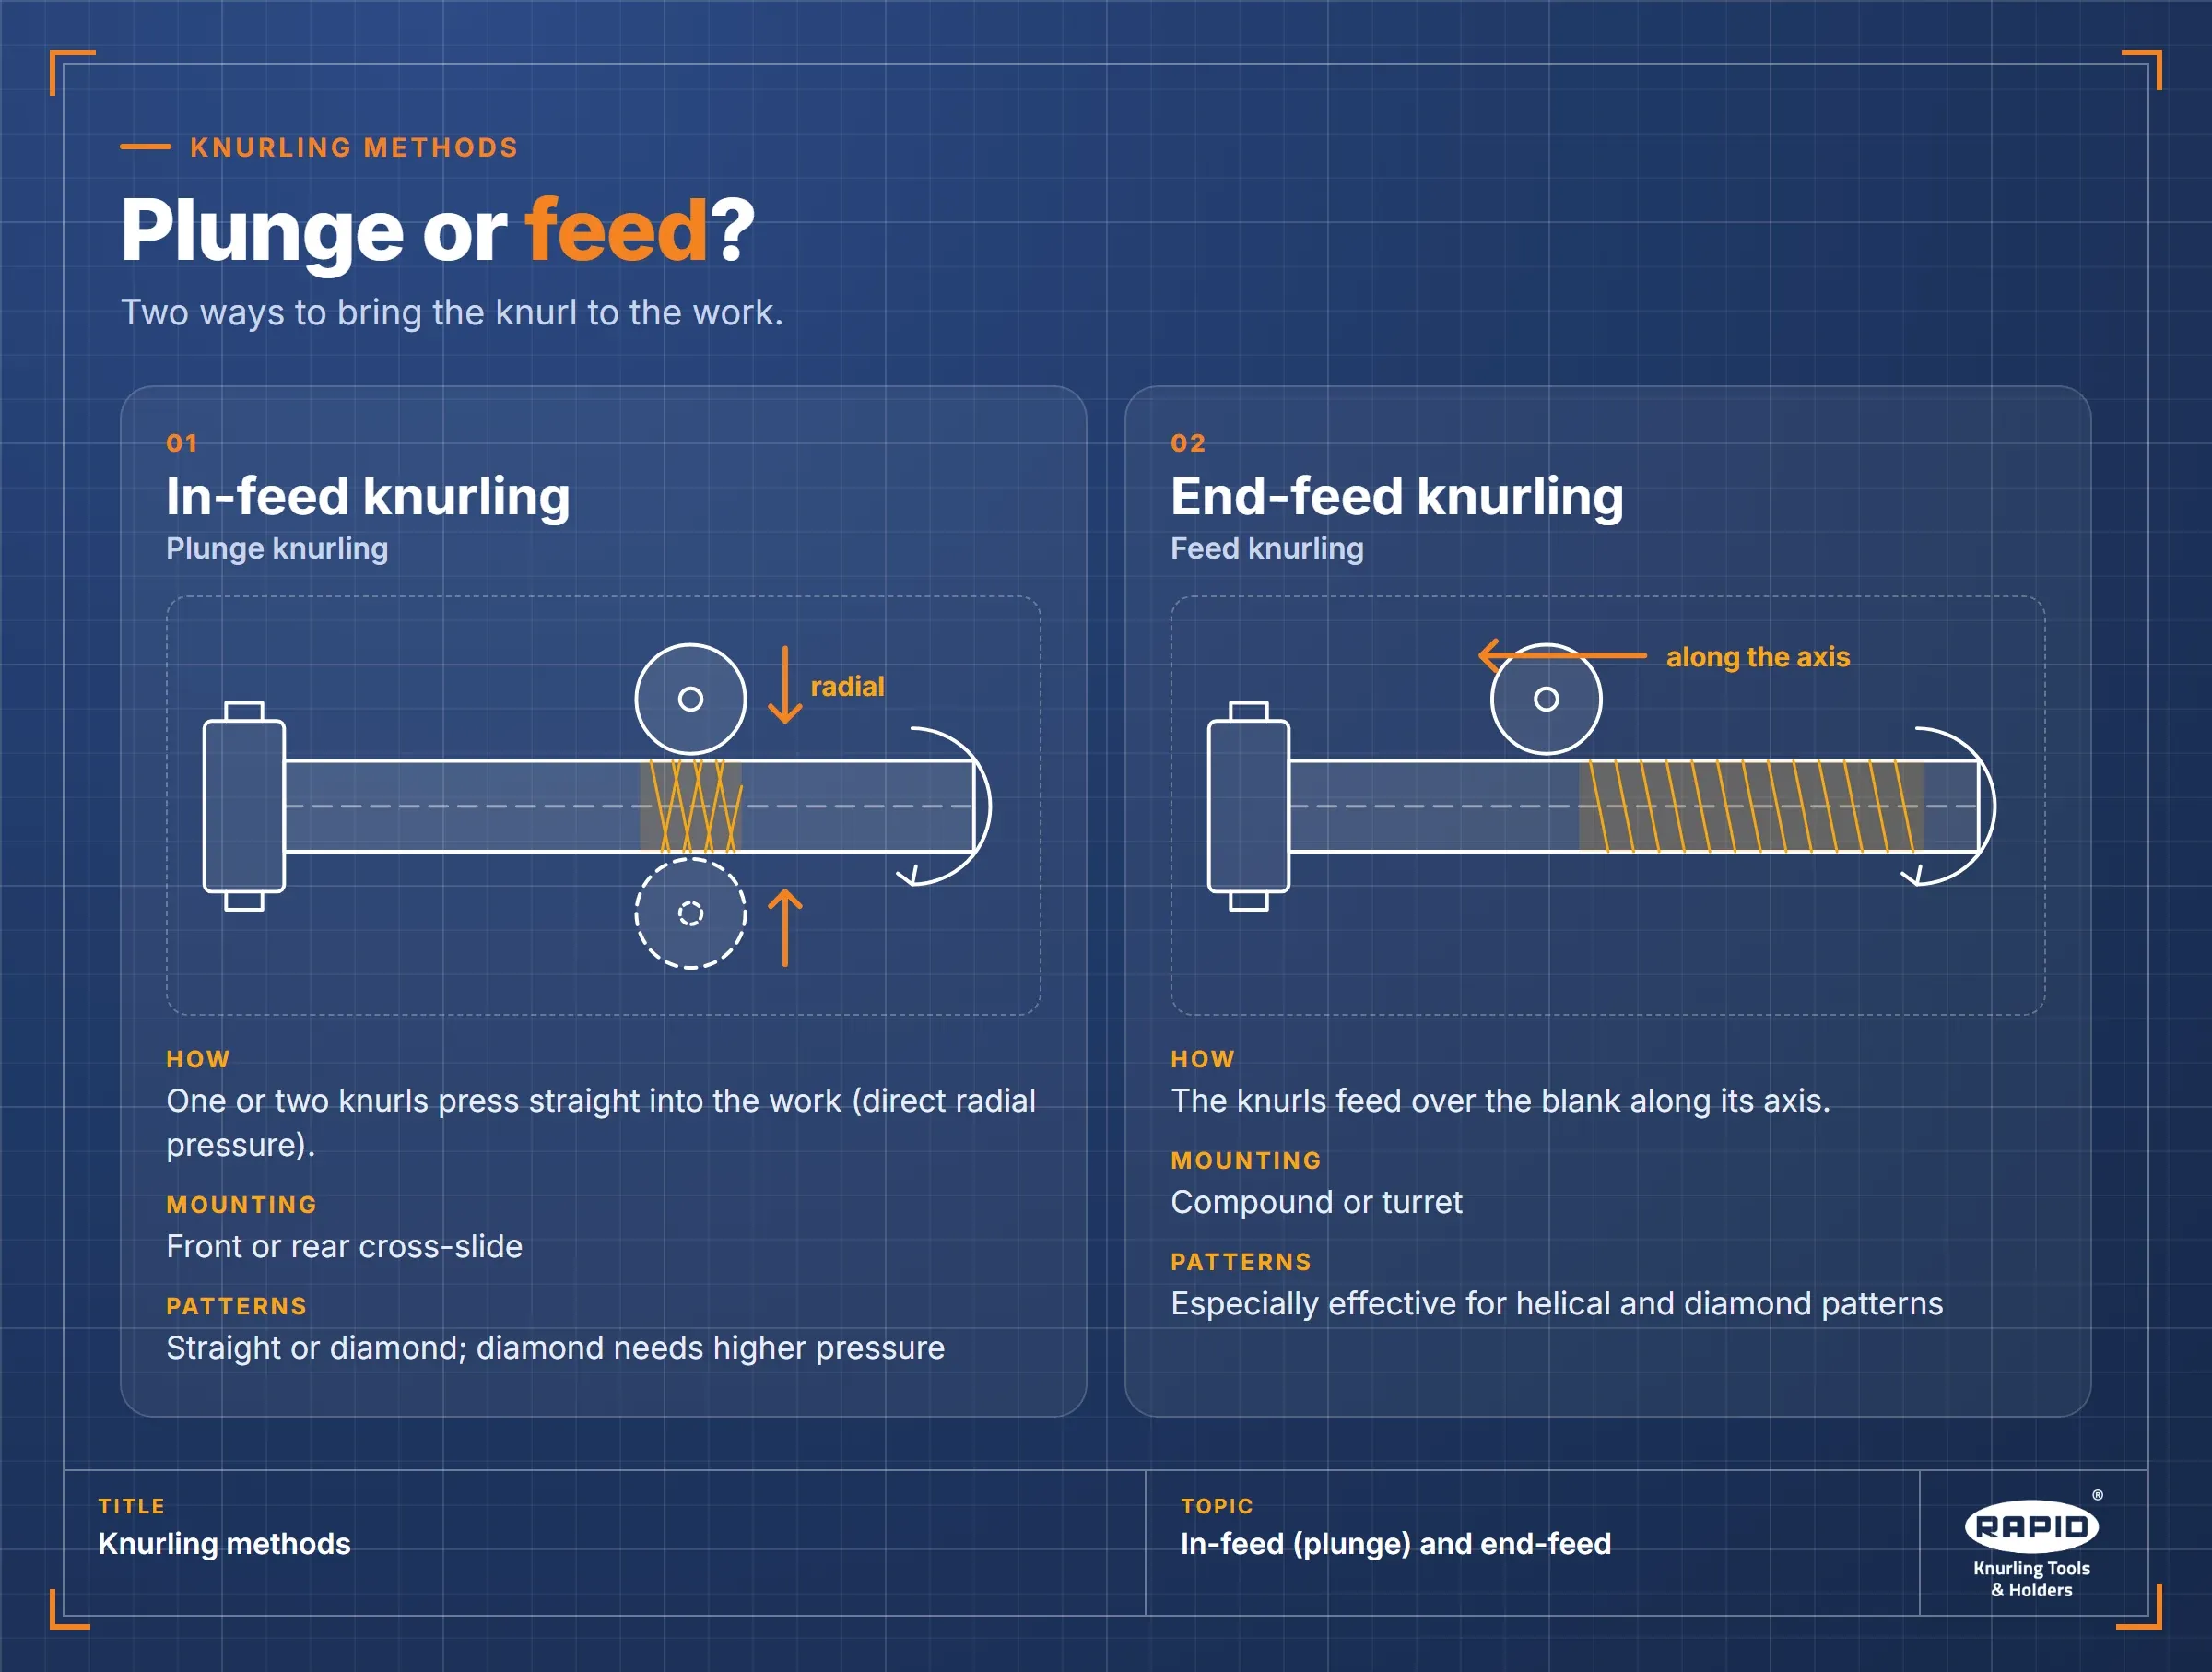
التخريش بالتغذية الداخلية (التخريش بالغطس)
تطبّق عجلة تخريش واحدة أو اثنتان ضغطًا مباشرًا عبر التركيب على المنزلق العرضي الأمامي أو الخلفي، وهي مناسبة للأنماط المستقيمة أو المعيّنية، مع أن الأنماط المعيّنية تتطلب أحمال ضغط أكبر.
التخريش بالتغذية الطولية
تتقدم العجلات على الخام عبر التركيب على المنزلق المركب أو البرج، وهي فعّالة بشكل خاص للأنماط الحلزونية والمعيّنية.
اعتبارات السرعة والتغذية
تتطلب أفضل النتائج الالتزام بسرعات ومعدلات تغذية خاصة بكل مادة:
- الفولاذ (حتى 600 N/mm²): للقطع التي يقل قطرها عن 10 mm، سرعات قطع 25–55 m/min مع تغذية شعاعية 0.04–0.08 mm/rev
- الألومنيوم: للقطع حتى قطر 50 mm، سرعات قطع 30–65 m/min مع تغذية شعاعية 0.04–0.08 mm/rev
تحديات التخريش الشائعة وحلولها
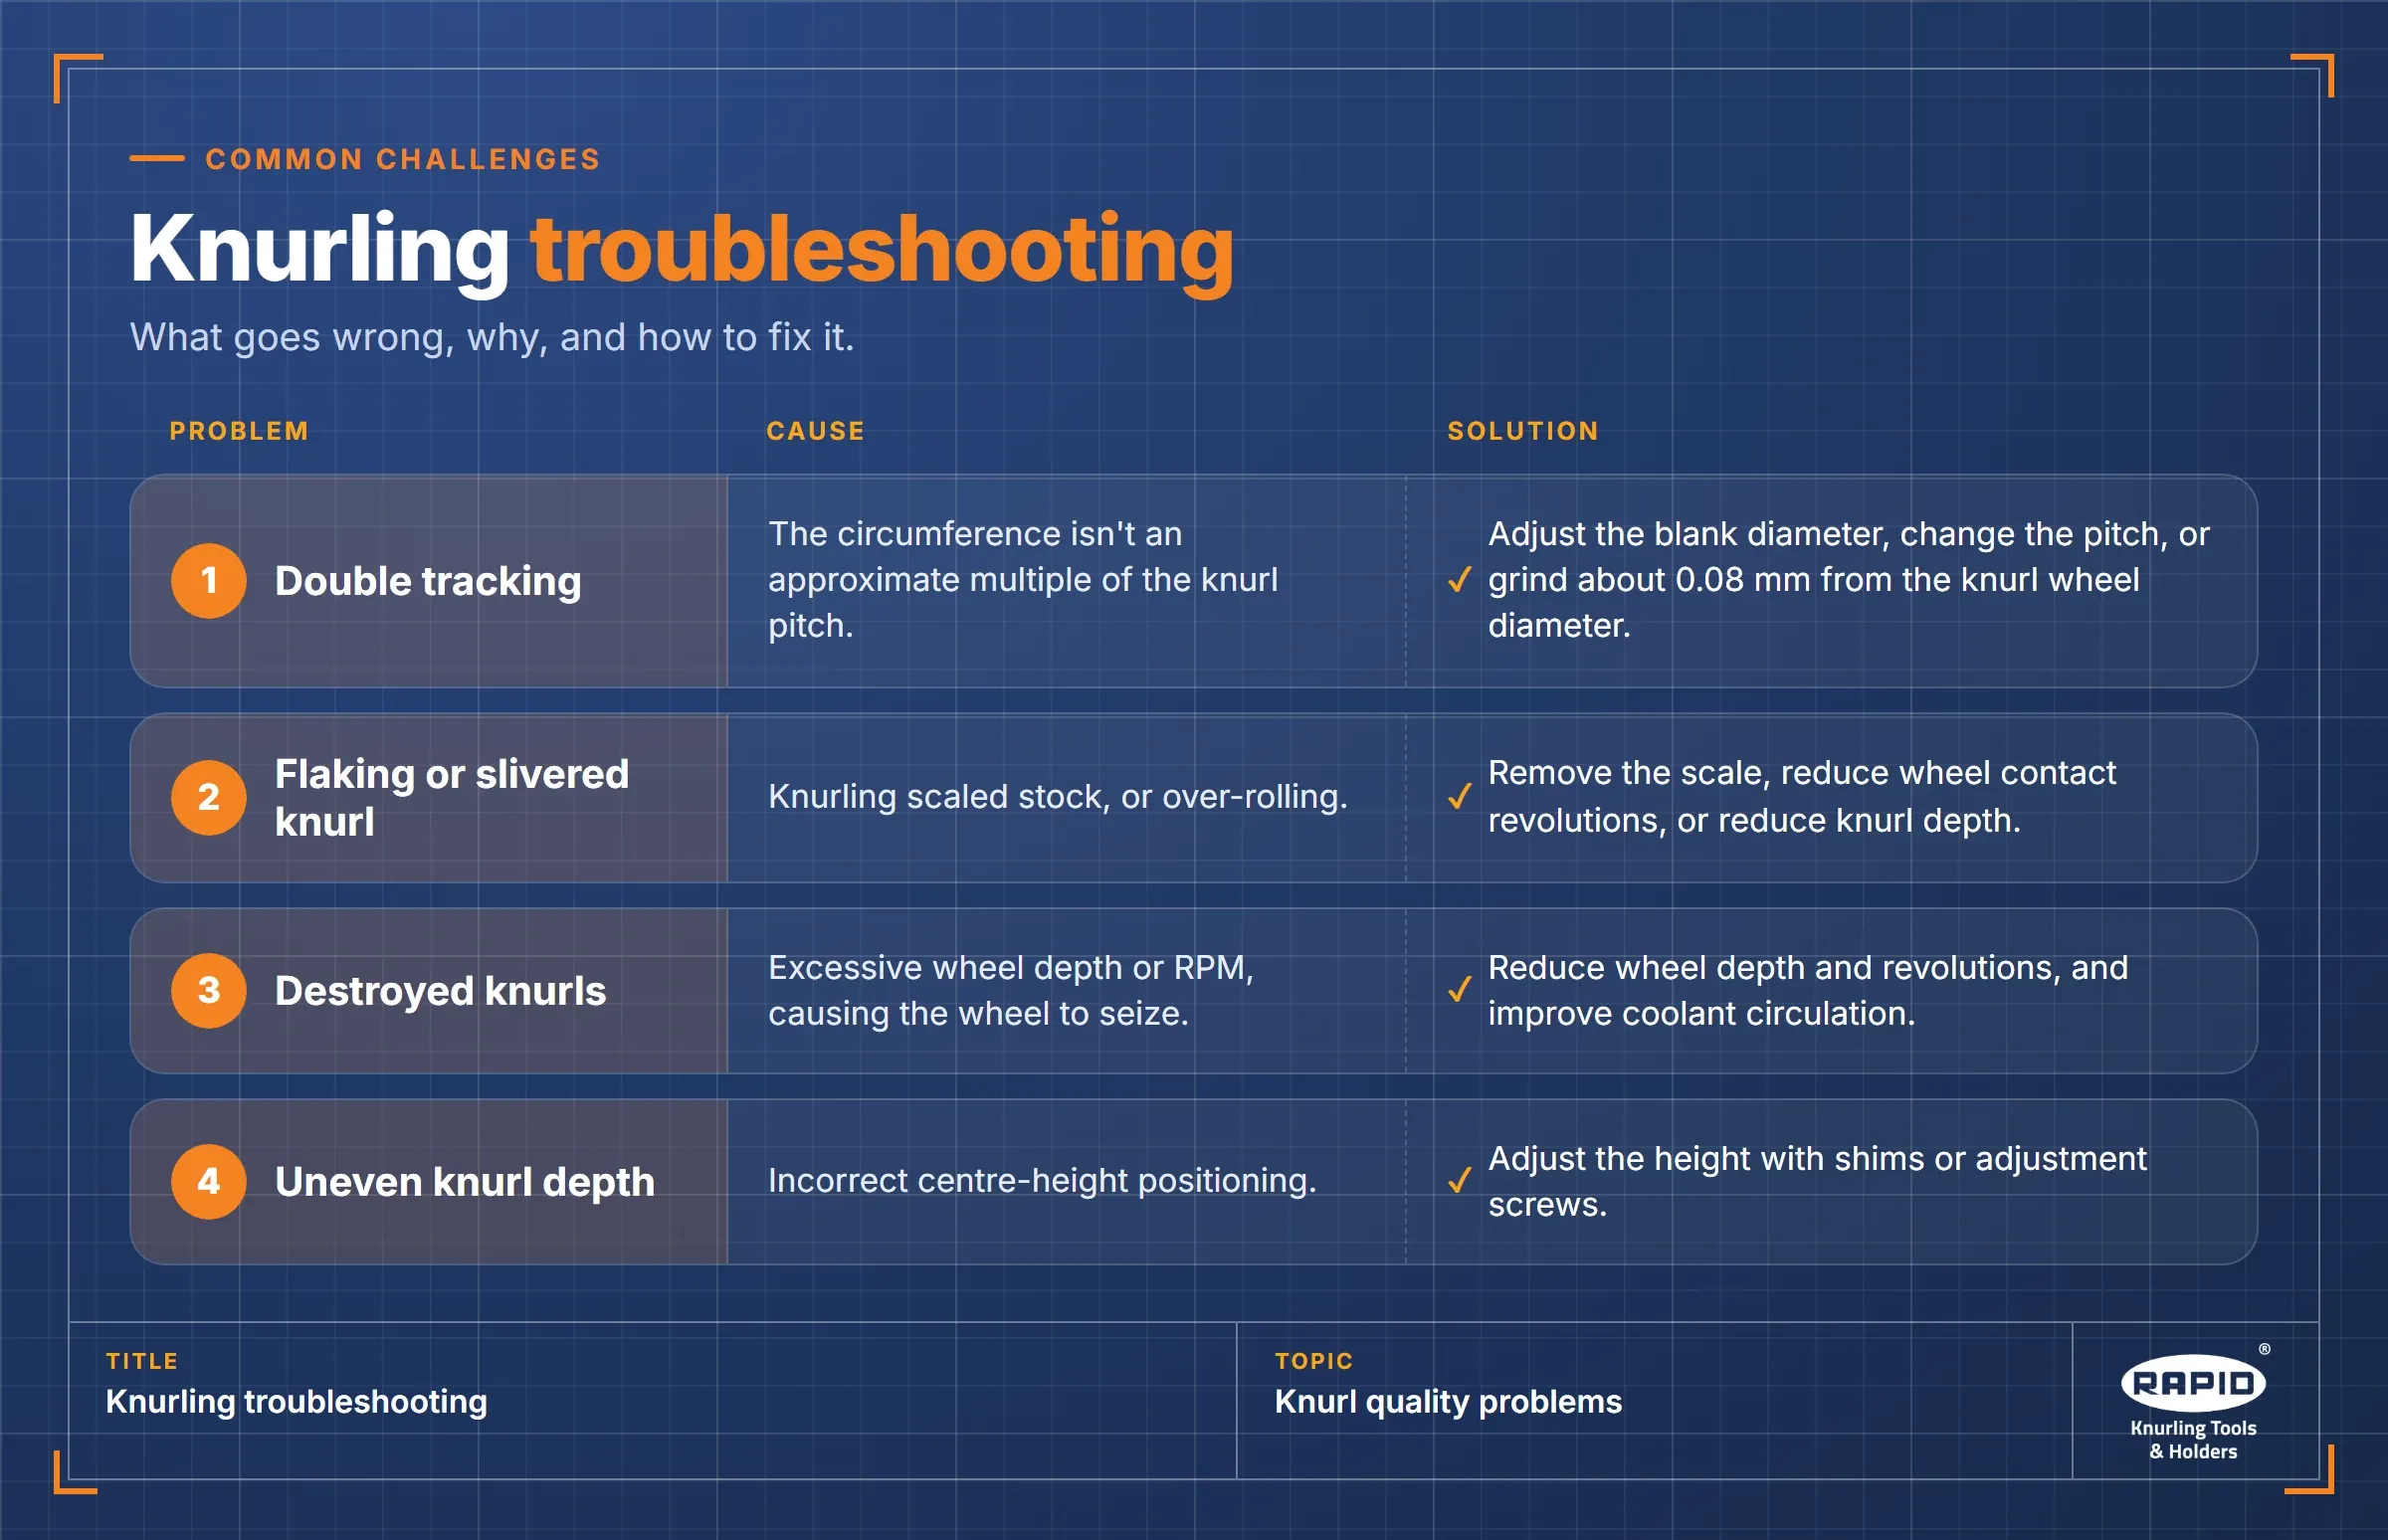
- التتبع المزدوج: السبب: المحيط ليس مضاعفًا تقريبيًا لخطوة التخريش. الحل: عدّل قطر الخام، أو غيّر الخطوة، أو اجلخ نحو 0.08 mm من قطر عجلة التخريش.
- تقشّر التخريش أو تشظّيه: السبب: تخريش خام عليه قشور أو الإفراط في الدحرجة. الحل: أزل القشور، أو قلّل دورات تلامس العجلة، أو قلّل عمق التخريش.
- تلف عجلات التخريش: السبب: عمق العجلة أو عدد الدورات المفرط مما يسبب انحشار العجلة. الحل: قلّل عمق العجلة والدورات، وحسّن دوران سائل التبريد.
- عمق تخريش غير متساوٍ: السبب: وضع غير صحيح لارتفاع المركز. الحل: اضبط الارتفاع بالرقائق أو براغي الضبط.
الخلاصة
يتجاوز التخريش كونه معالجة سطحية؛ فهو عملية تضيف قيمة إلى المنتجات بتحسين وظيفتها وسلامتها ومظهرها. ويستطيع المصنّعون تحقيق الدقة والثبات عبر مختلف المواد باستخدام الأدوات المناسبة والمعرفة الفنية.