
ड्राफ़्ट क्यों अनिवार्य है: नए उत्पाद विकास में श्रिंकेज का संतुलन
प्रस्तुतकर्ता
Mascot Plastic Industries
एक प्रिसिशन प्लास्टिक इंजेक्शन मोल्डिंग निर्माता और Malkar का चैनल पार्टनर, जो इंजीनियरिंग-ग्रेड पॉलिमर और कॉन्ट्रैक्ट मैन्युफ़ैक्चरिंग में विशेषज्ञ है।
इस पेज पर
यदि आप नए उत्पाद विकास (NPD) में हैं, तो आप जानते हैं कि एक सुंदर 3D CAD मॉडल को निर्माण योग्य टूल डिज़ाइन में बदलते समय कैसी खींचतान होती है। Mascot Plastic Industry में, NPD टीमों के साथ हमारी सबसे आम बातचीत दो परस्पर जुड़ी शक्तियों के इर्द-गिर्द होती है: मटीरियल श्रिंकेज और ड्राफ़्ट एंगल।
जब आप एक आकर्षक, आधुनिक लुक चाहते हैं, तो अंदरूनी रिब और बॉस पर टेपर जोड़ना समझौता जैसा लग सकता है। लेकिन मोल्ड के अंदर काम कर रहे थर्मोमैकेनिक्स को समझना ही टूल संशोधन, पार्ट विकृति और महंगी देरी से बचने की कुंजी है।
कूलिंग और कोर बाइंडिंग का भौतिकी
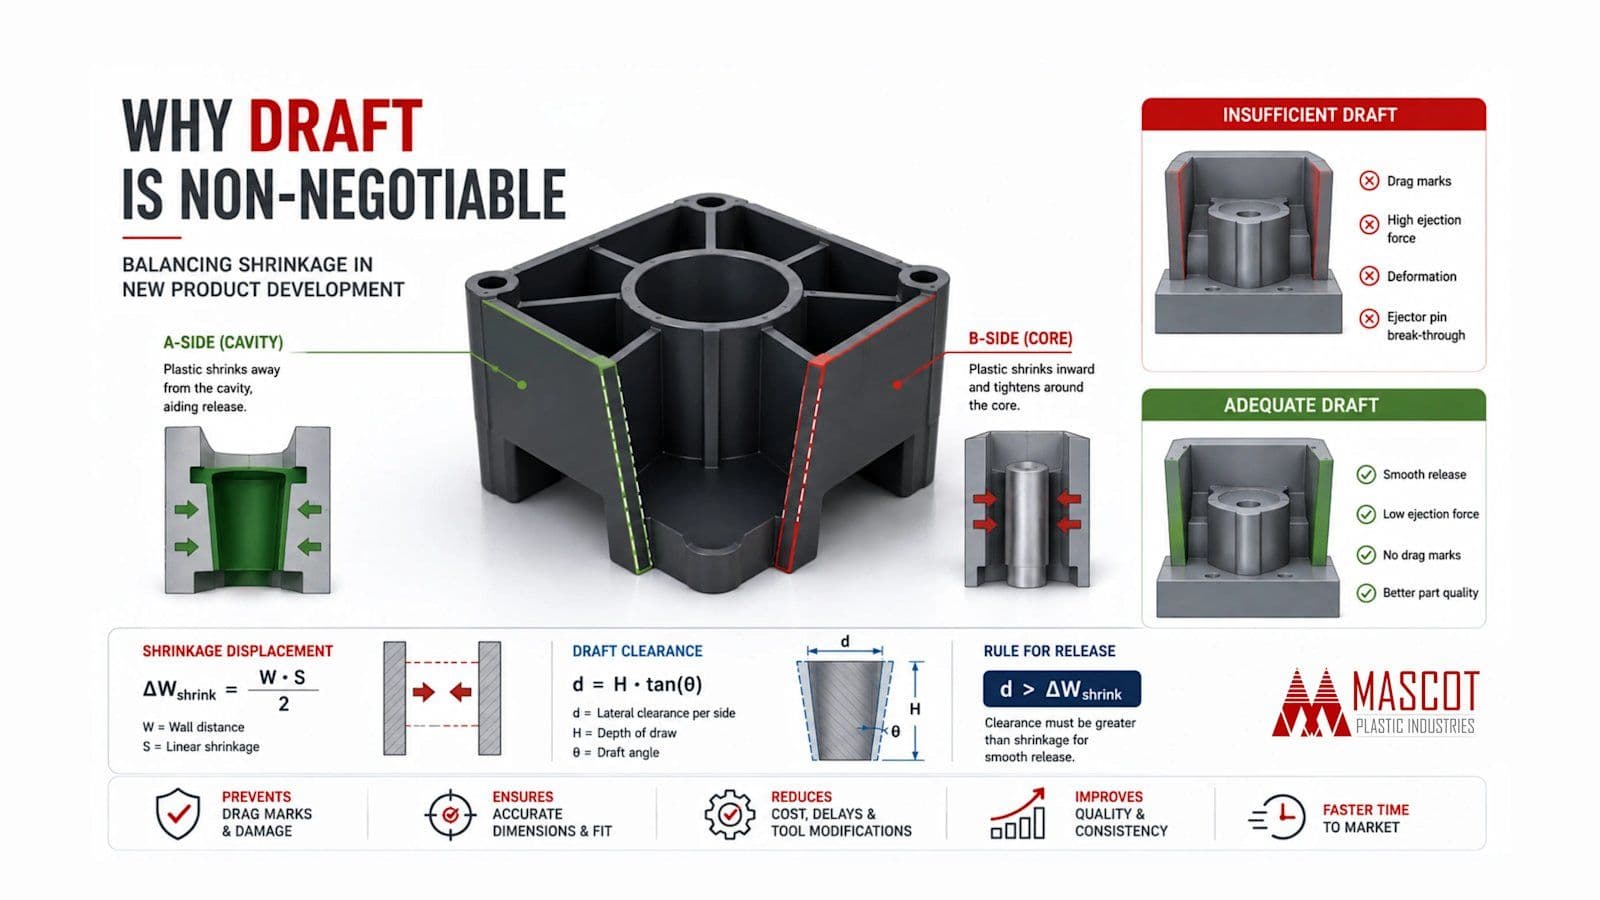
जब पिघला हुआ प्लास्टिक ठंडे स्टील मोल्ड में इंजेक्ट किया जाता है, तो ठोस होते समय उसमें आयतनिक संकुचन होता है। यह श्रिंकेज मोल्ड के किस हिस्से को आप देख रहे हैं, उसके अनुसार अलग व्यवहार करता है।
- कैविटी (A-साइड): प्लास्टिक के सिकुड़ने पर वह बाहरी कैविटी दीवारों से दूर खिंचता है। यह वास्तव में कॉस्मेटिक बाहरी सतह को अलग होने में मदद करता है।
- कोर (B-साइड): असली चुनौती यहीं है। प्लास्टिक के अंदर की ओर सिकुड़ने पर वह अंदरूनी स्टील कोर, रिब और बॉस के चारों ओर कस जाता है, जैसे कोई वाइस ग्रिप।
इसीलिए ड्राफ़्ट एंगल (पार्ट की दीवारों पर जोड़े गए ऊर्ध्वाधर टेपर) बेहद महत्वपूर्ण हैं। यदि हम उस "कसी हुई पकड़" को पर्याप्त ड्राफ़्ट से संतुलित नहीं करते, तो इजेक्शन सिस्टम को पार्ट को कोर से धकेलने के लिए भारी बल लगाना पड़ता है। इससे गहरे ड्रैग मार्क (गॉलिंग), तनावग्रस्त प्लास्टिक, विकृत ज्यामिति, या इजेक्टर पिन का पार्ट को आर-पार भेद देना जैसी समस्याएँ होती हैं।
इंजीनियरिंग गणनाएँ
साफ़ रिलीज़ सुनिश्चित करने के लिए, आपके ड्राफ़्ट एंगल से बनी पार्श्व क्लियरेंस () मटीरियल के अंदर की ओर सिकुड़ने की दूरी () से अधिक होनी चाहिए।
1. श्रिंकेज विस्थापन की गणना
पहले, हम तय करते हैं कि मटीरियल कोर पर अंदर की ओर कितना खिंचेगा।
- = आमने-सामने की अंदरूनी दीवारों के बीच नॉमिनल चौड़ाई या दूरी (mm)
- = मटीरियल की रैखिक श्रिंकेज दर (दशमलव गुणांक के रूप में)
2. ड्राफ़्ट क्लियरेंस की गणना
इसके बाद, हम ड्रॉ की गहराई पर एक विशिष्ट ड्राफ़्ट एंगल से बनने वाली पार्श्व जगह की गणना करते हैं।
- = पार्श्व क्लियरेंस / प्रति साइड ड्राफ़्ट ऑफ़सेट (mm)
- = ड्रॉ की गहराई / ऊर्ध्वाधर फ़ीचर की ऊँचाई (mm)
- = ड्राफ़्ट एंगल (डिग्री)
रिलीज़ का नियम: गॉलिंग के बिना तुरंत रिलीज़ के लिए, क्लियरेंस ज्यामिति को स्थैतिक घर्षण सीमा पूरी करनी चाहिए:
मटीरियल का चयन सब कुछ बदल देता है
अलग-अलग पॉलिमर संरचनाएँ तय करती हैं कि आपका ड्राफ़्ट कितना अधिक होना चाहिए। अमॉर्फ़स रेज़िन अनुमानित और एक-समान रूप से सिकुड़ते हैं, जिससे सघन डिज़ाइन संभव होता है। सेमी-क्रिस्टलाइन रेज़िन ठंडे होते समय अधिक सघन होते हैं, जिससे श्रिंकेज अधिक होता है और ज़्यादा ड्राफ़्ट की ज़रूरत पड़ती है।
सामान्य NPD मटीरियल के लिए Mascot में हम ये बुनियादी दिशानिर्देश उपयोग करते हैं:
| पॉलिमर परिवार | संरचना | सामान्य रैखिक श्रिंकेज (S) | न्यूनतम ड्राफ़्ट (स्मूथ कोर) | अनुशंसित ड्राफ़्ट |
|---|---|---|---|---|
| PC / ABS | अमॉर्फ़स | 0.004 – 0.007 | ||
| पॉलीकार्बोनेट (PC) | अमॉर्फ़स | 0.005 – 0.008 | ||
| पॉलीप्रोपाइलीन (PP) | सेमी-क्रिस्टलाइन | 0.012 – 0.022 | ||
| POM (एसीटल) | सेमी-क्रिस्टलाइन | 0.018 – 0.025 | ||
| नायलॉन (PA66 अनफ़िल्ड) | सेमी-क्रिस्टलाइन | 0.010 – 0.025 | ||
| ग्लास-फ़िल्ड नायलॉन | एनिसोट्रॉपिक | फ़्लो: 0.003 / क्रॉस: 0.011 |
वास्तविक दुनिया के लिए DFM संशोधक
हालाँकि ये सूत्र स्मूथ स्टील के लिए काम करते हैं, वास्तविक टूलिंग में अक्सर समायोजन की ज़रूरत होती है:
- सतह टेक्सचर की भरपाई: टेक्सचर्ड कैविटी स्टील सूक्ष्म यांत्रिक अंडरकट बनाता है। टेक्सचर की गहराई के अनुसार ड्राफ़्ट रैखिक रूप से बढ़ना चाहिए। पीक-टू-वैली टेक्सचर गहराई के हर () के लिए ड्राफ़्ट जोड़ें।
- सिंक मार्क में कमी: कॉस्मेटिक A-साइड पर थर्मल सिंक रोकने के लिए, अंदरूनी B-साइड रिब को ड्राफ़्ट शामिल करते हुए सख़्त आयामी अनुपात बनाए रखने चाहिए। सुनिश्चित करें कि ड्राफ़्ट वाली रिब का आधार सटी हुई बाहरी दीवार की मोटाई के 50 से 60% से अधिक न हो।
- एनिसोट्रॉपिक फ़ाइबर अभिविन्यास: ग्लास-फ़िल्ड (GF) पॉलिमर फ़्लो वेक्टर के समानांतर काफ़ी कम और उसके लंबवत अधिक सिकुड़ते हैं। हम अक्सर मोल्ड-फ़्लो विश्लेषण से गेट स्थान तय करते हैं ताकि महत्वपूर्ण बिना ड्राफ़्ट वाले शटऑफ़ फ़्लो के समानांतर रहें, जिससे उच्च अनुप्रस्थ श्रिंकेज कम होता है।
CAD चरण में ही इन ड्राफ़्ट और श्रिंकेज गणनाओं को शामिल करके, NPD टीमें सुनिश्चित कर सकती हैं कि उनके डिज़ाइन पहले दिन से तेज़, उच्च-उपज वाले निर्माण के लिए तैयार हों।