
3D प्रिंटिंग और रोबोटिक्स · एप्लिकेशन
लीड स्क्रू लीनियर एक्चुएटर
मोटर से चलने वाले लीनियर एक्चुएटर के लिए लीड स्क्रू और नट कैसे चुनें: गति के लिए लीड, थामने के लिए सेल्फ़-लॉकिंग, लंबाई और भार के लिए व्यास, और सटीकता व घिसाव के लिए सही नट।
- क्या चाहिए था
- मल्टी स्टार्ट लीड स्क्रू, सिंगल स्टार्ट लीड स्क्रू, फ़्लैंज लीड नट, एंटी-बैकलैश लीड नट, इकोनॉमिकल फ़्लैंज लीड नट
- आवश्यकताएँ
- उपलब्ध मोटर से आवश्यक लीनियर गति
- जहाँ ज़रूरी हो, बिना बिजली के पोज़िशन बनाए रखना
- दिशा उलटने पर कम बैकलैश
- पूरे स्ट्रोक में कोई व्हिप या बकलिंग नहीं
- नट का कम घिसाव और शांत संचालन
- चलने वाले हिस्से पर कॉम्पैक्ट माउंटिंग
- परिणाम
- एक्चुएटर की गति, भार, स्ट्रोक और थामने की आवश्यकता से मेल खाता स्क्रू और नट, स्टैंडर्ड साइज़ से चुना गया या ड्रॉइंग के अनुसार बनाया गया।
उपयोग किए गए उत्पाद
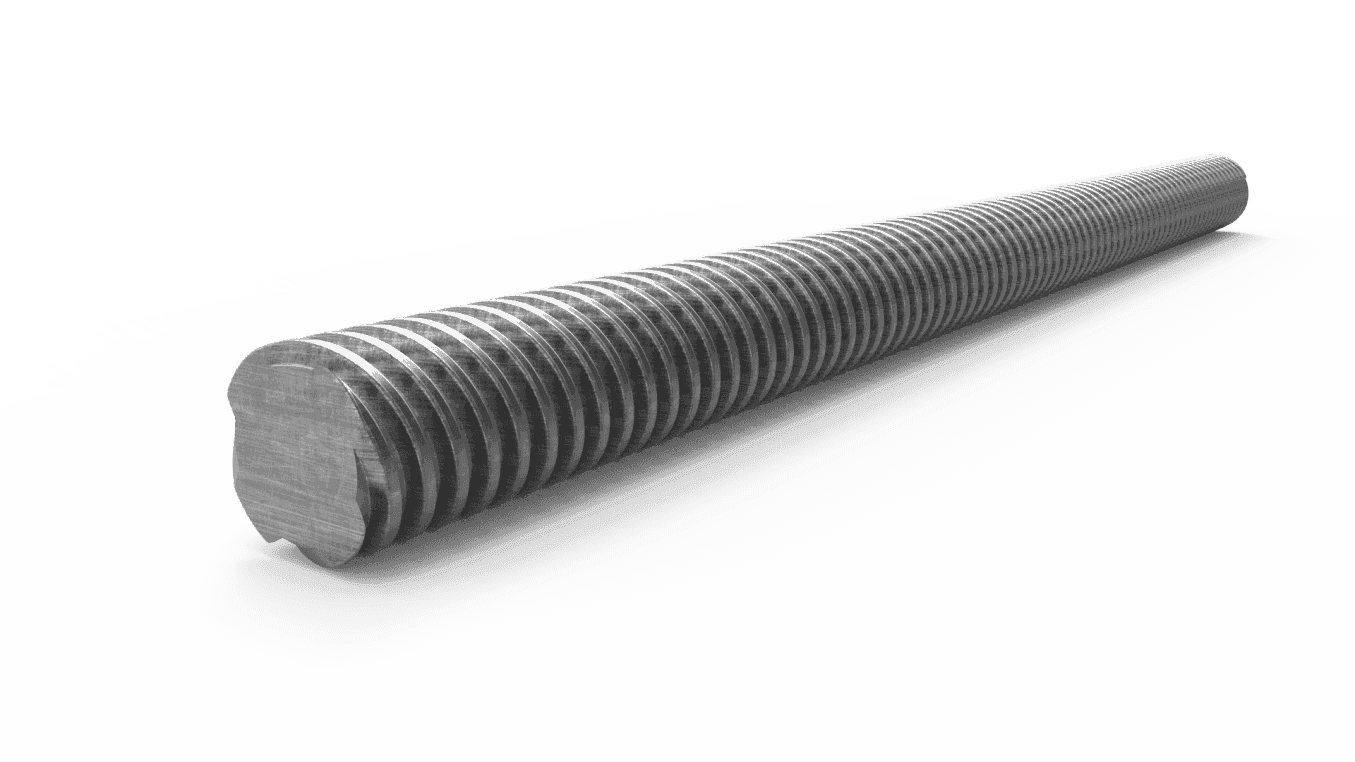 Apexमल्टी स्टार्ट लीड स्क्रूतेज़ एक्चुएटर के लिए 3–30 mm लीडउत्पाद देखें
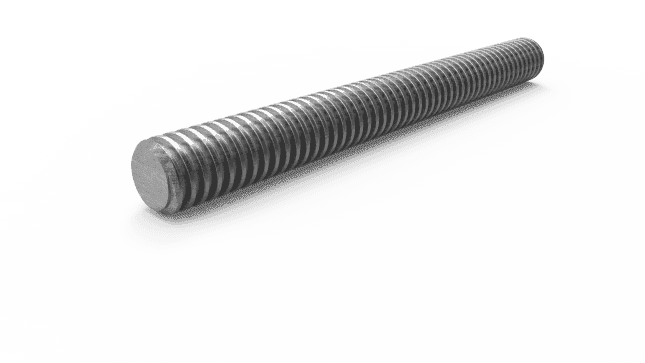 Apexसिंगल स्टार्ट लीड स्क्रू3–50 mm; कम लीड बैक-ड्राइविंग का प्रतिरोध करती हैउत्पाद देखें
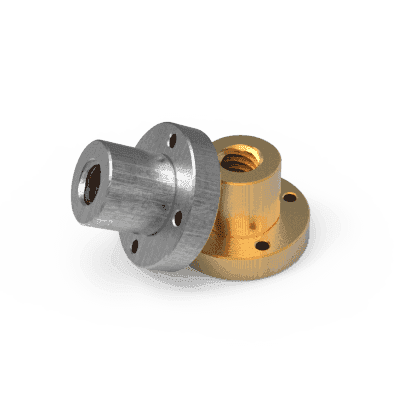 Apexफ़्लैंज लीड नटचलने वाले हिस्से पर बोल्ट होता है; ब्रास या स्टेनलेसउत्पाद देखें
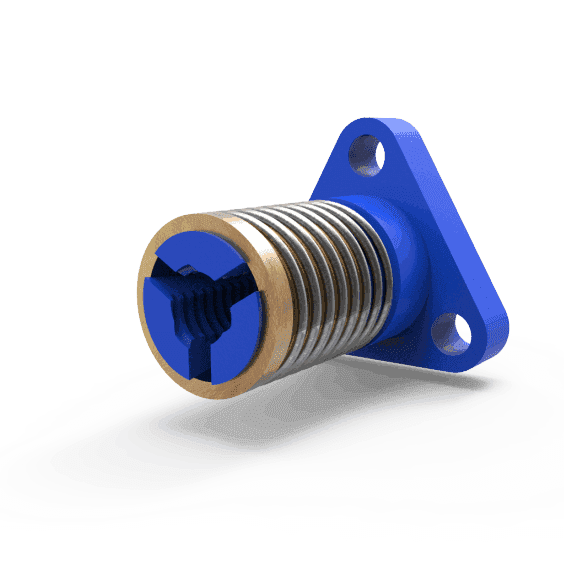 Apexएंटी-बैकलैश लीड नटहर उलटाव पर बैकलैश की भरपाई करता हैउत्पाद देखें
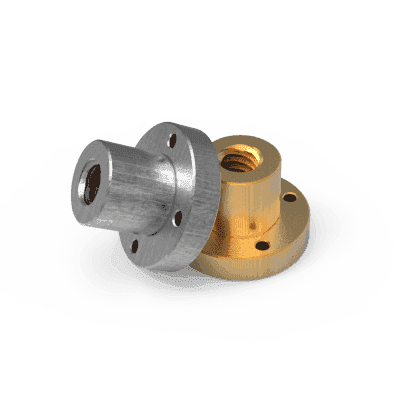 Apexइकोनॉमिकल फ़्लैंज लीड नटहल्के एक्सिस के लिए कम लागत वाला विकल्पउत्पाद देखें
समस्या
लीनियर एक्चुएटर मोटर के घूर्णन को सीधे धक्के या खिंचाव में बदलता है। लीड स्क्रू एक्चुएटर यह काम रोबोट ग्रिपर और लिफ़्ट एक्सिस, हॉस्पिटल बेड और पेशेंट चेयर, सोलर पैनल के झुकाव समायोजन, 3D प्रिंटर और CNC एक्सिस, लैब डिस्पेंसर, और मशीनों पर एडजस्टेबल गाइड, फ़्लैप और दरवाज़ों में करते हैं। स्क्रू ही वह हिस्सा है जो तय करता है कि एक्चुएटर कितनी तेज़ चलेगा, कितना धकेल सकता है, बिजली बंद होने पर पोज़िशन बनाए रखता है या नहीं, और कितने समय चलेगा।
एक्चुएटर को क्या करना है
- भार को आवश्यक गति से चलाना। लीनियर गति = स्क्रू गति × लीड। छोटी लीड को तेज़ मोटर चाहिए; लंबी लीड को अधिक टॉर्क।
- बिना बिजली के पोज़िशन बनाए रखना, जो अक्सर सुरक्षा आवश्यकता होती है (बेड नीचे न धँसे, पैनल हवा में न झुके)। कुछ स्क्रू स्वयं थमे रहते हैं; अन्य भार में बैक-ड्राइव हो जाते हैं।
- दिशा उलटने पर सटीक रहना। स्क्रू और नट के बीच का क्लियरेंस हर बार दिशा बदलने पर खोई हुई गति के रूप में दिखता है।
- शांति से चलना, अस्पतालों, प्रयोगशालाओं और दफ़्तरों में।
- छोटी जगह में फ़िट होना, अक्सर नट को सीधे चलने वाले हिस्से पर लगाकर।
क्या गलत होता है
- नट का घिसाव और गर्मी। लीड स्क्रू नट थ्रेड पर फिसलता है। नट पर दबाव और फिसलने की गति का गुणनफल (pV मान) तय करता है कि कितनी गर्मी बनेगी; सीमा पार होने पर नट तेज़ी से घिसता है या जाम हो जाता है। नरम या खुरदरी स्क्रू सतह घिसाव को बहुत बढ़ा देती है।
- बैक-ड्राइविंग। ऊर्ध्वाधर भार के तहत तेज़, मल्टी-स्टार्ट स्क्रू मोटर रुकने पर उल्टा घूमेगा और भार को गिरने देगा।
- बैकलैश। हर बार दिशा उलटने पर खोई गति प्रिंटर, डिस्पेंसर और ग्रिपर में पोज़िशनिंग त्रुटि के रूप में दिखती है।
- लंबे स्क्रू में व्हिप और कंपन। हर स्क्रू की एक क्रिटिकल स्पीड होती है जिस पर वह अनुनाद करता है। यह व्यास, बिना सहारे वाली लंबाई और सिरों को सहारा देने के तरीके पर निर्भर करती है, अभिविन्यास पर नहीं।
- बकलिंग। संपीड़न में धकेला गया लंबा, पतला स्क्रू नट या थ्रेड के विफल होने से पहले मुड़ सकता है।
- साइड लोड। नट को बगल से धकेलने वाला बेल्ट, पुली या ऑफ़-सेंटर भार सामान्य थ्रेड को फँसा देता है और असमान घिसाव करता है।
समाधान
हर आवश्यकता लीड, स्टार्ट की संख्या, व्यास, नट और मटीरियल के एक चयन से जुड़ी है। Apex 3 से 50 mm व्यास के सिंगल-स्टार्ट लीड स्क्रू, 3 से 30 mm लीड वाले 5 से 24 mm के मल्टी-स्टार्ट लीड स्क्रू, और मेल खाते फ़्लैंज व एंटी-बैकलैश नट बनाता है।
1. गति के लिए लीड चुनें
लीड वह दूरी है जो नट एक चक्कर में चलता है: लीड = पिच × स्टार्ट की संख्या।
हल किया गया उदाहरण: एक एक्चुएटर को 50 mm/s (3,000 mm/min) पर चलना है।
| स्क्रू | लीड | आवश्यक स्क्रू गति |
|---|---|---|
| D8x2P2, सिंगल-स्टार्ट | 2 mm | 1,500 rpm |
| D8x4P2, 2-स्टार्ट | 4 mm | 750 rpm |
| D8x10P2.5, 4-स्टार्ट | 10 mm | 300 rpm |
स्टेपर मोटर गति बढ़ने पर टॉर्क खोती है, और तेज़ घूमता स्क्रू अपनी क्रिटिकल स्पीड के करीब पहुँचता है। 4-स्टार्ट स्क्रू पाँचवें हिस्से की गति पर 50 mm/s तक पहुँचता है। इसके बदले उसे समान धक्के के लिए अधिक मोटर टॉर्क चाहिए, और वह स्वयं भार नहीं थामेगा।
2. तय करें कि उसे स्वयं थमे रहना है या नहीं
स्क्रू बैक-ड्राइव होता है या नहीं, यह स्क्रू और नट के बीच घर्षण की तुलना में उसके हेलिक्स कोण पर निर्भर करता है। हेलिक्स कोण = arctan(लीड ÷ (π × पिच व्यास))।
| स्क्रू | हेलिक्स कोण | सामान्य व्यवहार |
|---|---|---|
| D8x1P1, सिंगल-स्टार्ट | 2.4° | थमा रहता है |
| D8x2P2, सिंगल-स्टार्ट | 5.2° | सीमा पर |
| D8x4P2, 2-स्टार्ट | 10.3° | बैक-ड्राइव होता है |
| D8x10P2.5, 4-स्टार्ट | 25.2° | आसानी से बैक-ड्राइव होता है |
सामान्य नियम के रूप में, लगभग 5° से कम हेलिक्स कोण वाले स्क्रू आमतौर पर बैक-ड्राइव नहीं होते। कंपन, लुब्रिकेशन और नट मटीरियल परिणाम बदल देते हैं, इसलिए जहाँ थामना सुरक्षा के लिए महत्वपूर्ण हो (पेशेंट बेड, लिफ़्ट) वहाँ केवल स्क्रू पर निर्भर रहने के बजाय ब्रेक या सेल्फ़-लॉकिंग मोटर गियरबॉक्स जोड़ें। तेज़ एक्चुएटर जिन्हें थमे रहना हो, उनके लिए ब्रेक के साथ मल्टी-स्टार्ट स्क्रू उपयोग करें।
3. व्यास और लंबाई तय करें
भार, गति और लंबाई ज्ञात होने पर, दो सीमाएँ जाँचें:
- क्रिटिकल स्पीड। अधिकतम स्क्रू गति को गणना की गई क्रिटिकल स्पीड के 80 % से कम रखें; व्यवहार में सीधापन और संरेखण इसे घटा देते हैं।
- कॉलम मज़बूती। संपीड़न में लंबा स्क्रू बकल हो सकता है।
यदि स्क्रू किसी भी जाँच में विफल हो: लीड बढ़ाएँ और rpm घटाएँ, सिरों के सपोर्ट बदलें (जैसे सिंपल से फ़िक्स्ड), व्यास बढ़ाएँ, या डिज़ाइन ऐसा करें कि स्क्रू तनाव में काम करे। स्टैंडर्ड स्क्रू लंबाई 1,000 mm है; अन्य लंबाइयाँ और मशीन किए गए सिरे ड्रॉइंग के अनुसार बनाए जाते हैं।
4. नट चुनें
- फ़्लैंज नट: सीधे चलने वाले हिस्से पर बोल्ट होता है। ब्रास या स्टेनलेस स्टील, ट्रेपेज़ॉइडल या Acme थ्रेड, 6.35 से 36 mm तक 35 स्टैंडर्ड साइज़ में।
- एंटी-बैकलैश नट: दिशा उलटने पर क्लियरेंस और घिसाव की भरपाई करता है। जहाँ हर उलटाव सटीक होना चाहिए वहाँ उपयोग करें: प्रिंटर, डिस्पेंसर, ग्रिपर।
- किफ़ायती फ़्लैंज नट: 3D प्रिंटर (D8x4P2) जैसे हल्के एक्सिस के लिए कॉम्पैक्ट और कम लागत वाला।
- कस्टम नट: अलग माउंटिंग बोर या थ्रेड, या नट में मशीन किए गए फ़ीचर (गाइड बुशिंग, पुली, गियर, सेंसर फ़्लैग, हाफ़-नट या क्विक-रिलीज़ डिज़ाइन)। पॉलिमर नट (Delrin, PEEK, पॉलिएस्टर, Torlon, Vespel) उच्च तापमान, रसायनों, ऑटोक्लेविंग और शांत संचालन के लिए उपयुक्त हैं।
5. मटीरियल, थ्रेड फ़ॉर्म और फ़िनिश
- स्क्रू मटीरियल: स्टेनलेस स्टील या EN-8, रोल्ड या ग्राउंड, राइट- या लेफ़्ट-हैंड।
- सतह: नट का घिसाव स्क्रू पर बहुत निर्भर करता है। रोल्ड स्क्रू सतह पर 250 HV या अधिक और Ra 0.2 µm या उससे बेहतर खुरदरापन तक पहुँचता है, जिससे नट का घिसाव कम रहता है।
- थ्रेड फ़ॉर्म: ट्रेपेज़ॉइडल (30°) या Acme (29°)। सेंट्रलाइज़िंग Acme थ्रेड का क्लियरेंस कम होता है और वे साइड लोड में नहीं फँसते। कोई भी थ्रेड फ़ॉर्म नट पर बेल्ट या पुली का भार उठाने के लिए नहीं बना है; साइड लोड को गाइड पर लें।
हमें क्या बताएँ
स्ट्रोक, भार और दिशा (धक्का, खिंचाव, ऊर्ध्वाधर), आवश्यक गति, ड्यूटी साइकिल, क्या उसे बिना बिजली के थमे रहना है, उलटाव पर सटीकता, मोटर प्रकार, उपलब्ध जगह और वातावरण (तापमान, सफ़ाई, रसायन)। इनके आधार पर हम स्क्रू, नट और एंड मशीनिंग सुझाते हैं।
लाभ
यह क्यों काम करता है
तेज़ मोटर के बिना गति
प्रति चक्कर 30 mm तक की मल्टी-स्टार्ट लीड कम rpm पर उच्च लीनियर गति देती हैं।
ब्रेक के बिना थामना
कम लीड वाले सिंगल-स्टार्ट स्क्रू गैर-महत्वपूर्ण एक्सिस में बैक-ड्राइविंग का प्रतिरोध करते हैं।
सटीक उलटाव
एंटी-बैकलैश नट स्क्रू और नट के बीच क्लियरेंस और घिसाव की भरपाई करते हैं।
नट की लंबी आयु
कठोर, चिकनी सतह वाले रोल्ड स्क्रू फिसलन से घिसाव कम रखते हैं।
एप्लिकेशन इंजीनियर से बात करें
अपने पार्ट, सामग्री और मशीन के बारे में बताएँ, हम सही उत्पाद और सेटिंग सुझाएँगे।
देखें
संबंधित एप्लिकेशन
लैब ऑटोमेशन और एनालाइज़र
लीड स्क्रू ड्राइव एनालाइज़र और लैब ऑटोमेशन में पिपेट, सैंपल स्टेज और ग्रिपर की पोज़िशनिंग करते हैं।
एक्चुएटर और उपकरणों के लिए प्रिसिशन गियर ट्रेन
एक्चुएटर, टेस्ट रिग और उपकरणों के लिए छोटे, सटीक ग्राउंड और स्पर गियर।
3D प्रिंटर का Z-एक्सिस
लीड स्क्रू प्रिंट बेड या गैंट्री को बारीक, दोहराने योग्य चरणों में परत-दर-परत उठाते हैं।