
तकनीकी स्पेसिफ़िकेशन
नर्ल ज्यामिति, पिच प्रणालियों, गणनाओं और पिच रूपांतरण को समझने के लिए एक व्यावहारिक इंजीनियरिंग संदर्भ।
इस पेज पर
दाँत का आकार
नर्ल का दाँत V-आकार का होता है और उसकी गहराई सैद्धांतिक V-आकार की गहराई से कम होती है। दाँत का रूट और क्रेस्ट गोल होते हैं। दाँत की वास्तविक गहराई और सैद्धांतिक V का अनुपात दाँतों की पिच के साथ बदलता है। बारीक पिच पर दाँत, मोटी पिच की तुलना में सैद्धांतिक V-गहराई का छोटा हिस्सा होता है। साथ ही, फ़ीमेल डायमंड पैटर्न में मेल डायमंड पैटर्न की तुलना में दाँत की गहराई कम होती है।
RAPID स्टैंडर्ड इन्क्लूडेड प्रेशर एंगल के रूप में 90° दाँत कोण देता है। ग्राहक की आवश्यकता के अनुसार, RAPID 80° और 60° जैसे कस्टम दाँत कोण बनाता है।
मुख्य शब्दावली
- सर्कुलर एक्सियल पिच
- एक दाँत से दूसरे दाँत की दूरी, mm में
- TPI (प्रति इंच दाँत)
- प्रति रैखिक इंच दाँतों की संख्या, या 1" ÷ सर्कुलर पिच
- डायमेट्रल पिच (DP)
- वर्कपीस पर दाँतों की संख्या ÷ सैद्धांतिक वर्क ब्लैंक व्यास
पिच सूत्र
एक्सियल पिच की गणना TPI या डायमेट्रल पिच (DP) से की जा सकती है:
जहाँ एक्सियल पिच है, प्रति इंच दाँत है, और डायमेट्रल पिच है।
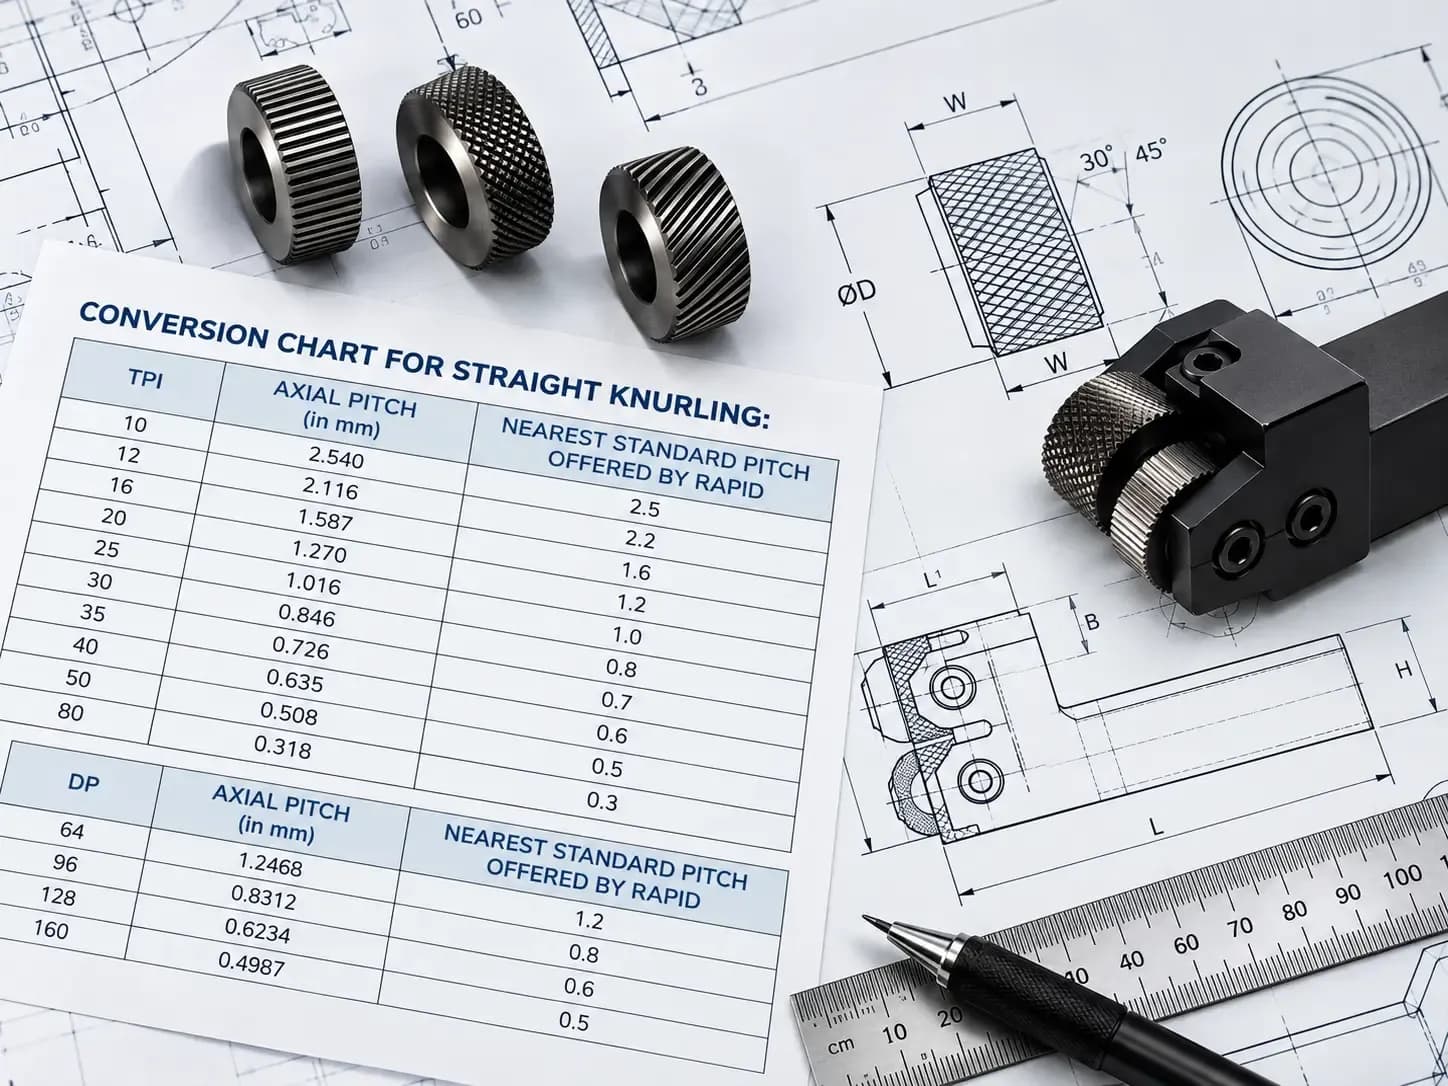
स्ट्रेट नर्लिंग के लिए रूपांतरण चार्ट
| TPI | एक्सियल पिच (mm) | निकटतम स्टैंडर्ड पिच (RAPID) | DP | एक्सियल पिच (mm) | निकटतम स्टैंडर्ड पिच (RAPID) | |
|---|---|---|---|---|---|---|
| 10 | 2.540 | 2.5 | 64 | 1.2468 | 1.2 | |
| 12 | 2.116 | 2.2 | 96 | 0.8312 | 0.8 | |
| 16 | 1.587 | 1.6 | 128 | 0.6234 | 0.6 | |
| 20 | 1.270 | 1.2 | 160 | 0.4987 | 0.5 | |
| 25 | 1.016 | 1.0 | ||||
| 30 | 0.846 | 0.8 | ||||
| 35 | 0.726 | 0.7 | ||||
| 40 | 0.635 | 0.6 | ||||
| 50 | 0.508 | 0.5 | ||||
| 80 | 0.318 | 0.3 |
नर्लिंग विधियाँ
CNC "X" पर इन-फ़ीड नर्लिंग (प्लंज)
स्ट्रेट या डायमंड नर्लिंग क्रॉस स्लाइड के आगे या पीछे होल्डर में लगे एक या दो नर्ल से की जा सकती है, जो वर्कपीस पर सीधा दबाव डालता है। डायमंड नर्ल को स्ट्रेट या डायगोनल नर्ल से अधिक दबाव चाहिए, जो कभी-कभी मशीन और वर्कपीस दोनों पर अत्यधिक भार डालता है और मशीन को नुकसान पहुँचा सकता है।
CNC "Z" पर एंड-फ़ीड नर्लिंग (चक की ओर)
स्ट्रेट, हेलिकल या डायमंड नर्लिंग कंपाउंड या टरेट पर लगे नर्लिंग होल्डर से की जा सकती है। एंड-फ़ीड प्रक्रिया में केवल स्ट्रेट और डायगोनल नर्ल उपयोग किए जा सकते हैं; हेलिकल और डायमंड नर्लिंग के लिए नर्ल होल्डर में इस तरह लगाए जाते हैं कि ब्लैंक पर फ़ीड होते समय वे हेलिकल या डायमंड पथ बनाएँ।
नोट: फ़ीड नर्लिंग के लिए उपयोग होने वाले नर्ल पर चैम्फ़र होने चाहिए।
नर्लिंग मानक (IS: 3403-1981 और DIN82)
RAPID™ नर्ल पैटर्न IS:3403-1981 और DIN82 में परिभाषित प्रोफ़ाइल और व्यास मानक का पालन करते हैं, 90° स्टैंडर्ड प्रोफ़ाइल कोण पर।
पैटर्न के प्रकार
| कोड | विवरण |
|---|---|
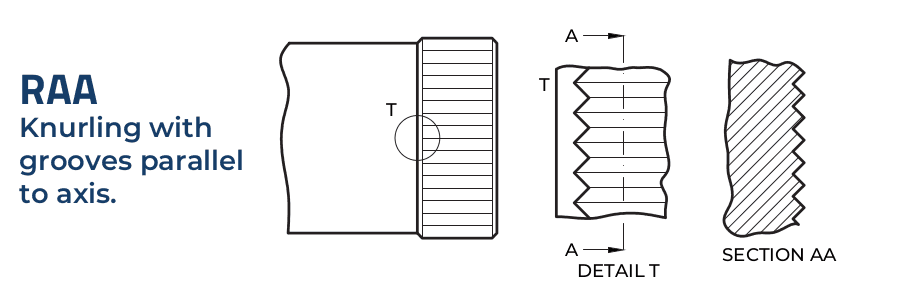
| RAA | अक्ष के समानांतर खाँचों वाला नर्ल |
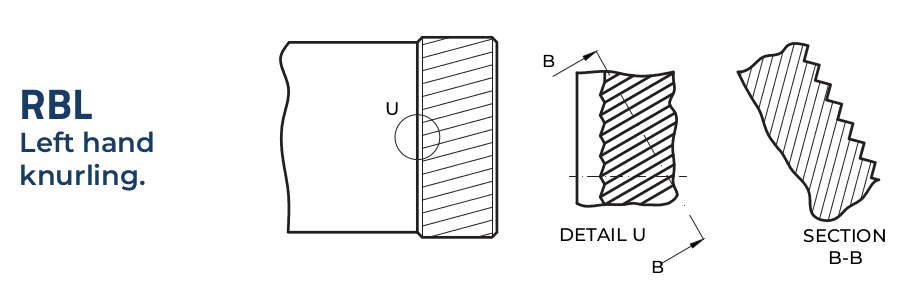
| RBL | लेफ़्ट-हैंड नर्ल |
| RBR | राइट-हैंड नर्ल |
| RGE | लेफ़्ट-हैंड / राइट-हैंड नर्ल, उभरे पॉइंट |
| RGV | लेफ़्ट-हैंड / राइट-हैंड नर्ल, धँसे पॉइंट |
| RKE | क्रॉस-नर्ल, उभरे पॉइंट |
| RKV | क्रॉस-नर्ल, धँसे पॉइंट |
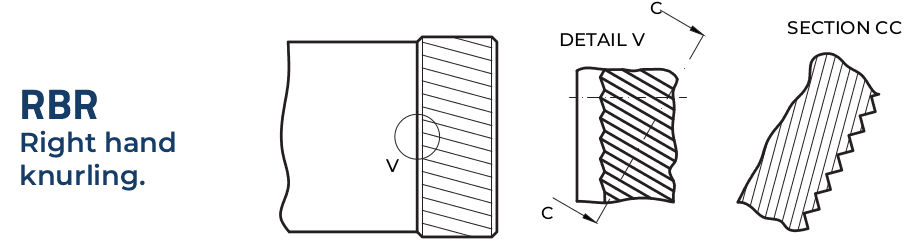
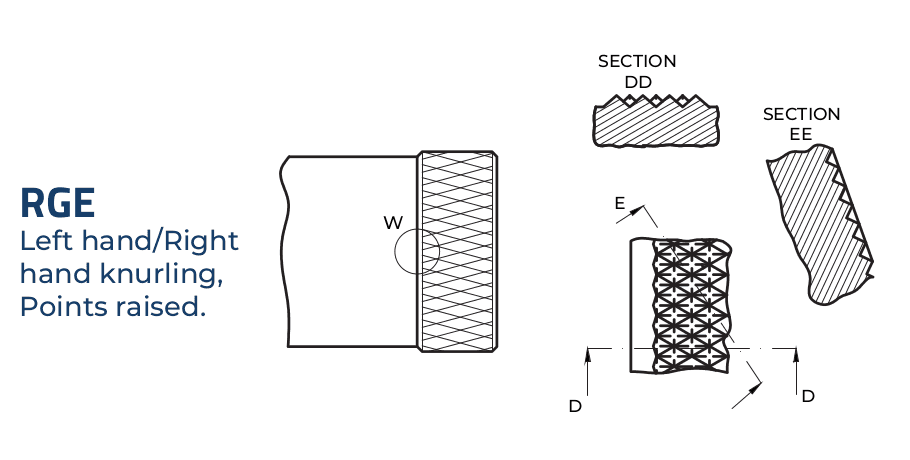
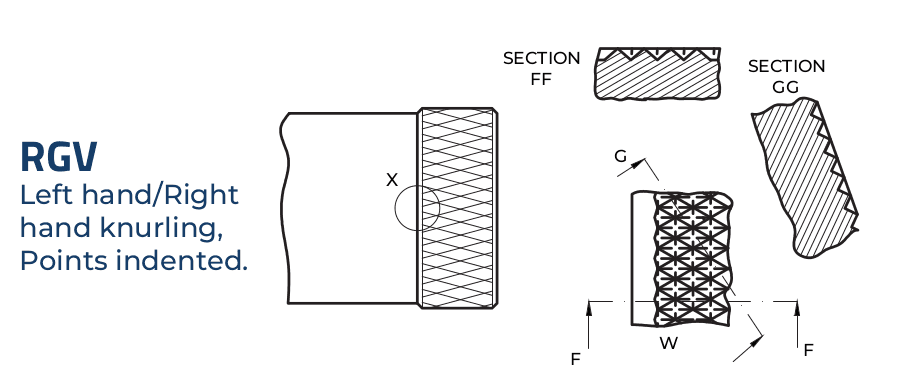
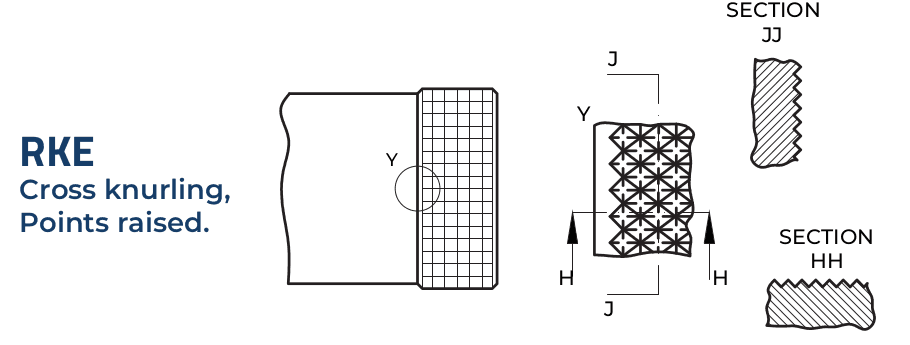
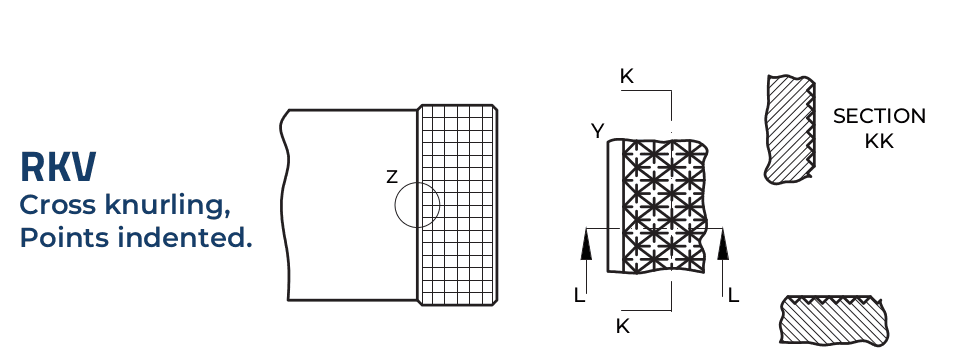
मुख्य परिभाषाएँ
- प्रोफ़ाइल कोण: 90° (स्टैंडर्ड)
- पिच (P): नर्ल की सर्कुलर एक्सियल पिच
- नॉमिनल व्यास (d1): तैयार नर्ल का बाहरी व्यास, जैसा वर्कशॉप ड्रॉइंग में दिया गया है; यह डिज़ाइन पर निर्भर है
- प्रारंभिक व्यास (d2): नर्लिंग से पहले वर्कपीस का व्यास। यह d1 से छोटा होता है, क्योंकि नर्लिंग प्रक्रिया मटीरियल के विस्थापन से व्यास बढ़ाती है
प्रारंभिक व्यास (d2) के सूत्र
90° प्रोफ़ाइल कोण वाले नर्ल के लिए प्रारंभिक व्यास d2 की गणना नर्ल के प्रकार और पिच के आकार के अनुसार नीचे दी गई तालिका से की जा सकती है। ये सूत्र नर्लिंग प्रक्रिया से खाँचों के गोल होने, या नर्ल किए जा रहे मटीरियल के विशिष्ट गुणों को ध्यान में नहीं रखते।
| नर्ल का प्रकार | प्रारंभिक व्यास d2 |
|---|---|
| RAA: अक्ष के समानांतर खाँचे | (कोई रेडियल विस्थापन नहीं) |
| RBL: लेफ़्ट-हैंड नर्ल | d1 − 0.5P |
| RBR: राइट-हैंड नर्ल | d1 − 0.5P |
| RGE: लेफ़्ट/राइट-हैंड, उभरे पॉइंट | d1 − 0.67P |
| RGV: लेफ़्ट/राइट-हैंड, धँसे पॉइंट | d1 − 0.33P |
| RKE: क्रॉस-नर्ल, उभरे पॉइंट | d1 − 0.67P |
| RKV: क्रॉस-नर्ल, धँसे पॉइंट | d1 − 0.33P |
पदनाम का उदाहरण: इस मानक के अनुरूप, पिच P = 0.8 mm वाला क्रॉस-नर्ल, धँसे पॉइंट (प्रकार RKV) इस प्रकार दर्शाया जाता है: Knurl RKV 08 IS:3468