
لماذا لا غنى عن زاوية السحب: موازنة الانكماش في تطوير المنتجات الجديدة
بالتعاون مع
Mascot Plastic Industries
شركة مصنّعة للقولبة الدقيقة للبلاستيك بالحقن وشريك قنوات لـ Malkar، متخصصة في البوليمرات الهندسية والتصنيع التعاقدي.
في هذه الصفحة
إذا كنت تعمل في تطوير المنتجات الجديدة (NPD)، فأنت تعرف الاحتكاك الذي قد يحدث عند الانتقال من نموذج CAD ثلاثي الأبعاد جميل إلى تصميم قالب قابل للتصنيع. في Mascot Plastic Industry، يدور أحد أكثر النقاشات تكرارًا مع فرق تطوير المنتجات حول قوتين متقاطعتين: انكماش المادة وزوايا السحب.
عندما تسعى إلى مظهر أنيق وعصري، قد تبدو إضافة الاستدقاق إلى الأضلاع والنتوءات الداخلية تنازلًا. لكن فهم الظواهر الحرارية الميكانيكية داخل القالب هو مفتاح تجنّب تعديلات القالب وتشوّه القطع والتأخيرات المكلفة.
فيزياء التبريد والتصاق القلب
عندما يُحقن البلاستيك المنصهر في قالب فولاذي مبرّد، فإنه يخضع لانكماش حجمي أثناء تصلّبه. ويتصرف هذا الانكماش بشكل مختلف بحسب جانب القالب الذي تنظر إليه.
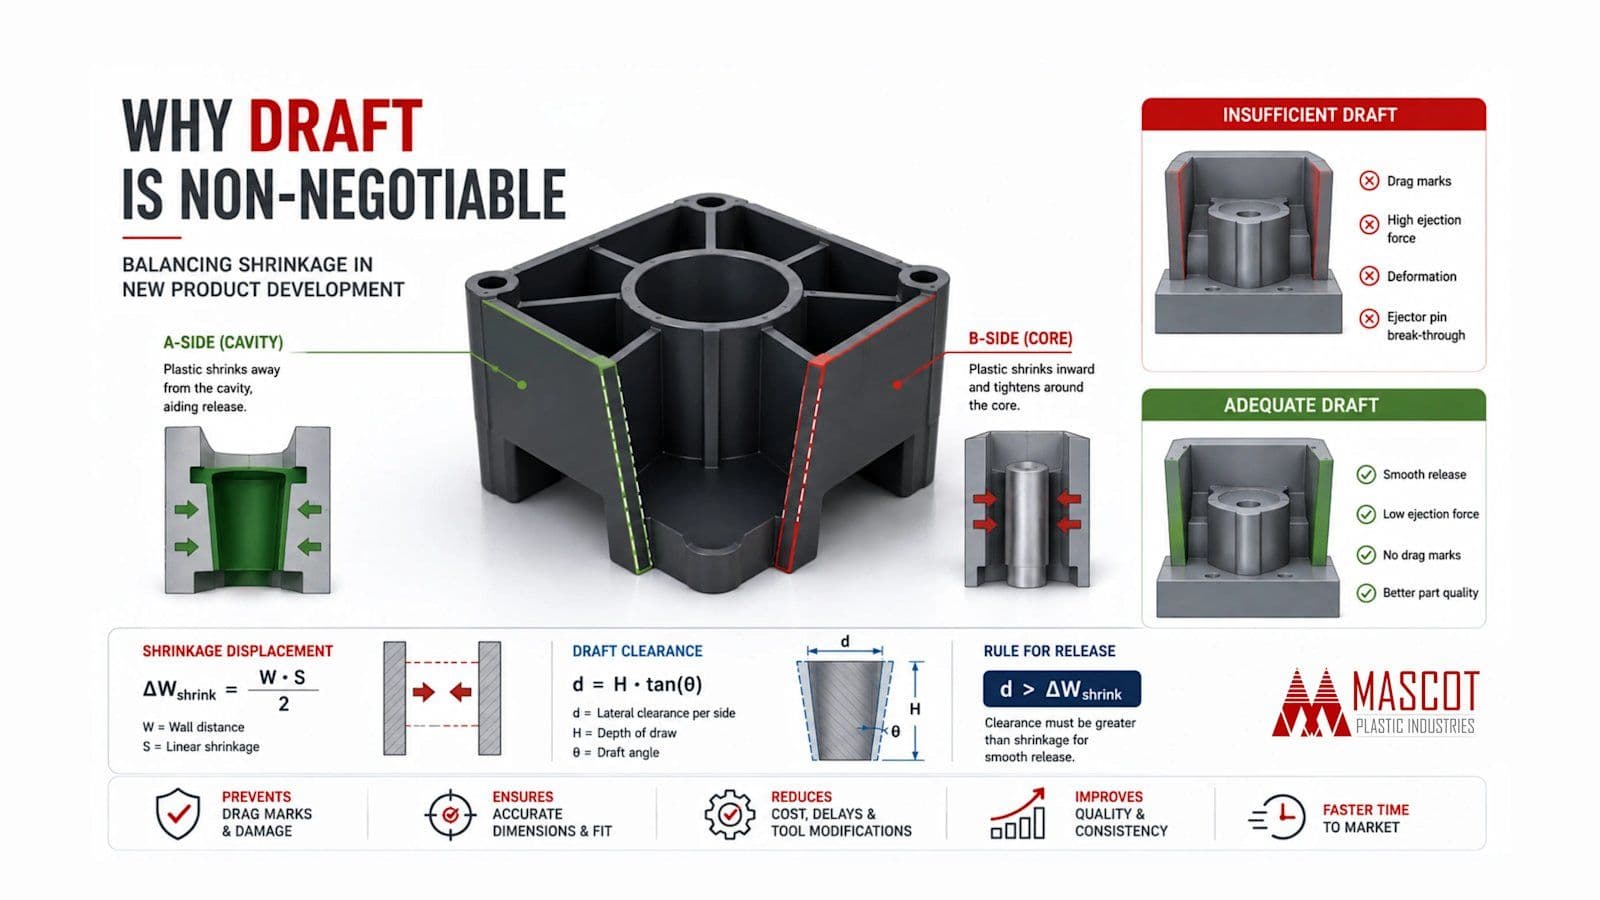
- التجويف (الجانب A): مع انكماش البلاستيك، فإنه ينسحب بعيدًا عن جدران التجويف الخارجية. وهذا في الواقع يساعد على تحرير السطح الخارجي الجمالي.
- القلب (الجانب B): هنا يكمن التحدي. فمع انكماش البلاستيك إلى الداخل، يشتد حول القلب الفولاذي الداخلي والأضلاع والنتوءات، ويعمل كأنه ملزمة.
لهذا السبب تُعدّ زوايا السحب (الاستدقاق الرأسي المضاف إلى جدران القطعة) أمرًا حاسمًا. إذا لم نعوّض تلك "القبضة المحكمة" بزاوية سحب كافية، فسيضطر نظام القذف إلى تطبيق قوة هائلة لدفع القطعة عن القلب. ويؤدي ذلك إلى علامات سحب عميقة (التآكل الالتصاقي)، وبلاستيك مُجهد، وهندسة مشوّهة، أو اختراق مسامير القذف للقطعة.
الحسابات الهندسية
لضمان تحرير نظيف، يجب أن يتجاوز الخلوص الجانبي () الناتج عن زاوية السحب المسافةَ التي تنكمشها المادة إلى الداخل ().
1. حساب إزاحة الانكماش
أولًا، نحدد المسافة التي ستنسحبها المادة إلى الداخل على القلب.
- = العرض الاسمي أو المسافة بين الجدران الداخلية المتقابلة (mm)
- = معدل الانكماش الخطي للمادة (معبّرًا عنه كمعامل عشري)
2. حساب خلوص السحب
بعد ذلك، نحسب المساحة الجانبية الناتجة عن زاوية سحب محددة على عمق السحب.
- = الخلوص الجانبي / إزاحة السحب لكل جانب (mm)
- = عمق السحب / ارتفاع العنصر الرأسي (mm)
- = زاوية السحب (بالدرجات)
قاعدة التحرير: للتحرير الحركي الفوري دون تآكل التصاقي، يجب أن تحقق هندسة الخلوص حد الاحتكاك الساكن:
اختيار المادة يغيّر كل شيء
تحدد البنى البوليمرية المختلفة مدى الحاجة إلى زاوية سحب كبيرة. فالراتنجات غير المتبلورة تنكمش بشكل متوقع ومنتظم، مما يسمح بتصاميم أكثر إحكامًا. أما الراتنجات شبه المتبلورة فتتكدس بكثافة أكبر أثناء التبريد، مما يؤدي إلى انكماش أعلى ويتطلب زوايا سحب أكبر.
إليك الإرشادات الأساسية التي نستخدمها في Mascot للمواد الشائعة في تطوير المنتجات الجديدة:
| عائلة البوليمر | البنية | الانكماش الخطي المعتاد (S) | أدنى زاوية سحب (قلب أملس) | زاوية السحب الموصى بها |
|---|---|---|---|---|
| PC / ABS | غير متبلور | 0.004 – 0.007 | ||
| البولي كربونات (PC) | غير متبلور | 0.005 – 0.008 | ||
| البولي بروبيلين (PP) | شبه متبلور | 0.012 – 0.022 | ||
| POM (الأسيتال) | شبه متبلور | 0.018 – 0.025 | ||
| النايلون (PA66 غير مقوّى) | شبه متبلور | 0.010 – 0.025 | ||
| نايلون مقوّى بالزجاج | متباين الخواص | باتجاه التدفق: 0.003 / عرضيًا: 0.011 |
معدِّلات تصميم قابلية التصنيع للواقع العملي
مع أن هذه المعادلات تصلح للفولاذ الأملس، فإن القوالب في الواقع تتطلب غالبًا تعديلات:
- تعويض ملمس السطح: يُحدث فولاذ التجويف المحبّب تجاويف ميكانيكية مجهرية. ويجب أن تزداد زاوية السحب خطيًا بحسب عمق الملمس. أضف من زاوية السحب لكل () من عمق الملمس بين القمة والقاع.
- الحد من علامات الانخساف: لمنع الانخسافات الحرارية على الجانب A الجمالي، يجب أن تحافظ الأضلاع الداخلية في الجانب B على نسب أبعاد صارمة مع تضمين زاوية السحب. تأكد من ألا تتجاوز قاعدة الضلع المسحوب 50 إلى 60% من سماكة الجدار الخارجي المجاور.
- اتجاه الألياف المتباين الخواص: تنكمش البوليمرات المقواة بالزجاج (GF) بدرجة أقل بكثير بالتوازي مع اتجاه التدفق، وبدرجة أكبر عموديًا عليه. وكثيرًا ما نستخدم تحليل تدفق القالب لتحديد مواقع البوابات بحيث تتوازى أسطح الإغلاق الحرجة غير المسحوبة مع اتجاه التدفق، مما يحد من الانكماش العرضي المرتفع.
من خلال دمج حسابات السحب والانكماش هذه مبكرًا في مرحلة CAD، تستطيع فرق تطوير المنتجات الجديدة ضمان جاهزية تصاميمها لتصنيع سريع وعالي المردود منذ اليوم الأول.