
المواصفات الفنية
مرجع هندسي عملي لفهم هندسة التخريش وأنظمة الخطوة والحسابات وتحويلات الخطوة.
في هذه الصفحة
شكل السن
سن التخريش على شكل حرف V، وعمقه أقل من عمق شكل V النظري. وللسن جذر وقمة مستديران. وتختلف النسبة بين العمق الفعلي للسن وشكل V النظري باختلاف خطوة الأسنان. ففي الخطوات الأدق يمثل السن نسبة أصغر من عمق V النظري مقارنةً بالخطوات الأخشن. كما أن أنماط المعيّن الأنثوية لها عمق سن أقل من أنماط المعيّن الذكرية.
تقدّم RAPID زاوية أسنان 90° كزاوية ضغط شاملة قياسية. وحسب متطلبات العميل، تصنّع RAPID زوايا أسنان مخصصة مثل 80° و60°.
المصطلحات الأساسية
- الخطوة المحورية الدائرية
- المسافة من سن إلى سن، بالمليمتر
- TPI (عدد الأسنان في البوصة)
- عدد الأسنان في كل بوصة طولية، أو 1" ÷ الخطوة الدائرية
- الخطوة القطرية (DP)
- عدد الأسنان على القطعة ÷ القطر النظري لخام القطعة
معادلات الخطوة
يمكن حساب الخطوة المحورية من TPI أو من الخطوة القطرية (DP):
حيث هي الخطوة المحورية، و عدد الأسنان في البوصة، و الخطوة القطرية.
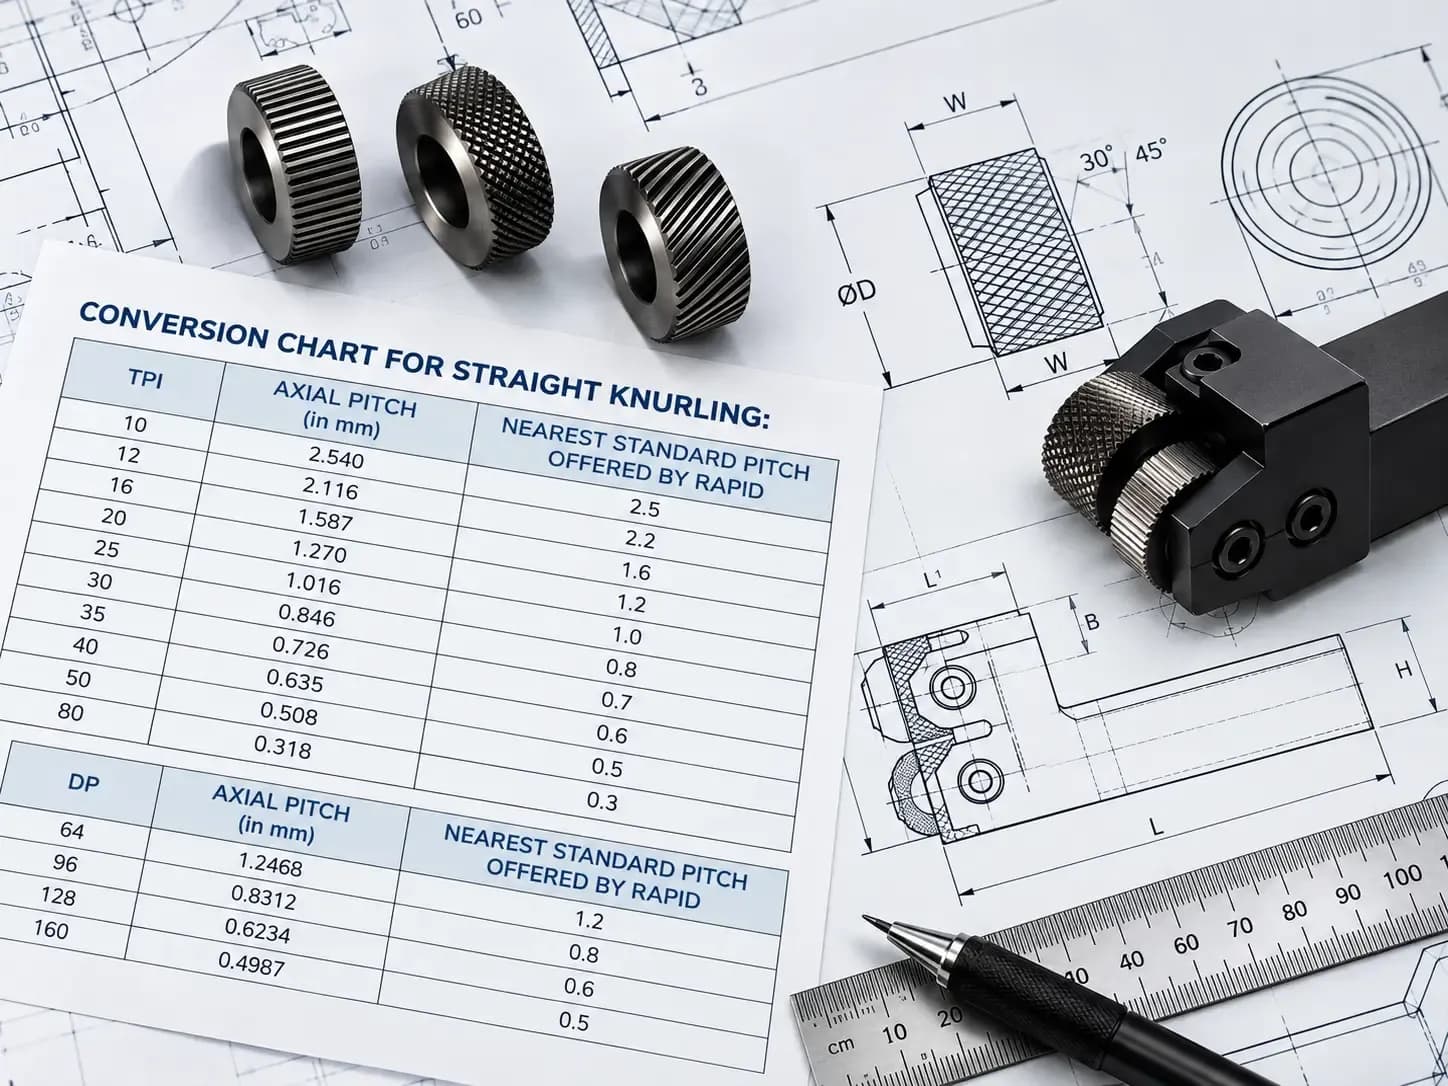
جدول التحويل للتخريش المستقيم
| TPI | الخطوة المحورية (mm) | أقرب خطوة قياسية (RAPID) | DP | الخطوة المحورية (mm) | أقرب خطوة قياسية (RAPID) | |
|---|---|---|---|---|---|---|
| 10 | 2.540 | 2.5 | 64 | 1.2468 | 1.2 | |
| 12 | 2.116 | 2.2 | 96 | 0.8312 | 0.8 | |
| 16 | 1.587 | 1.6 | 128 | 0.6234 | 0.6 | |
| 20 | 1.270 | 1.2 | 160 | 0.4987 | 0.5 | |
| 25 | 1.016 | 1.0 | ||||
| 30 | 0.846 | 0.8 | ||||
| 35 | 0.726 | 0.7 | ||||
| 40 | 0.635 | 0.6 | ||||
| 50 | 0.508 | 0.5 | ||||
| 80 | 0.318 | 0.3 |
طرق التخريش
التخريش بالتغذية الداخلية (الغطس) على محور CNC "X"
يمكن إنتاج التخريش المستقيم أو المعيّني باستخدام عجلة تخريش واحدة أو اثنتين مركّبتين في حامل في مقدمة المنزلق العرضي أو خلفه، يطبّق ضغطًا مباشرًا على القطعة. تتطلب عجلات التخريش المعيّنية ضغطًا أكبر من العجلات المستقيمة أو المائلة، مما يفرض أحيانًا أحمالًا مفرطة على الآلة والقطعة معًا، وقد يتسبب في تلف الآلة.
التخريش بالتغذية الطولية (نحو الظرف) على محور CNC "Z"
يمكن إنتاج التخريش المستقيم أو الحلزوني أو المعيّني بحوامل تخريش مركّبة على المنزلق المركب أو البرج. لا يمكن استخدام سوى العجلات المستقيمة والمائلة في عملية التغذية الطولية؛ ولإنتاج التخريش الحلزوني والمعيّني، تُثبّت العجلات في الحامل بحيث ترسم المسار الحلزوني أو المعيّني أثناء تغذيتها على الخام.
ملاحظة: يجب أن تكون لعجلات التخريش المستخدمة في التخريش بالتغذية شطفات.
معيار التخريش (IS: 3403-1981 وDIN82)
تتبع أنماط التخريش RAPID™ معيار المقطع والقطر المحدد في IS:3403-1981 وDIN82، بزاوية مقطع قياسية 90°.
أنواع الأنماط
| الرمز | الوصف |
|---|---|
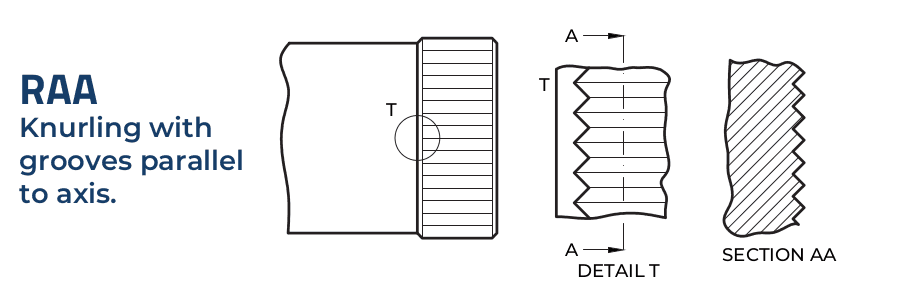
| RAA | تخريش بأخاديد موازية للمحور |
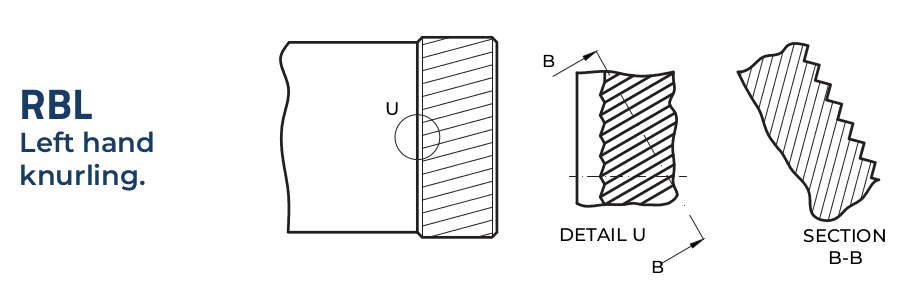
| RBL | تخريش يساري |
| RBR | تخريش يميني |
| RGE | تخريش يساري / يميني، بنقاط بارزة |
| RGV | تخريش يساري / يميني، بنقاط غائرة |
| RKE | تخريش متقاطع، بنقاط بارزة |
| RKV | تخريش متقاطع، بنقاط غائرة |
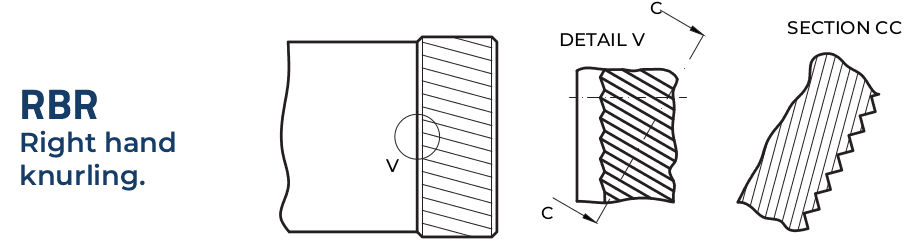
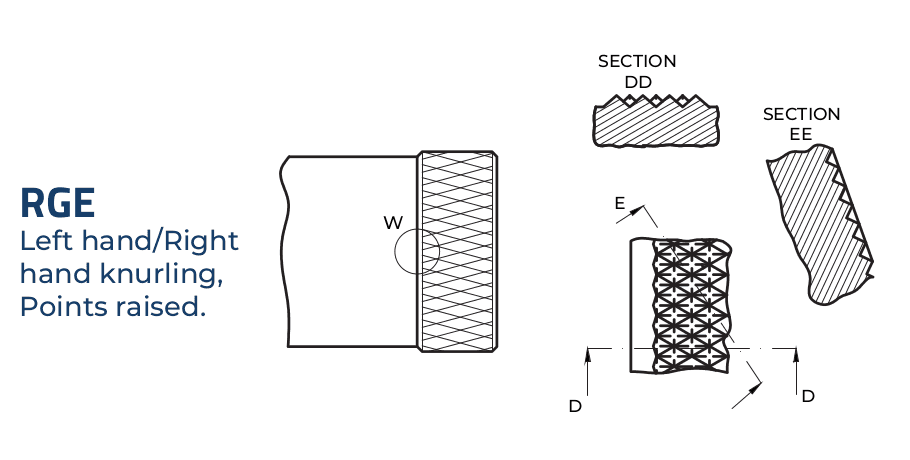
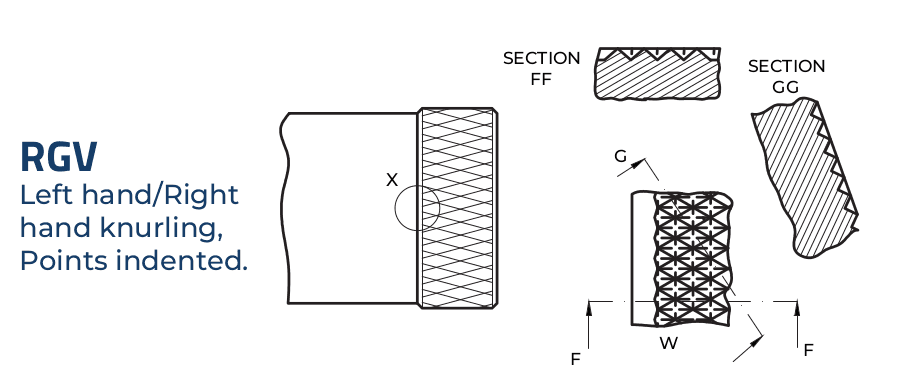
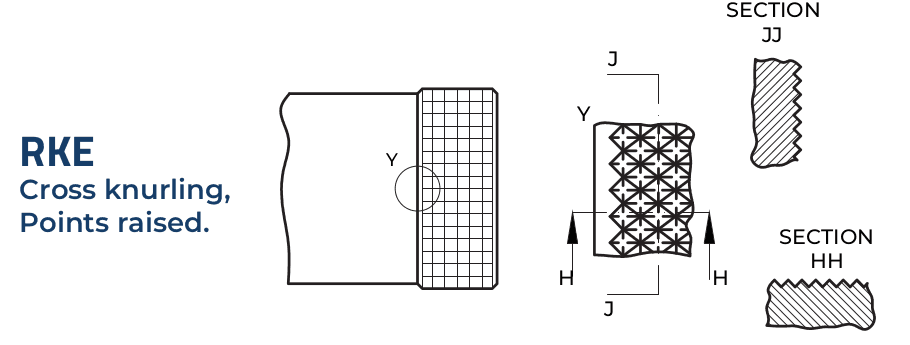
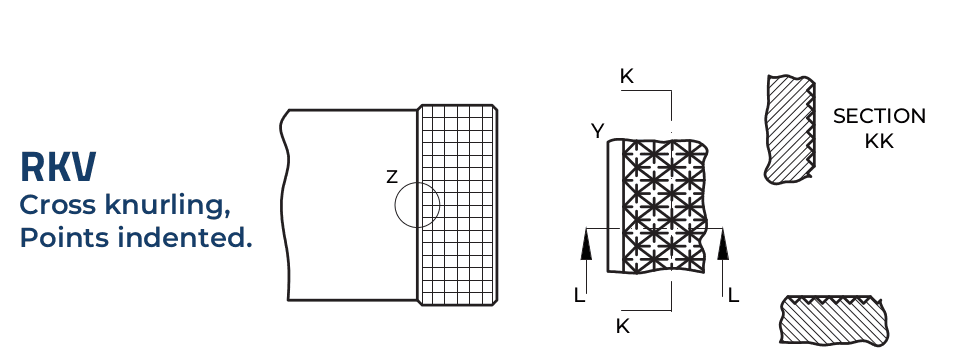
التعريفات الأساسية
- زاوية المقطع: 90° (قياسية)
- الخطوة (P): الخطوة المحورية الدائرية للتخريش
- القطر الاسمي (d1): القطر الخارجي للتخريش المكتمل، كما هو مذكور في رسم الورشة؛ ويتحدد بالتصميم
- القطر الابتدائي (d2): قطر القطعة قبل التخريش. وهو أصغر من d1، لأن عملية التخريش تزيد القطر بإزاحة المادة
معادلات القطر الابتدائي (d2)
يمكن حساب القطر الابتدائي d2 لعجلات التخريش بزاوية مقطع 90° من الجدول أدناه، حسب نوع التخريش ومقدار الخطوة. ولا تأخذ هذه المعادلات في الحسبان استدارة الأخاديد الناتجة عن عملية التخريش، ولا الخصائص المحددة للمادة التي يتم تخريشها.
| نوع التخريش | القطر الابتدائي d2 |
|---|---|
| RAA: أخاديد موازية للمحور | (بلا إزاحة شعاعية) |
| RBL: تخريش يساري | d1 − 0.5P |
| RBR: تخريش يميني | d1 − 0.5P |
| RGE: يساري/يميني، بنقاط بارزة | d1 − 0.67P |
| RGV: يساري/يميني، بنقاط غائرة | d1 − 0.33P |
| RKE: متقاطع، بنقاط بارزة | d1 − 0.67P |
| RKV: متقاطع، بنقاط غائرة | d1 − 0.33P |
مثال على التسمية: تخريش متقاطع بنقاط غائرة (النوع RKV) بخطوة P = 0.8 mm، مطابق لهذا المعيار، يُسمّى: Knurl RKV 08 IS:3468